Ce n’est pas à votre client de trouver la fixation manquante
Votre client appelle pour une fixation manquante sur un support expédié il y a trois semaines. Votre équipe passe l'après-midi à reconstituer l'assemblage avec les fiches de suivi, la mémoire et des suppositions. Le poste n'a rien gardé : il n'y a jamais eu de réponse. Une caméra au-dessus de l'établi vérifie chaque étape et chaque décompte selon vos instructions de travail. En cas de problème, l'opérateur est avisé, la pièce encore au poste, et la correction coûte des secondes, pas une équipe de tri.
En service en deux semaines. Aucune intégration MES requise. Fonctionne avec le même flux vidéo que le reste d'Operator Vision.
Deux chiffres qui ne vont jamais dans le même sens
Votre client veut zéro défaut et un prix en baisse chaque année. Ces exigences pèsent sur les mêmes postes, et répondre à l’une aggrave l’autre. Automatiser exige des volumes que la forte variété n’offre jamais. Un inspecteur de plus alourdit une ligne déjà sous clause de baisse de prix. Couper les ressources fait monter les défauts échappés. Le travail de l’opérateur est au cœur de cet étau, avec moins de données que toute machine de l’usine. Presses et machines CNC font des rapports. Le chargement, la vérification, l’ébavurage et l’emballage autour, non : c’est de là que viennent les défauts échappés.
Les défauts qui se rendent jusqu'au client
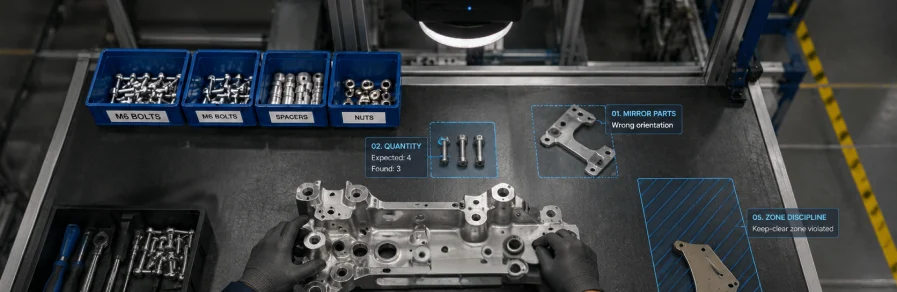
01. Pièces symétriques
Gauche et droite
Le défaut échappé type en automobile : les pièces miroir. Aile gauche en boîte droite, moulure de portière dans le mauvais carton, trousse à deux pièces du même côté. Elles semblent bonnes, car elles le sont. Elles sont juste mal placées.
02. Quantité
Décomptes
Une palette part avec treize pièces au lieu de quatorze. Personne n'a compté : l'opérateur compte en faisant quatre autres choses.
03. Séquence
Étapes sautées
Supports et sous-ensembles : l’étape sautée semble facultative, jusqu’au jour où elle ne l’est plus.
04. Temps d'inspection
Inspection bâclée
Quand les pièces s’accumulent à l’établi, l’inspection de trois secondes en prend une. L’opérateur ne bâcle pas : il absorbe un problème en amont que nul n’a signalé.
05. Zones
Respect des zones
Quelqu'un traverse une zone à dégager et un panneau fini se fait égratigner au passage.

Ce que coûte le travail avant qu'on le mesure
- 50-70 %
- des rebuts des fabricants à forte variété et faible volume viennent du travail exécuté, pas des fournisseurs ni de la conception
- 15-30 %
- du débit perdu quand l'opérateur s'écarte de la norme
- La moitié
- du temps que vos ingénieurs en amélioration continue consacrent aux études de temps manuelles, récupéré. C’est l’objectif visé par Assembler AI.
Un seul flux vidéo. Les quatre modules
Pas d’achat séparé. Un seul flux vidéo au-dessus de l’établi fait tourner les quatre à la fois, sans intégration PLC requise
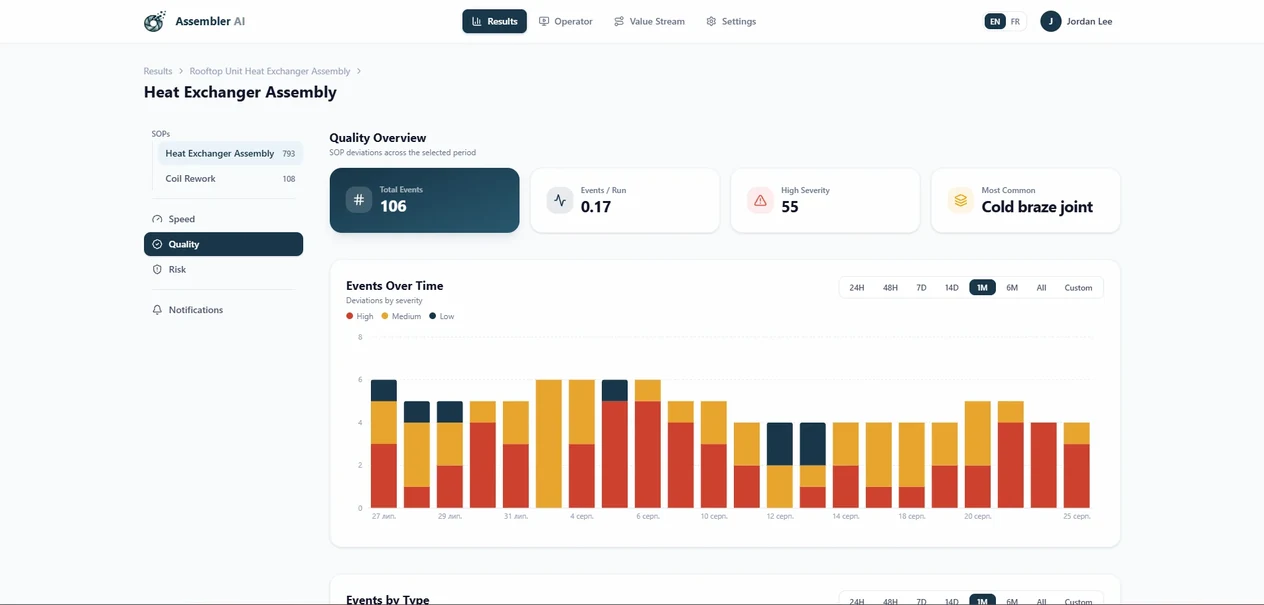
Real-Time Quality Alerts
Séquence, identité des pièces et bon positionnement à chaque cycle. Gauche ou droite, bonne boîte, bon plateau, temps d'inspection minimal, aucun calibre sauté. Le décompte selon une cible par palette arrête la palette incomplète avant son départ.
Explorer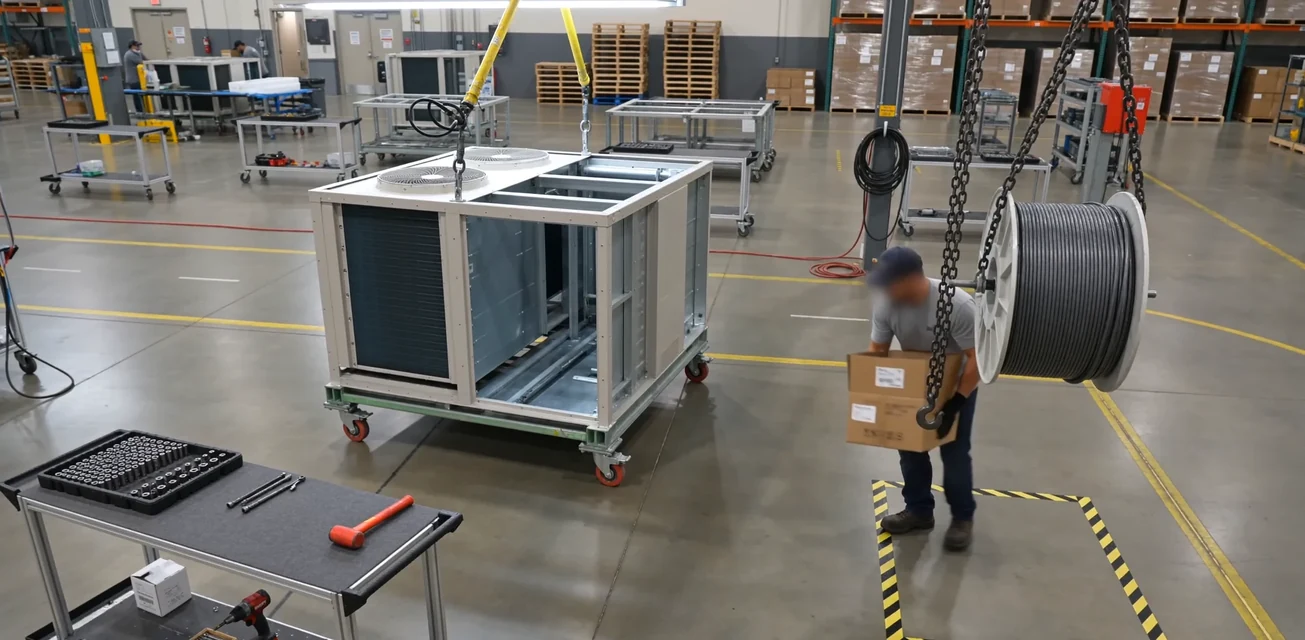
Real-Time Risk Detection
La liste que vos instructions de travail ne couvrent jamais. Des règles de zone qui évitent d'égratigner les surfaces finies, une pièce mise de côté puis reprise quelques minutes après, du travail qui s'accumule plus vite qu'il ne s'écoule.
Explorer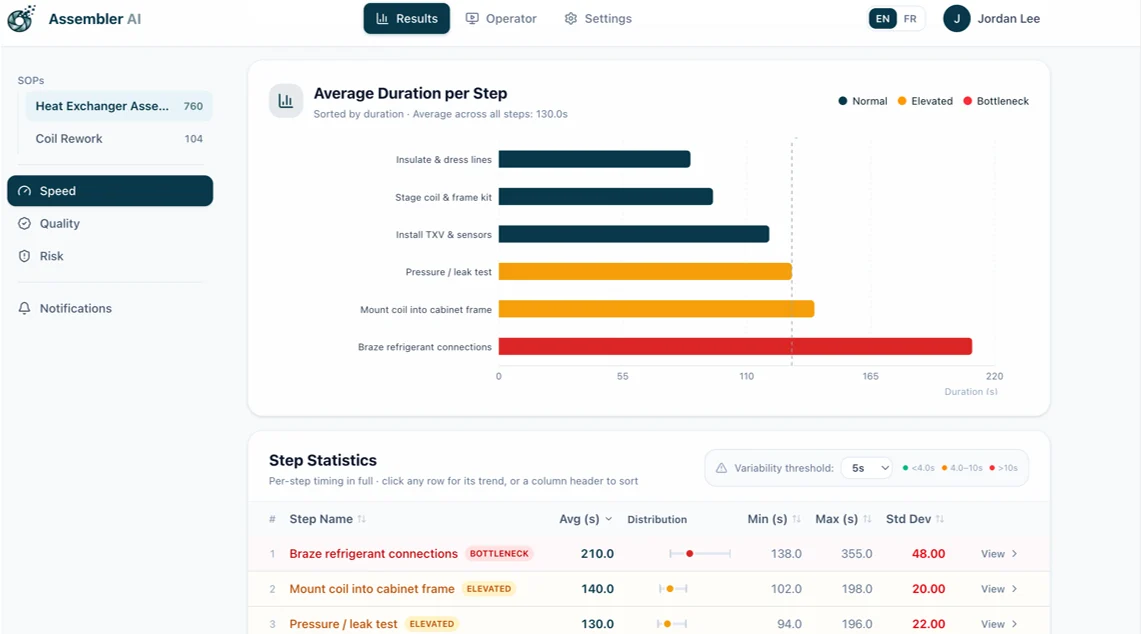
Continuous Improvement Insights
Temps de cycle par étape, pour chaque poste et quart, avec vidéo de chaque valeur hors norme. Il répond aux questions sans réponse aujourd'hui. Pourquoi ce cycle a-t-il duré deux fois plus? Pourquoi le quart de nuit est-il trois fois plus lent que le jour? Pourquoi le même poste est-il 50 % plus lent au Mexique qu'aux États-Unis?
Explorer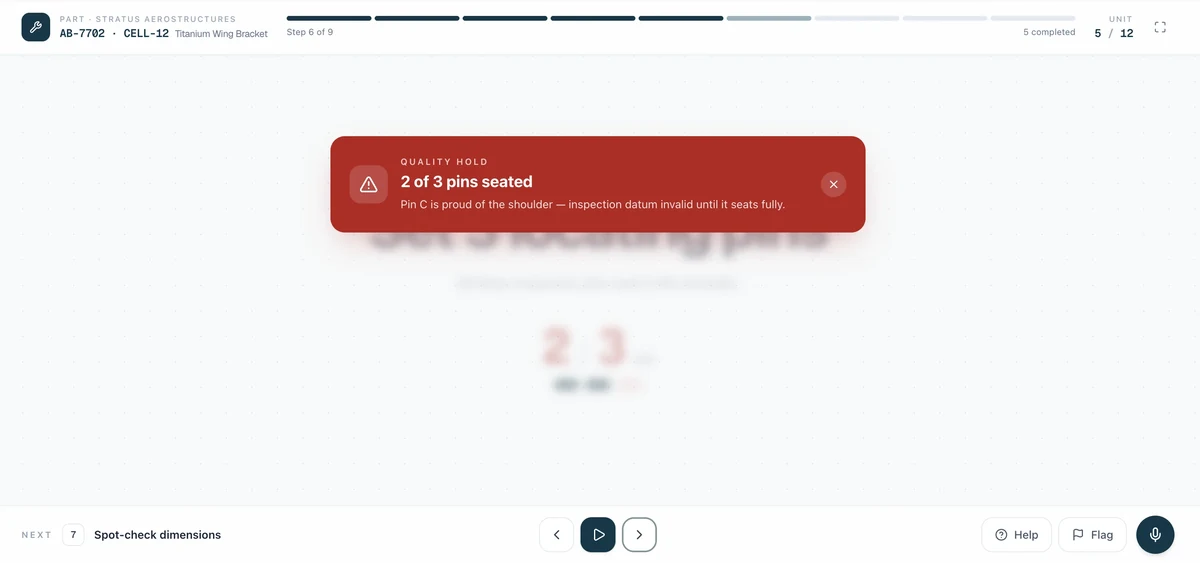
Teammate AI
Guidage en direct à l'établi. L'opérateur voit l'étape suivante, et une mauvaise étape est signalée tant que la pièce est au poste.
ExplorerÀ qui ça s'adresse, et ce que chacun obtient
Qualité
Le défaut qui n'atteint jamais votre client, et la vidéo qui prouve ce qui s'est passé sinon. En assemblage manuel, la cause fondamentale n'est plus une salle de gens qui reconstituent une unité de mémoire. Séquence, identité des pièces et temps d'inspection vérifiés à chaque cycle, pas sur échantillon.
Amélioration continue
Une étude de temps automatique à chaque poste, au lieu de la tournée trimestrielle avec chronomètre et planchette. Écart de mise en course entre productions, dérive par quart, vidéo de chaque valeur aberrante. Elle dit aussi quels changements ont vraiment marché, ce que vos études trimestrielles ignoraient.
Direction des opérations
Tous les postes et quarts sur un écran, pour comparer cellules, quarts et usines entre eux. Rebuts et retouches ont un taux horaire d’atelier, et les données les relient à l’étape qui les a causés. C’est l’argument de baisse des coûts que les achats de votre client ne peuvent écarter.
Opérateurs et directeurs de production
Les nouveaux atteignent plus vite la cadence de vos employés d’expérience, car la correction arrive à l’établi quand elle coûte des secondes. Visages floutés, ni nom ni identifiant recueilli, et la vidéo protège l’opérateur qui a bien travaillé aussi souvent qu’elle signale celui qui ne l’a pas fait.
Où cela fonctionne dans une usine automobile
01Moulage par injection
Dégrappage, inspection recto verso, sac, étiquette, bonne boîte, chaque cycle
Voir le moulage par injection02Trousses et emballage
Avant et arrière, gauche et droite, la bonne quantité dans le bon carton
Voir l'inspection03Postes de sous-assemblage, supports
Séquence, fixations, composants manquants
Voir l'assemblage04Établis d'inspection
Temps d'inspection, deux faces, rebuts et conformes, sans planchette
Voir l'inspection05Cellules CNC et d'usinage
Réglage, échange d'outil, orientation, mesure, ébavurage, contrôle final
Voir CNC
Operator Vision tourne dans des usines automobiles syndiquées. Visages floutés, aucun nom ni identifiant d'opérateur recueilli, aucun suivi individuel.
- Visages floutés en périphérie, avant que les séquences vidéo quittent l'usine
- Aucun nom ni identifiant d'opérateur recueilli
- Autorisations par rôle définies par votre équipe, site par site
L’accès suit le même principe. Seuls ceux qui doivent voir les séquences vidéo y ont accès, selon des autorisations par rôle fixées par votre équipe : un superviseur d’un site ne voit pas le plancher d’un autre.
Les conventions varient, et Assembler AI vous accompagne dans la discussion avec vos représentants syndicaux. Les déploiements réussis commencent tous ainsi : tout le monde autour de la table avant la pose de la caméra.
Deux semaines, sans arrêter la ligne
Envoyez vos instructions de travail le jour 1. La caméra est posée la semaine 1 : matériel standard conforme à la NDAA, fourni et configuré par Assembler AI, sur son propre sous-réseau, transmis par VPN chiffré. Rien ne change au poste, la ligne tourne pendant la pose. Semaine 2 : l’étalonnage. Ce que la caméra voit et que vos documents ignorent se règle avec votre équipe avant qu’une règle entre en vigueur au jour 15. Comptez deux semaines pour un poste à un opérateur, près de trois quand plusieurs partagent un établi. Les postes suivants s’installent en parallèle : une ligne ou une usine se couvre en semaines, pas poste par poste.
Voir à quoi ressemble un déploiementCommencez avec un poste. Les données gagnent en valeur à chaque ajout
Personne n’équipe une usine sur une promesse de fournisseur. Commencez petit, avec un poste : celui aux défauts échappés ou aux écarts inexpliqués les plus nombreux. Deux semaines plus tard, vous avez des données par étape sur vos pièces. Petit engagement, vraie réponse.
Ce qui se passe ensuite vaut la peine d'être compris avant de commencer. Ces données sont comparatives : chaque poste ajouté rend plus utiles ceux que vous avez déjà.
Un poste
Le travail réel face au travail écrit. Temps par étape, écarts jamais consignés et étapes de vos instructions de travail qu’aucun opérateur n’a faites depuis des années.
La ligne
Comparez les établis qui font le même travail. L'écart de mise en course entre opérateurs et entre quarts devient un chiffre appuyé par la vidéo, et c'est ce qui distingue une norme dont on débat d'une norme que l'on peut prouver.
L'usine
Quarts et cellules deviennent comparables. Pourquoi le quart de nuit est trois fois plus lent. Quelle cellule absorbe le plus vite un changement de série. Un procédé modifié se mesure, sans sonder les gens.
Entre les sites
Le même numéro de pièce fait dans deux usines devient enfin comparable. Pourquoi le même poste prend 50 % plus de temps au Mexique qu'aux États-Unis, vidéos des deux à l'appui. La meilleure méthode du groupe devient sa norme.
Pour un fournisseur au même programme dans plusieurs usines, c’est souvent là que le chiffre grimpe. C’est aussi l’argument de baisse des coûts que les achats de votre client ne peuvent rejeter : des preuves de votre plancher, pas une promesse. Si vous visez plusieurs sites, prévenez Assembler AI tôt : nous définirons authentification unique, permissions par rôle et séparation des données par site avec vos équipes TI et RH pendant que le premier poste tourne.
Les questions de votre équipe
Dans la plupart des cas, non : la forte variété est l’environnement même pour lequel Operator Vision a été conçu. Si vos SKU diffèrent visuellement, Operator Vision reconnaît la pièce en production et bascule seul au changement de série. Pas besoin de lui dire ce qui roule ni de le reconfigurer entre les productions.
Operator Vision s’adapte seul aux variations mineures et aux changements d’ordre des étapes. Un gros changement du travail (machine ou outil neuf) exige un réentraînement, comme un nouveau SKU. Assembler AI s’en charge pour vous. Nous ne prétendrons pas qu’il reconnaît des pièces tout autres, jamais vues.
Les modèles de vision industrielle propriétaires d’Assembler AI débutent vers 80 % de précision sur un poste neuf et atteignent le milieu des 90 % après l’étalonnage. Les deux premières semaines les y mènent, sur vos pièces, pas en démo.
Une caméra qui voit chaque cycle voit le raccourci qu’un audit trimestriel raterait : c’est l’essentiel de la réponse. On nous a parlé d’opérateurs qui jettent des pièces conformes pour accélérer la ligne. Si vous voyez ce genre de pratique sur votre plancher, nommez-la à l’étalonnage et Operator Vision la surveillera.
Non. Seules vos instructions de travail sont requises. Assembler AI offre des intégrations MES et ERP pour faire entrer les données de pièces et sortir les résultats.
C’est sans doute le meilleur moment. Juste après le PPAP, vous en êtes à la version un des instructions de travail, vos opérateurs apprennent encore le procédé, et les rebuts du premier mois sont généralement de cinq à dix fois plus élevés que la normale. C’est exactement là que les données par étape valent le plus. Operator Vision a besoin d’au moins 100 à 200 cycles pour apprendre un poste : dites-nous vos volumes de production et nous vous dirons quand commencer.
À vous. Chiffrées en transit et au repos, isolées par client, conservées douze mois par défaut (durée modifiable), exportables en tout temps. Les données de production restent dans une région infonuagique des États-Unis ou du Canada, à votre choix.
Choisissez le poste qui vous inquiète le plus
Proposez-nous celui qui laisse toujours passer des défauts, ou celui où nul ne sait pourquoi le réglage prend une heure le mardi et deux le jeudi. Operator Vision tourne en deux semaines, et vous avez des chiffres sur vos pièces dans le mois.
Aucune intégration MES requise, déploiement facile sur tous vos sites.
Comment les fabricants utilisent Assembler AI pour améliorer le temps de cycle et la qualité
Restez au fait des dernières nouvelles, idées et mises à jour du produit.