D’ABORD À L’ÉTABLI
Le poste
Le signalement atteint d'abord le poste, quand la pièce est encore à l'établi et que la correction ne coûte que quelques secondes. La plupart s'arrêtent là, et c'est tout l'intérêt.
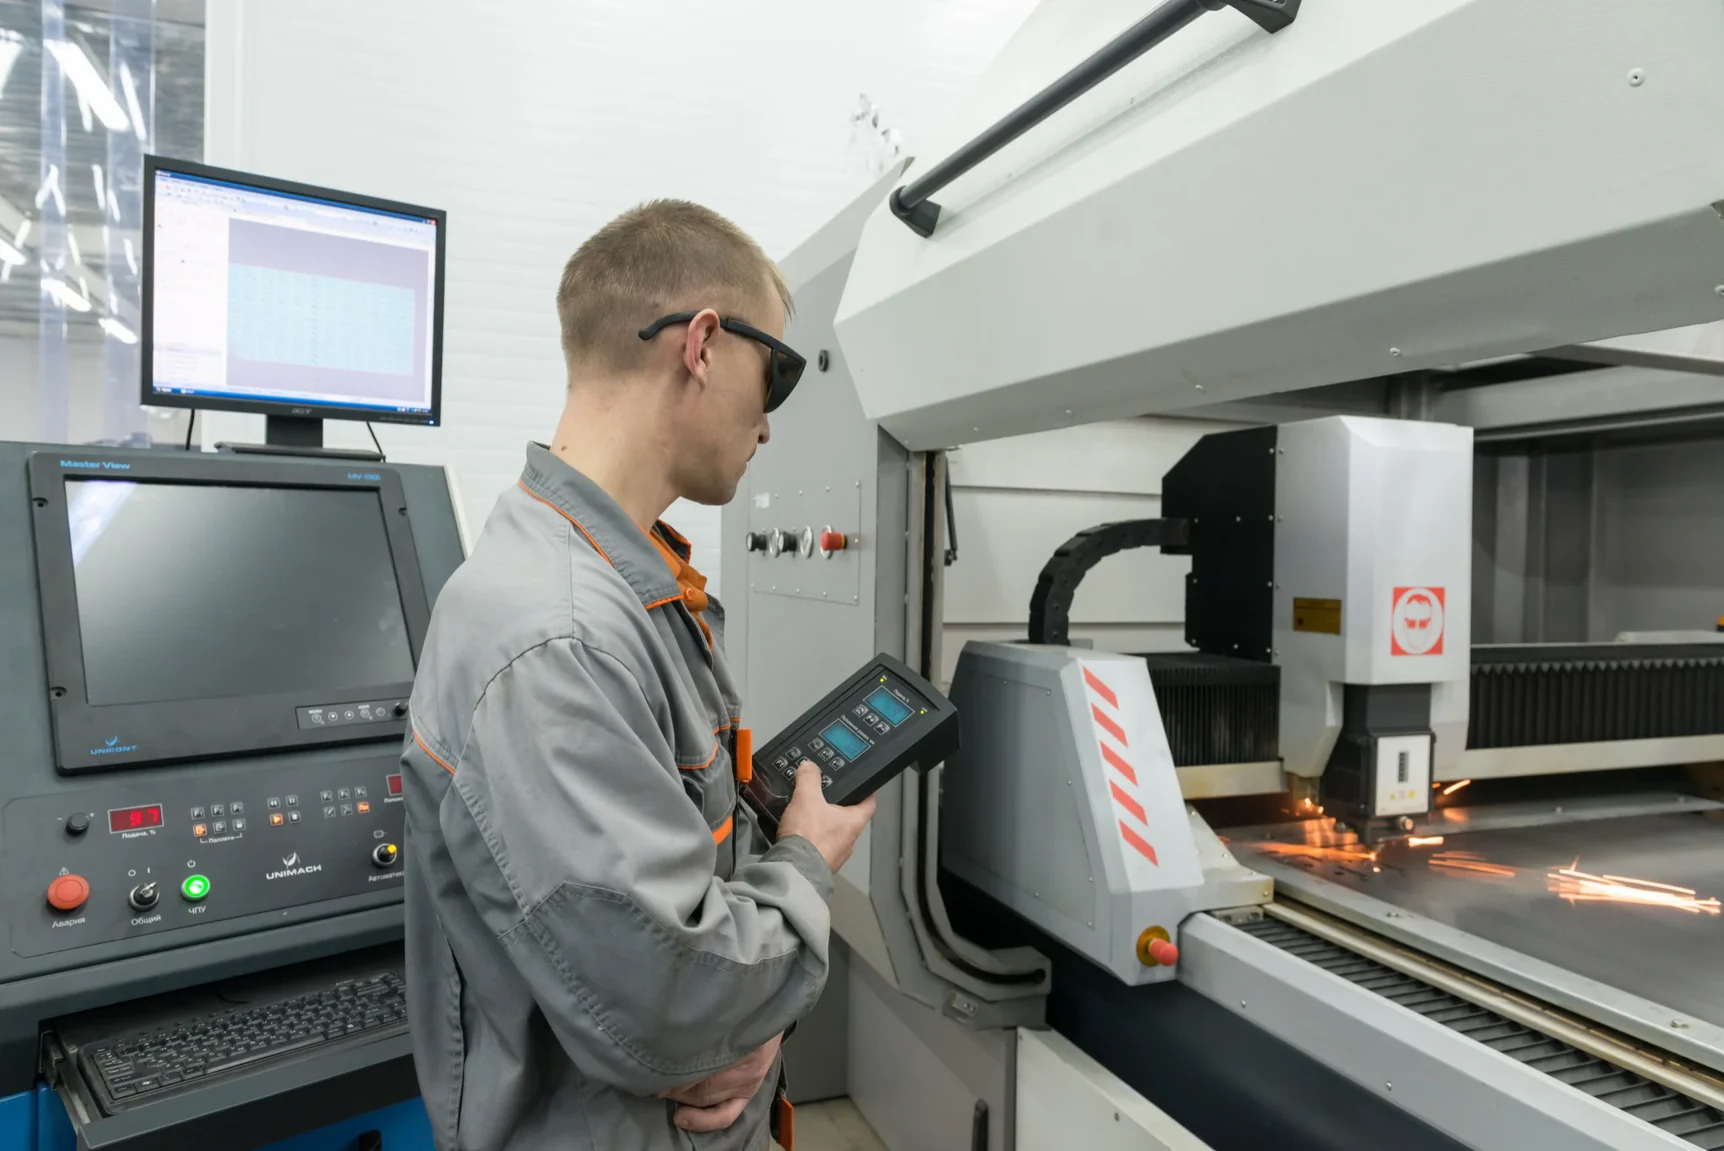
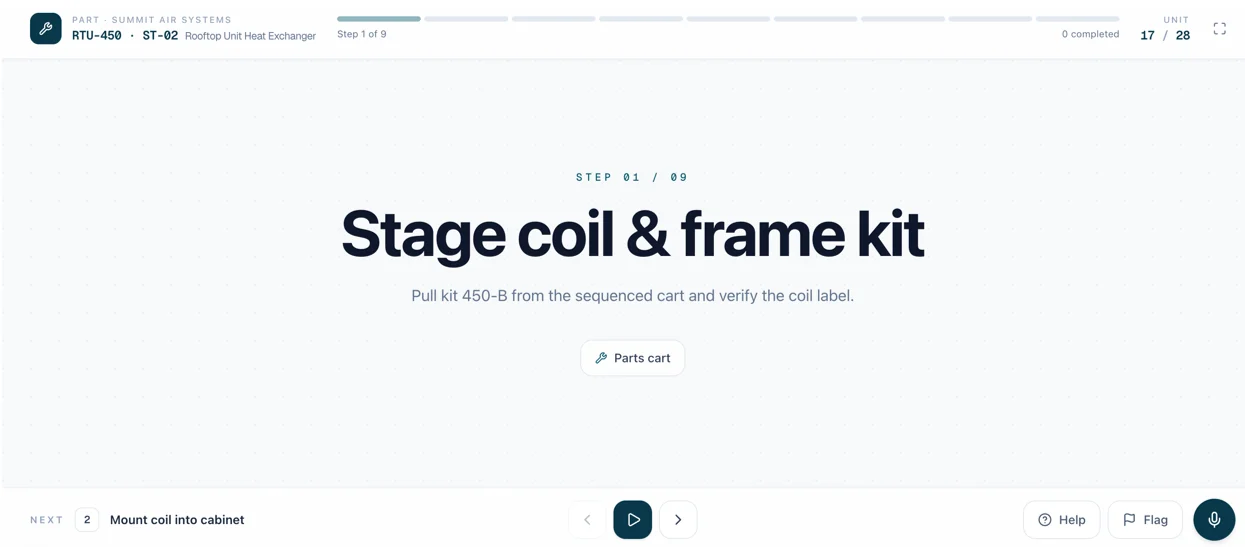
Un opérateur exécute de cinq à vingt étapes avec des pièces, des vis et des outils à main, et rien n’enregistre si chacune s’est faite comme le prévoient les instructions de travail. Une caméra au-dessus de l’établi lit chaque étape. Si quelque chose cloche, l’opérateur est avisé sur-le-champ et corrige : ce qui ressortait à l’essai final, ou chez votre client, se règle plutôt au poste
En service en deux semaines. Aucune intégration MES requise. Vos instructions de travail sont la seule donnée dont Operator Vision a besoin
Un établi, des instructions de travail de cinq à vingt étapes, et un ou plusieurs opérateurs qui les suivent. Les pièces arrivent dans des bacs, les outils sont à portée de main, et une unité repart finie. Un système de freinage, un sous-ensemble de support, un faisceau de câbles, un carter de pompe.
Chacun de ces établis repose sur le souvenir que l’opérateur a du document. Aucun compteur de cycles, aucune trace des étapes réalisées, et aucun signal, à moins que quelqu’un soit là à regarder. C’est la réalité de l’assemblage manuel depuis qu’il existe, et c’est pourquoi l’opération la plus sujette aux erreurs de votre usine est aussi la moins mesurée.
Vos presses transmettent des données. Vos machines CNC aussi. Le poste où une personne enchaîne vingt étapes n’en produit aucune. La défaillance apparaît donc tard. Un composant manquant ressort à l’essai final, ou jamais. Un assemblage hors séquence revient en plainte ou en retour, quand nul ne sait plus quelle unité c’était. Parfois, rien ne ressort : vous perdez alors un client, pas une pièce. Version plus discrète : les instructions de travail dérivent. Des étapes du document ne sont plus faites depuis des années, d’autres se font à l’établi sans être consignées. Les deux restent invisibles tant que rien n’oblige à comparer.
50-70 %
des rebuts des fabricants à forte variété et faible volume viennent du travail exécuté, pas des fournisseurs ni de la conception
15-30 %
du débit perdu quand l'opérateur s'écarte de la norme
La moitié
du temps que vos ingénieurs en amélioration continue consacrent aux études de temps manuelles, récupéré. C’est l’objectif visé par Assembler AI.
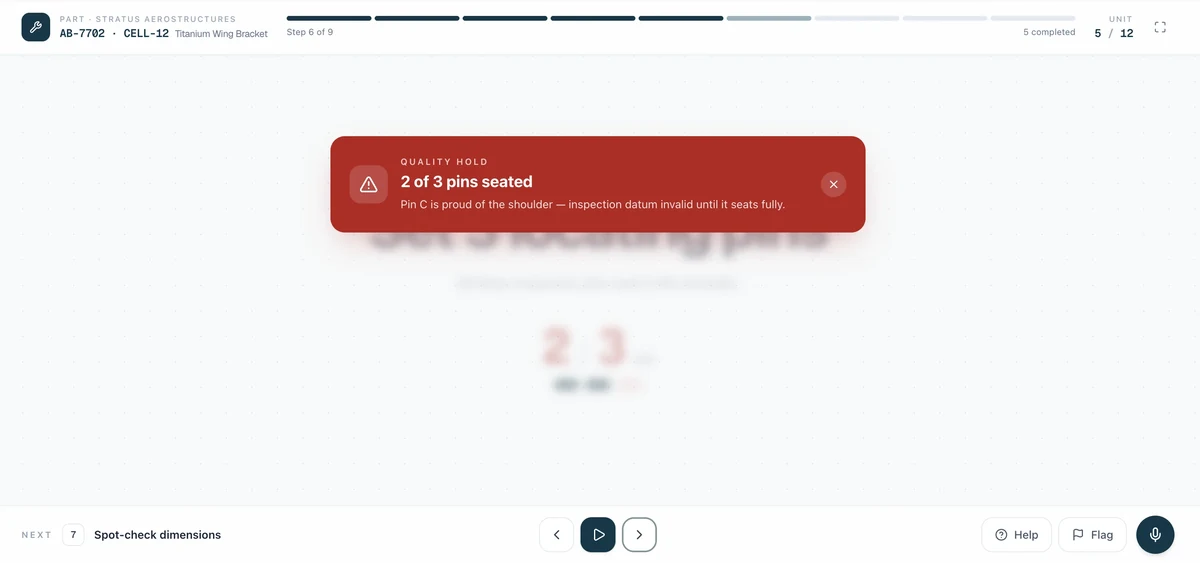
L'étape a été faite
Chaque étape de vos instructions de travail, confirmée ou signalée. Les composants manquants et les opérations sautées sont repérés à l’établi plutôt qu’à l’essai final.
L'ordre était le bon
Hors séquence, l’assemblage brise le rythme de l’établi. Une étape faite trop tôt en fait refaire une autre, le rythme se perd, le risque qualité et le temps de cycle grimpent. Operator Vision vérifie la séquence à chaque cycle. Les retouches au poste, quand l’opérateur refait une étape, ont leurs règles fixées à l’étalonnage : un assemblage corrigé ne passe pas pour raté.
La bonne pièce et le bon outil
Mauvaise variante, mauvaise fixation, mauvais outil pour l’étape
Le compte
Combien de vis posées, combien de pièces dans le bac, combien d'un petit composant répété l'assemblage exigeait. Un mauvais nombre ici, c'est ce qui bloque une unité des mois plus tard.
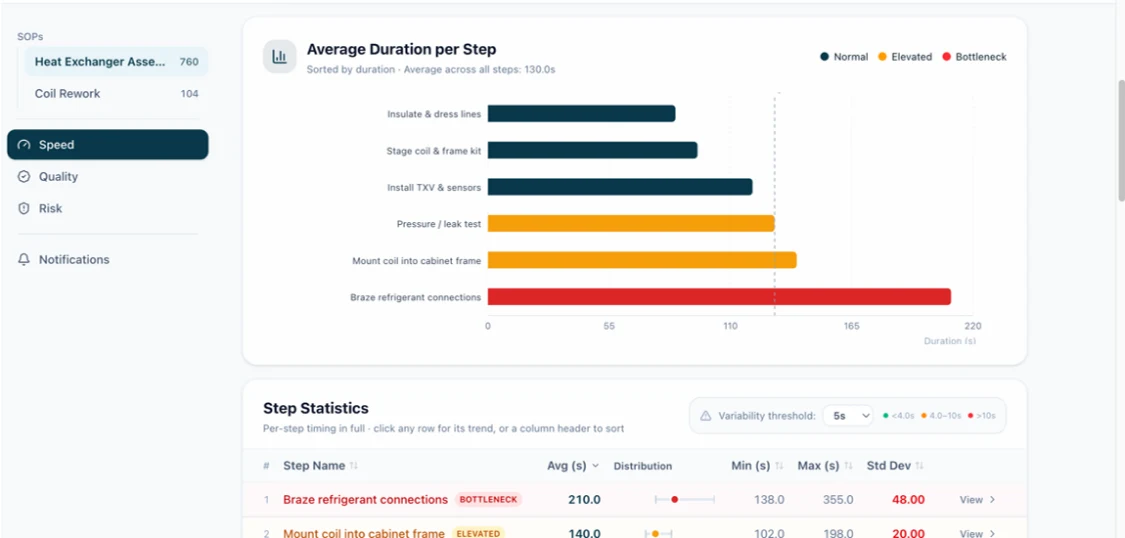
Chaque étape minutée, chaque cycle
Moyenne, minimum et maximum par étape, vidéo de chaque valeur aberrante à l'appui. Ni chronomètre ni planchette, ni opérateur qui change sa façon de faire parce qu'on le chronomètre.
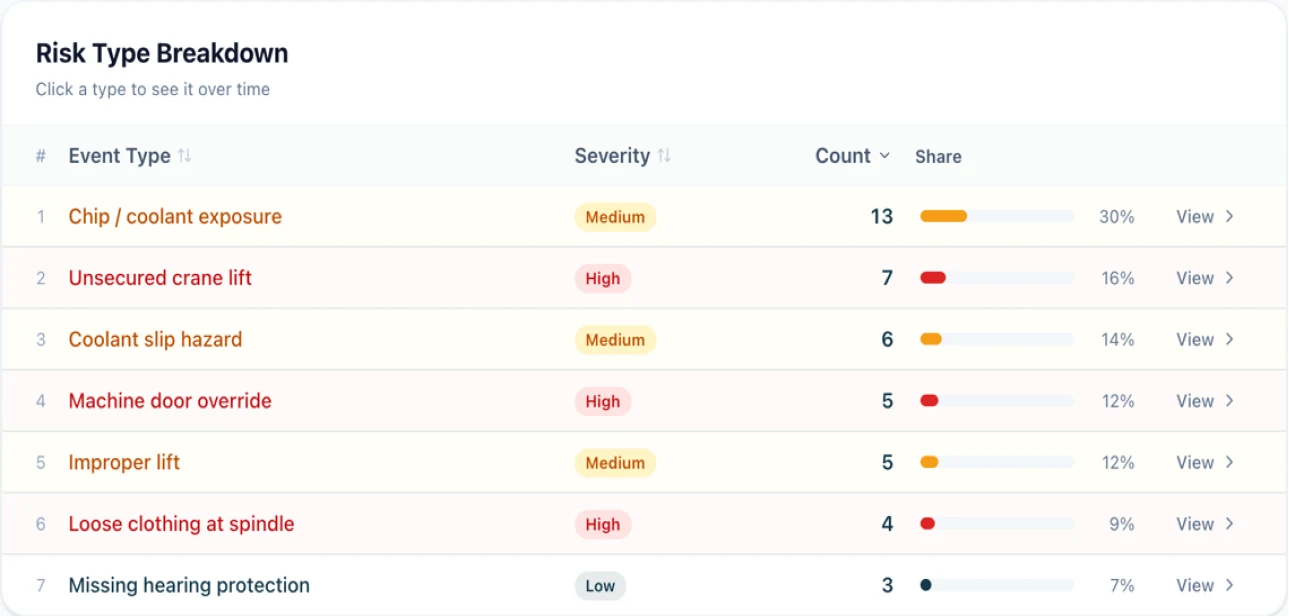
Les gestes jamais notés comme étapes
Parce que personne ne devrait les faire. Pièce ramassée au sol, unité à moitié finie reprise plus tard, travail qui s'empile plus vite qu'il ne sort, opérateur dans une zone à garder dégagée.
Une alerte qui passe par-dessus la tête de l’opérateur transforme une caméra en grief, et une alerte qui arrive le lendemain est un rapport, pas une correction. L’ordre compte donc autant que la rapidité
D’ABORD À L’ÉTABLI
Le poste
Le signalement atteint d'abord le poste, quand la pièce est encore à l'établi et que la correction ne coûte que quelques secondes. La plupart s'arrêtent là, et c'est tout l'intérêt.
SI NON TRAITÉ
Le superviseur
S’il n’est pas traité à l’établi, il remonte à un superviseur, avec la vidéo jointe.
TOUJOURS
Le tableau de bord
L'événement va toujours au tableau de bord : un signalement seul est du bruit, le même quarante fois au deuxième quart, un constat.
Le critère est simple. Si un superviseur debout à côté de l’opérateur peut le voir, Operator Vision peut le voir
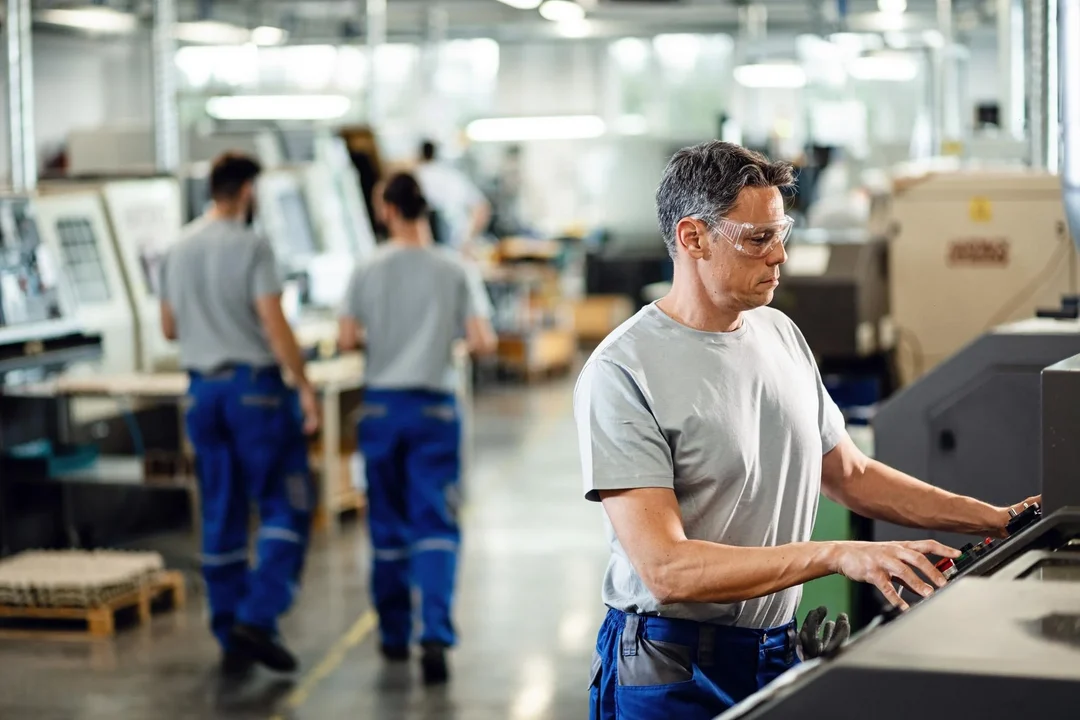
Étapes, séquence, pièces, outils, placement et durée, à chaque cycle plutôt que seulement sur ceux qu’on a échantillonnés. Ce qui se trouve dans un boîtier fermé n’est pas visible pour une personne sur place, donc pas visible pour la caméra non plus.
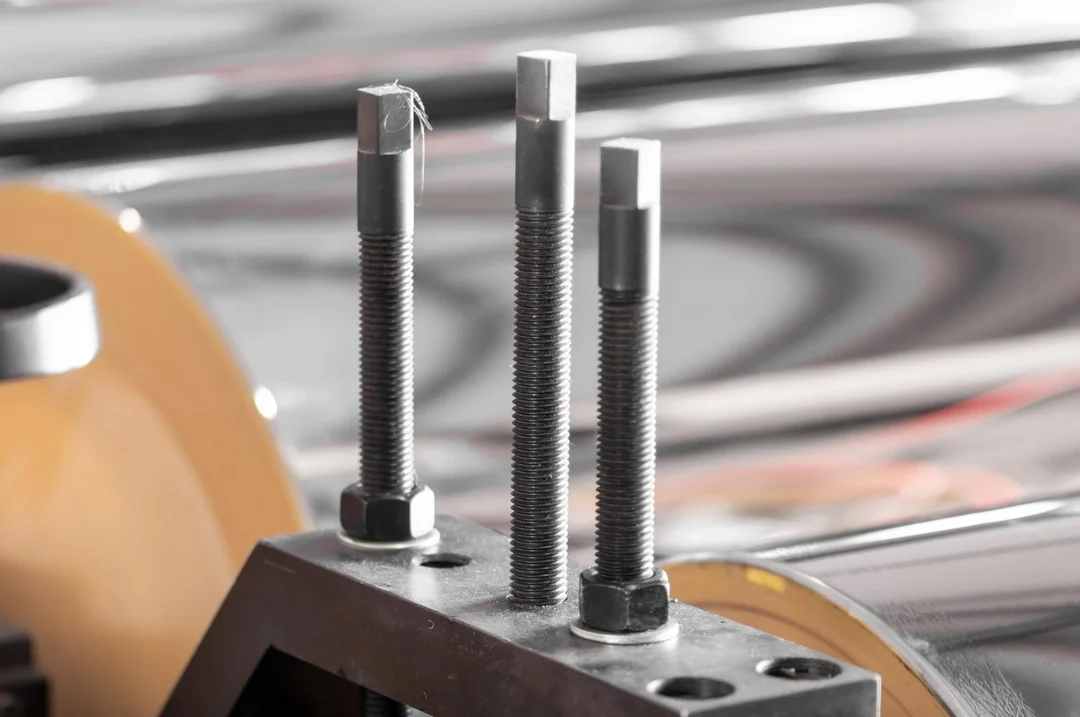
Operator Vision confirme que la visseuse a été appliquée sur la bonne fixation au bon moment de la séquence. La valeur de couple se trouve dans l'outil : pour vérifier que l'assemblage respecte la spécification, ce chiffre vient de l'outil, pas d'une caméra. Méfiez-vous de tout fournisseur qui dit le contraire.
Très petites pièces et marquages fins dépendent de la position de la caméra : Assembler AI confirme ce qui est discernable à l’étalonnage plutôt qu’après la mise en service.

Une caméra couvre un établi. Sur une grande pièce (VTT, boîte de camionnette), l'opérateur fait le tour et sort du champ : ces postes ont donc deux caméras. Assembler AI le prévoit à la visite au lieu de vous laisser trouver l'angle mort en semaine 3.
Un suivi continu des trois à cet établi, que quelqu'un soit affecté à la surveillance ou non. Sans chronomètre, sans planchette et sans personne debout derrière l'opérateur pour l'obtenir
Moyenne, minimum et maximum pour chaque étape, par poste et par quart, avec la vidéo de chaque valeur aberrante.
Habituellement, quelqu’un sur le plancher filme trois cycles par poste, sépare les cycles à la main, coupe une vidéo pour chaque étape, puis charge le tout dans un logiciel d’équilibrage pour en faire la moyenne. Ce sont des heures de montage manuel pour un portrait déjà périmé au moment où il arrive. Operator Vision produit les mêmes temps par étape en continu, sans montage.
Si un opérateur bat systématiquement les instructions de travail en procédant autrement, vous avez les séquences vidéo. Parfois, mieux vaut modifier les instructions de travail.
Pourquoi ce cycle a pris deux fois plus de temps. Pourquoi le quart de nuit est trois fois plus lent que celui de jour. Pourquoi le même poste prend cinquante pour cent plus de temps dans une autre usine. Les temps par étape disent où regarder, la vidéo montre ce qui s'est passé.
En assemblage manuel, la cause fondamentale réunit souvent une salle entière qui reconstitue une unité de mémoire. La vidéo du cycle réel abrège bien l'exercice.
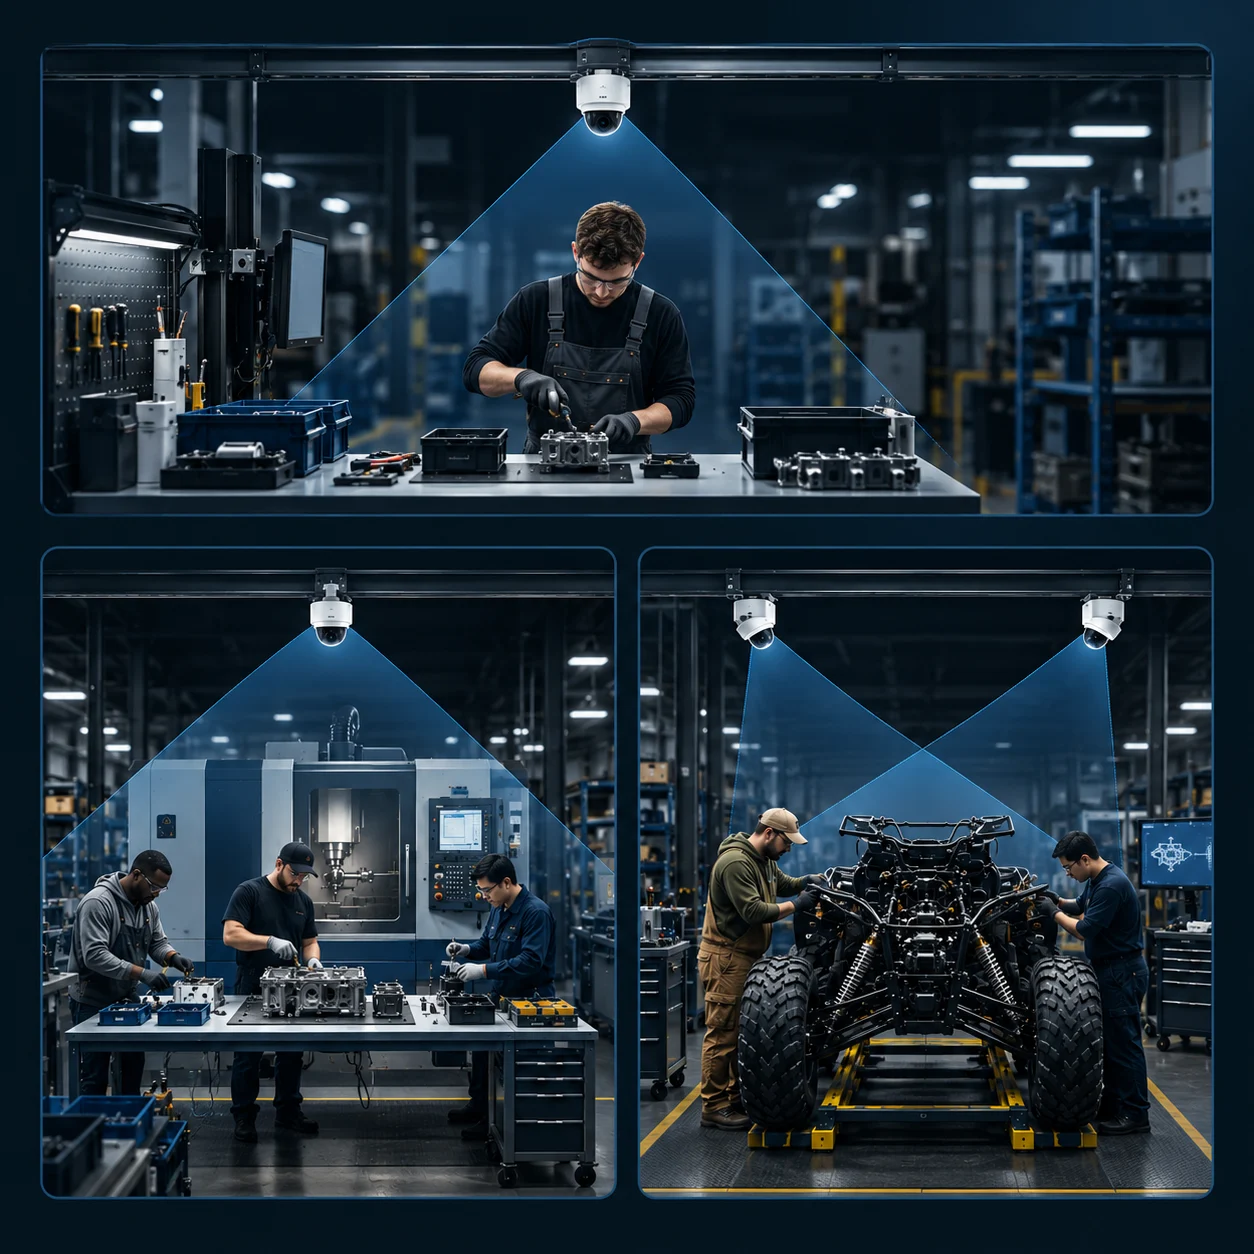
Une caméra du commerce, conforme à la NDAA, montée au-dessus du poste, fournie et configurée par Assembler AI. Deux si la pièce est assez grande pour que les opérateurs travaillent des deux côtés. Elle est sur son propre sous-réseau et transmet par VPN chiffré : votre équipe TI ouvre un seul chemin sortant, rien d'autre. Rien ne change à l'établi, rien n'est boulonné à vos outils.
Envoyez les instructions de travail le jour 1. Semaine 1 : la caméra est installée. Semaine 2 : l'étalonnage, où l'on compare les séquences vidéo aux instructions et règle les écarts avec votre équipe. Les règles entrent en service le quinzième jour.
Comptez deux semaines pour un établi à un opérateur, plutôt trois lorsque plusieurs personnes le partagent. Après le premier, les établis s’installent en parallèle : couvrir une ligne ou une usine se compte donc en semaines, pas poste par poste.
Personne n’équipe une usine sur la promesse d’un fournisseur. Commencez donc petit, avec un seul établi : celui qui génère le plus de retouches ou d’écarts inexpliqués. Deux semaines après, vous avez des données par étape sur vos propres assemblages, opérateurs et instructions de travail. L’engagement est modeste et répond à la seule question qui compte au départ : est-ce que ça marche sur votre plancher, pas en démo?
Mieux vaut comprendre la suite avant de commencer. Ces données sont comparatives : chaque poste ajouté rend les autres plus utiles. Le deuxième établi vaut plus que le premier, le dixième plus que le deuxième.
Vous voyez le travail tel qu’il se fait, face à ce qui est écrit. Les temps par étape, les étapes sautées en douce et les étapes fantômes de vos instructions de travail qu’aucun opérateur n’a faites depuis des années. À lui seul, cela suffit souvent à justifier le poste.
Les établis du même assemblage deviennent directement comparables. Les écarts entre opérateurs et entre quarts deviennent un chiffre appuyé par la vidéo, pas une anecdote, et l'équilibrage de ligne n'est plus un exercice trimestriel redouté.
Les quarts et les cellules se comparent entre eux. Pourquoi le quart de nuit prend trois fois plus de temps au même établi. Si le changement du mois dernier a vraiment tenu, par rapport au fonctionnement antérieur du poste.
Le même assemblage dans deux usines devient enfin comparable, pour la première fois, avec la vidéo des deux. La meilleure méthode du groupe devient la norme partout, séquences de quelqu'un qui l'applique à l'appui.
C’est là que le calcul change. Un seul établi donne un chiffre. Une usine donne une distribution. Un groupe d’usines donne une référence qu’aucune étude de consultants ne pourrait produire et qui, elle, se met à jour à mesure que votre travail évolue. Si vous visez plusieurs sites, dites-le tôt à Assembler AI : nous définirons l’authentification unique, les permissions par rôle et la séparation des données par site avec vos équipes TI et RH pendant que le premier poste tourne.
C’est normal, et c’est le rôle de l’étalonnage. Les étapes impossibles à distinguer d’en haut sont repérées la deuxième semaine, et Assembler AI aime mieux vous dire qu’une étape est indétectable que la signaler de façon peu fiable.
Oui. Operator Vision lit le poste plutôt qu’une personne, donc un établi où deux ou trois personnes assemblent est un cas normal. Prévoyez près de trois semaines d’étalonnage au lieu de deux, parce qu’il y a plus de variations à apprendre.
Alors soit l’ordre n’a pas d’importance et Operator Vision ne l’impose pas, soit il en a et vous venez de trouver une lacune de formation. Cette conversation mérite d’avoir lieu avec les séquences vidéo sous les yeux.
Non. Operator Vision lit le travail, pas la personne. Les nouveaux opérateurs en profitent le plus, car la rétroaction arrive à l'établi plutôt qu'à leur prochaine évaluation.
Courant en assemblage. Chaque variante est apprise à l'étalonnage, et les quasi identiques demandent un peu plus de travail que les nettement différentes. Dites-nous leur nombre, et Assembler AI vous dira franchement l'effort requis.
Les arrêts et reprises sont normaux en usine à forte variété, et nul ne chiffre les unités en attente. Dites-nous à l’étalonnage leur fréquence à votre établi : Assembler AI ajustera les règles pour qu’un assemblage en pause ne compte pas comme raté.
Operator Vision confirme que l'outil a servi sur la bonne fixation au bon moment de la séquence. La valeur elle-même doit venir de l'outil; méfiez-vous de tout fournisseur qui prétend l'obtenir avec une seule caméra.
Mêmes étapes : une nouvelle forme de pièce passe en général, et les variantes s'apprennent pareil. Étapes modifiées : téléversez les nouvelles instructions de travail et Operator Vision est réentraîné, avec de possibles frais de reconfiguration.
Ce qui compte, c’est ce que l’établi assemble. Un modèle se transpose si l’aménagement et les instructions de travail sont assez proches : deux établis au même assemblage, c’est simple; deux aux produits différents, non. Pour couvrir plusieurs postes avec moins de trousses, parlez-en tôt : Assembler AI vous dira franchement si vos établis sont assez proches.
Un poste, un mois, et vous saurez à quelle fréquence les instructions de travail et le plancher divergent.
Aucune intégration MES requise, déploiement facile sur tous vos sites.
Restez au fait des dernières nouvelles, idées et mises à jour du produit.