Détectez-le au premier poste, pas au quatrième
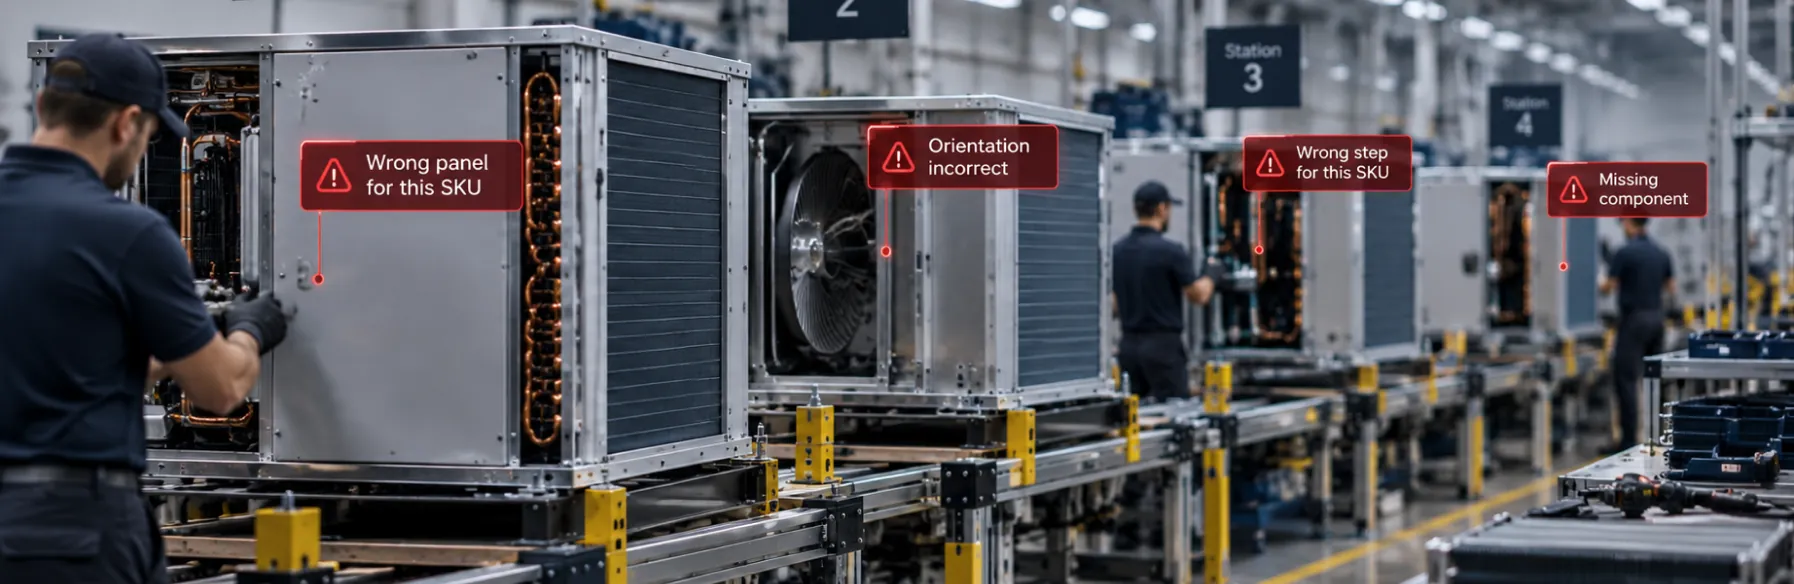
Une grosse unité passe de poste en poste, et un panneau est posé à l'envers au premier. Personne ne le voit avant trois postes plus loin, quand corriger oblige à tout défaire depuis. Operator Vision vérifie chaque étape selon les instructions de travail du SKU réellement assemblé, et l'opérateur est alerté pendant que l'unité est encore à ce poste.
En service en deux semaines. Aucune intégration MES requise. Vos instructions de travail sont la seule donnée dont Operator Vision a besoin.
Forte variété, marges minces et dix SKU presque identiques
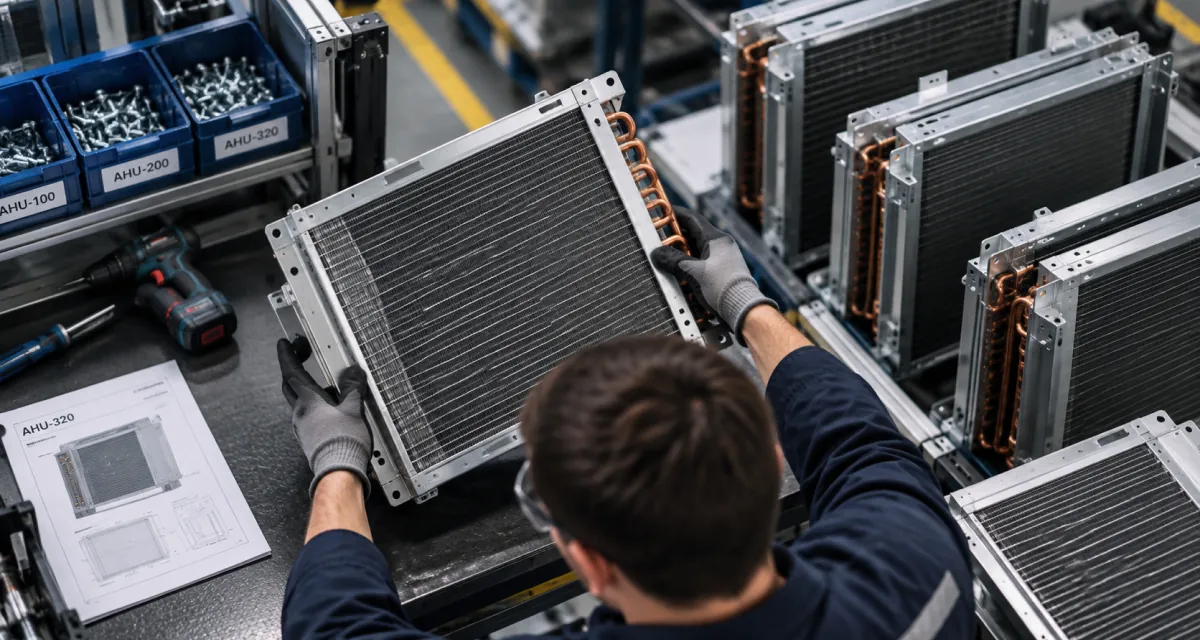
Une ligne de refroidisseurs peut produire dix SKU. Ils partagent la plupart des étapes, des panneaux et serpentins semblables sur un établi, et passent en lots aux mêmes postes, avec les mêmes opérateurs. C’est le lot de la plupart des usines HVAC, et ce qui met le mauvais panneau sur la bonne unité. Vos opérateurs suivent des fiches de méthode d’ingénieurs absents du plancher; celle de ce SKU est une parmi des dizaines. Une partie est lue avec soin, une autre vient de mémoire, de la dernière unité semblable : ce n’est pas pareil. Les marges n’admettent ni retouches ni heures pour les éviter. Et l’automatisation ne convient pas à quelques centaines ou milliers d’unités par SKU.
Les défauts qui s'accumulent en aval
Mauvais panneau pour ce SKU
Deux SKU diffèrent peu sur le dessin, beaucoup sur l'unité finie. Le panneau s'ajuste : rien en aval n'arrête l'assemblage
Orientation
Un panneau ou une paroi est posé à l’envers ou tête en bas en début de ligne. Tout le reste est correct, alors l’erreur passe jusqu’à ce qu’une pièce plus loin ne s’ajuste pas.
Une étape propre à un autre SKU
Les étapes communes poussent à refaire la séquence du dernier lot plutôt que celle qu'exige ce SKU.
Temps perdu à chercher l'instruction
Fiches de méthode enfouies dans un système documentaire, imprimées à la mauvaise révision ou restées sur papier au poste quand l'ingénierie a changé. Des heures par semaine se perdent à trouver la fiche de ce SKU.
Défauts qui voyagent
Sur une unité assemblée de poste en poste, une erreur au poste un est vue au poste quatre, et corriger oblige à défaire trois postes de travail.

Ce que coûte le travail avant qu'on le mesure
- 50-70 %
- des rebuts des fabricants à forte variété et faible volume viennent du travail exécuté, pas des fournisseurs ni de la conception
- 15-30 %
- du débit perdu quand l'opérateur s'écarte de la norme
- La moitié
- du temps que vos ingénieurs en amélioration continue consacrent aux études de temps manuelles, récupéré. C’est l’objectif visé par Assembler AI.
Un seul flux vidéo. Les quatre modules
Ce que coûte le travail avant qu'on le mesure
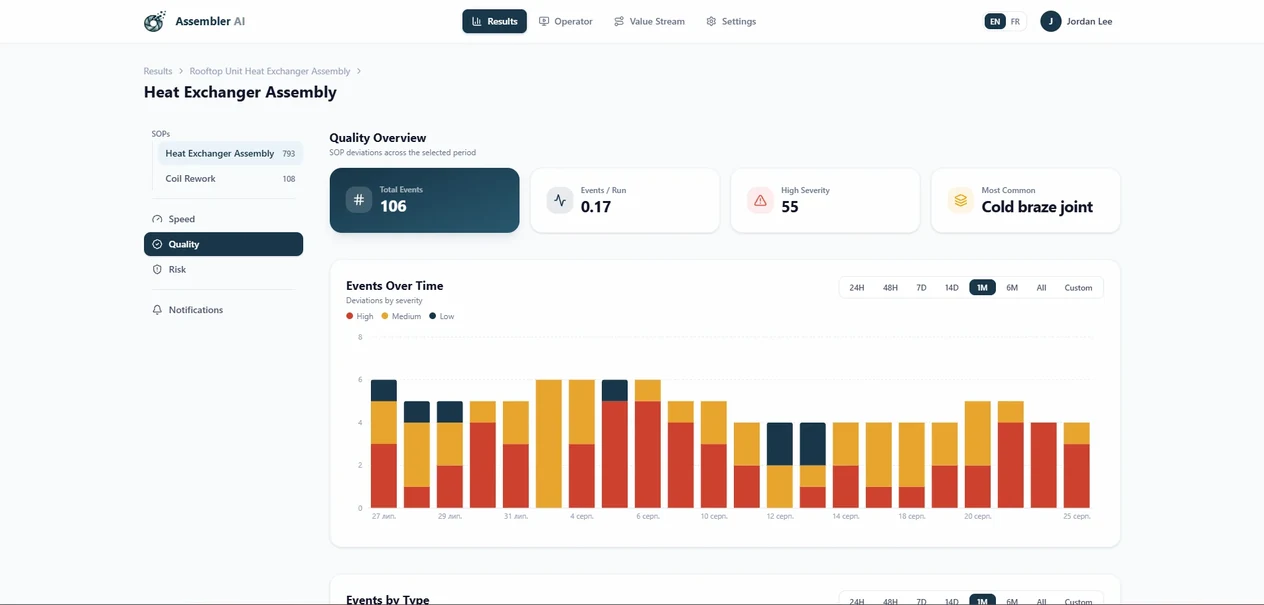
Real-Time Quality Alerts
Chaque étape confirmée ou signalée selon les instructions de travail du SKU réellement produit. Mauvais panneau, mauvaise orientation, composant manquant, séquence rompue : tout est détecté au poste qui l'a causé, pas trois postes plus loin.
Explorer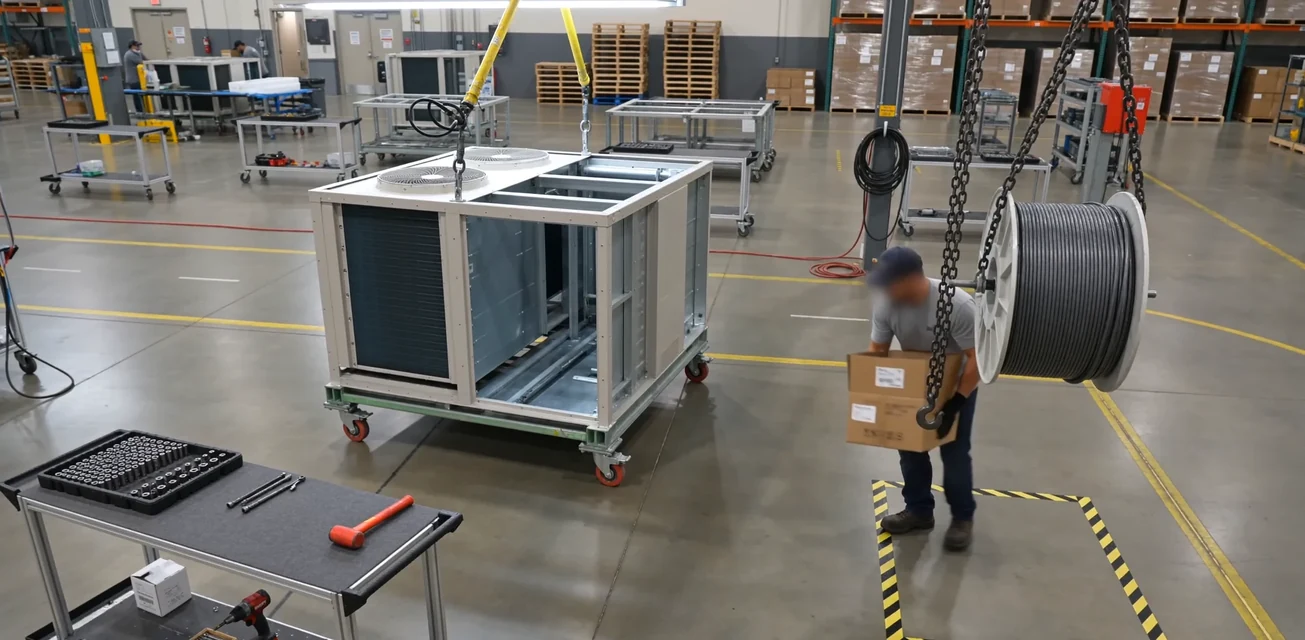
Teammate AI
Un écran au poste qui alerte l'opérateur dès qu'une étape ne convient pas à ce SKU, pour la corriger avant que l'unité avance. Il consigne aussi l'assemblage en temps réel : personne ne note les étapes à la main en fin de quart.
Explorer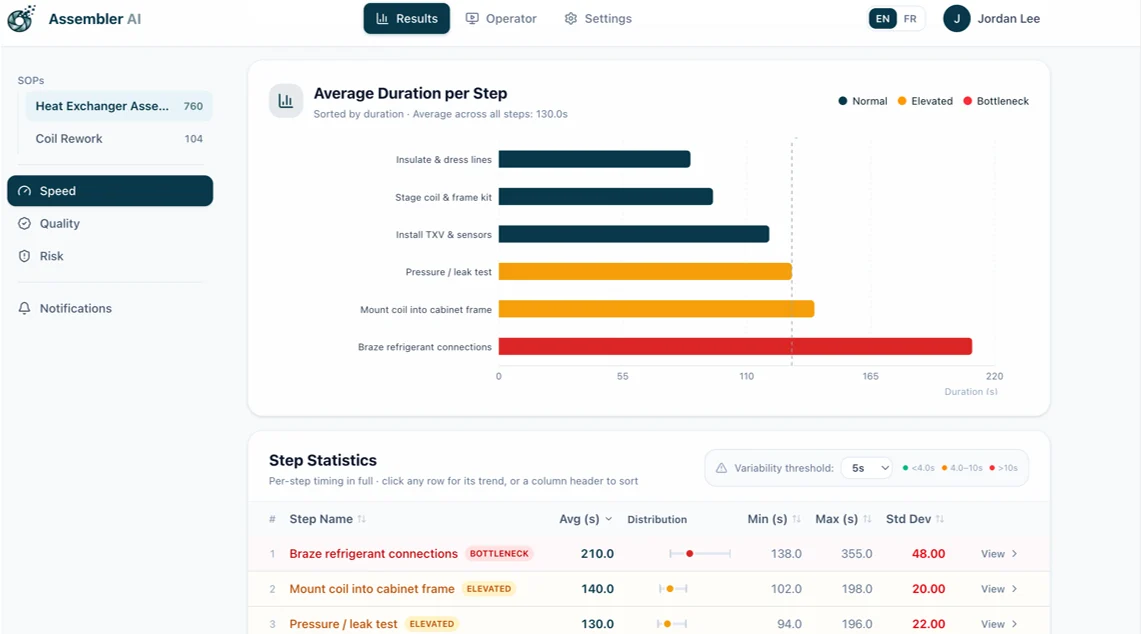
Continuous Improvement Insights
Temps par étape de chaque poste et SKU, vidéo de chaque valeur aberrante. Dix SKU sur une ligne, et enfin vous comparez le comparable : lesquels coûtent vraiment du temps.
Explorer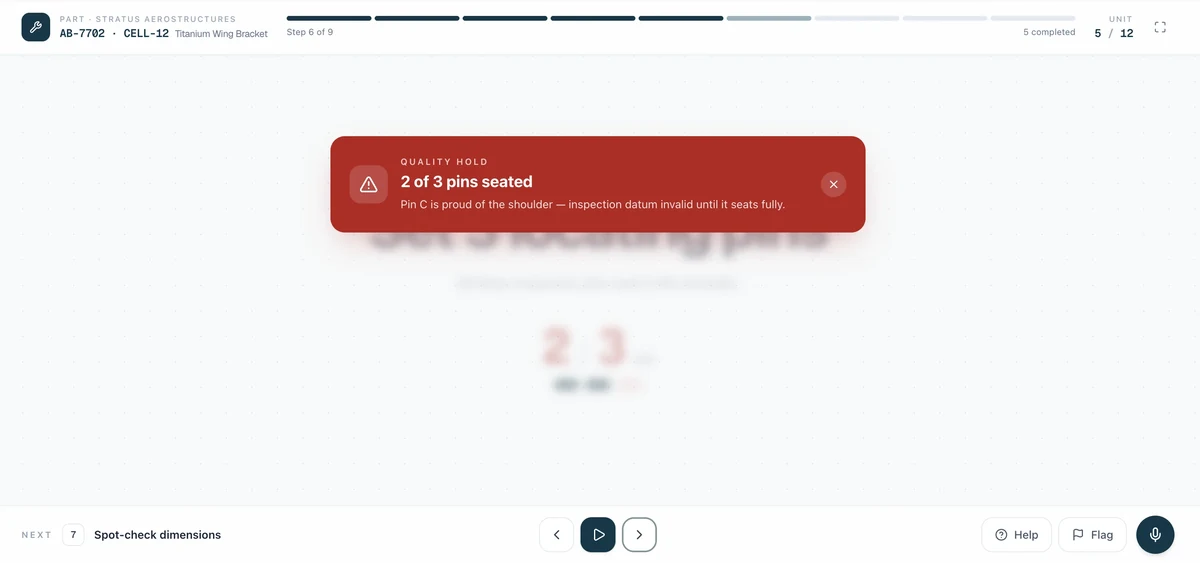
Real-Time Risk Detection
Ce que vos fiches de méthode ne couvrent jamais : manutention des surfaces finies, mise en attente entre postes, travail qui s'accumule plus vite qu'il ne s'écoule.
ExplorerÀ qui ça s'adresse, et ce que chacun obtient
Qualité
Chaque SKU vérifié selon ses propres instructions de travail sur chaque unité, pas seulement sur l'échantillon. Quand un défaut apparaît, la vidéo du cycle réel est à un clic de l'alerte : la cause fondamentale n'est plus reconstituée de mémoire.
Amélioration continue
Une étude de temps qui se fait seule à tous les postes et pour tous les SKU, au lieu d'une tournée trimestrielle limitée aux produits de la semaine. Écarts par étape avec vidéo de chaque valeur aberrante, et suivi des améliorations montrant l'effet réel de chaque changement.
Direction des opérations
Tous les postes et quarts sur un écran, pour comparer cellules, quarts et usines. Aux marges minces, rebuts et retouches ont un taux horaire d'atelier, et les données les relient à l'étape qui les a causés
Opérateurs et directeurs de production
Les bonnes instructions arrivent au poste sans qu’on les cherche, et la correction quand elle coûte des secondes. Visages floutés, ni nom ni identifiant recueilli, et la vidéo protège l’opérateur qui a bien travaillé aussi souvent qu’elle signale celui qui ne l’a pas fait.
Où cela fonctionne dans une usine HVAC
01Assemblage et sous-assemblage
Séquence, fixations, orientation, composants manquants
Voir l'assemblage02Établis d'inspection
Temps d'inspection, deux faces, rebuts et conformes, sans planchette
Voir l'inspection03Cellules CNC et d'usinage
Réglage, échange d'outil, orientation, mesure, ébavurage, contrôle final
Voir CNC04Trousses et emballage
Les bons composants pour ce SKU, en bonne quantité, dans le bon contenant
Voir l'inspection
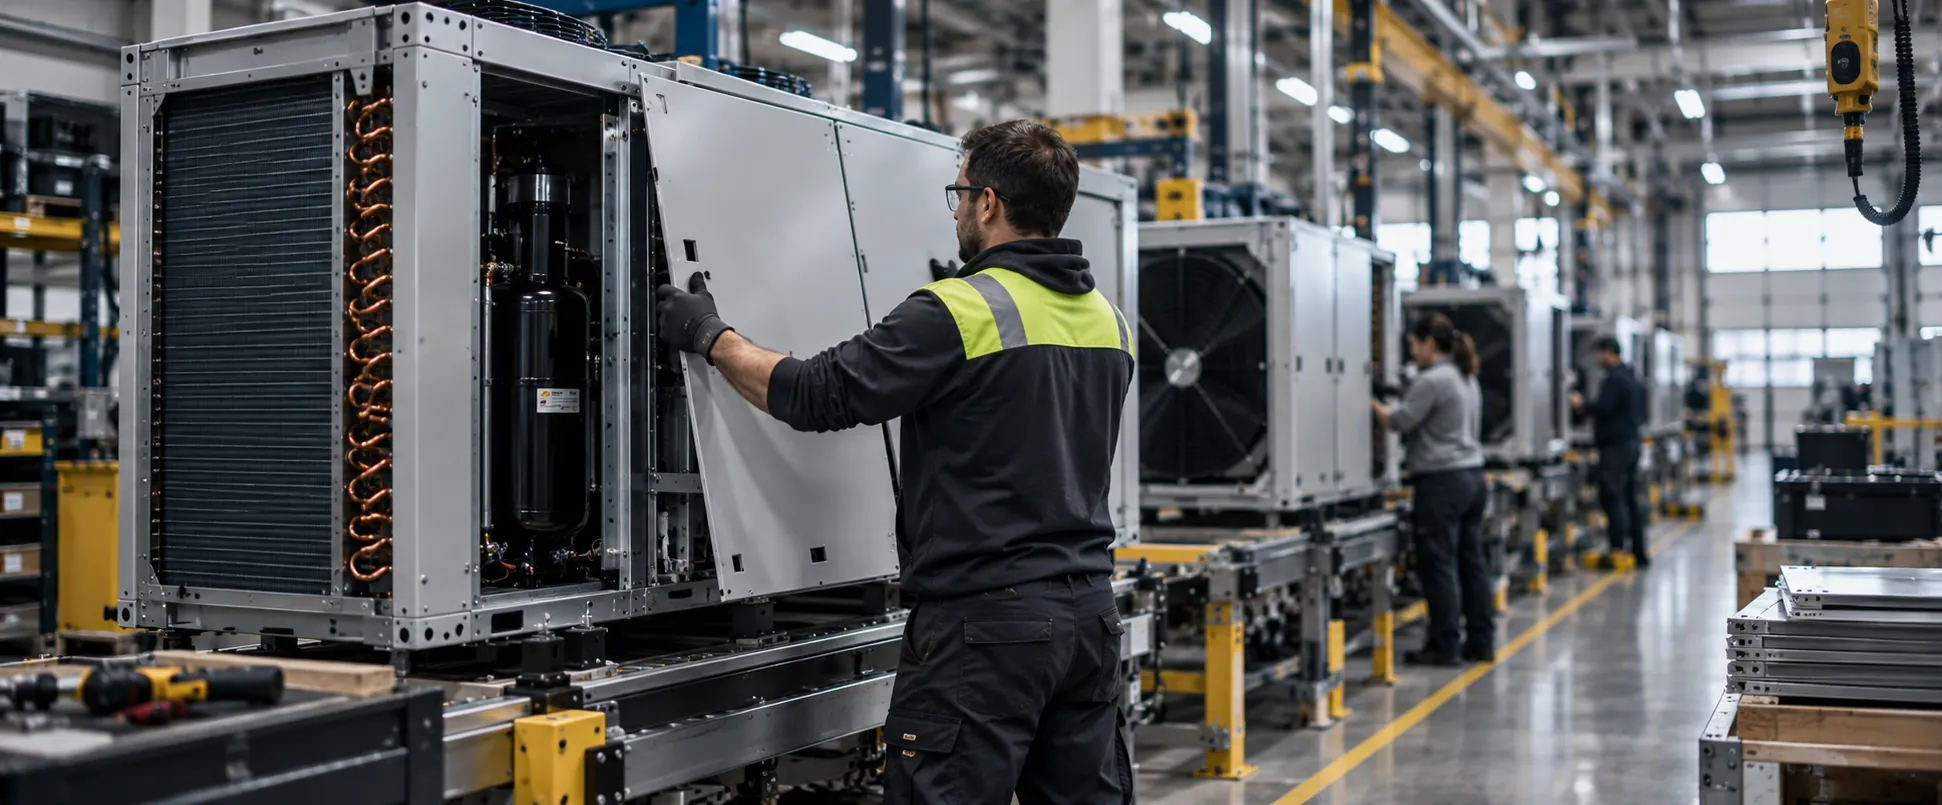
Dix SKU sur une ligne. C’est l’objection, et c’est la raison de le faire.
Voir à quoi ressemble un déploiementUn fabricant à forte variété demande d’abord si une caméra peut apprendre une ligne où l’unité change entre les lots. C’est la bonne question.
Operator Vision apprend le poste et les étapes, pas un seul produit fini. Les SKU qui partagent une étape partagent la vérification. Si les SKU diffèrent visuellement, il reconnaît celui en production et bascule seul aux changements de série, jusqu’à dix sur une ligne. Les SKU presque identiques sont enseignés à l’étalonnage, et Assembler AI vous dira franchement ce que cela implique pour votre gamme.
Ce qui rend la démarche utile est ce qui la rend difficile. Quand dix SKU partagent un établi et ne diffèrent que par un panneau, l’erreur est facile à commettre et presque impossible à voir à l’œil. Seule une caméra qui vérifie chaque cycle selon la fiche de ce SKU comble cette faille.
Taille du poste. Une caméra couvre environ dix pieds sur dix. Les grands postes ont plusieurs caméras, et Assembler AI planifie la couverture avec vous à la visite, au lieu de vous laisser trouver un angle mort en troisième semaine.
Deux semaines, l’assemblage tourne
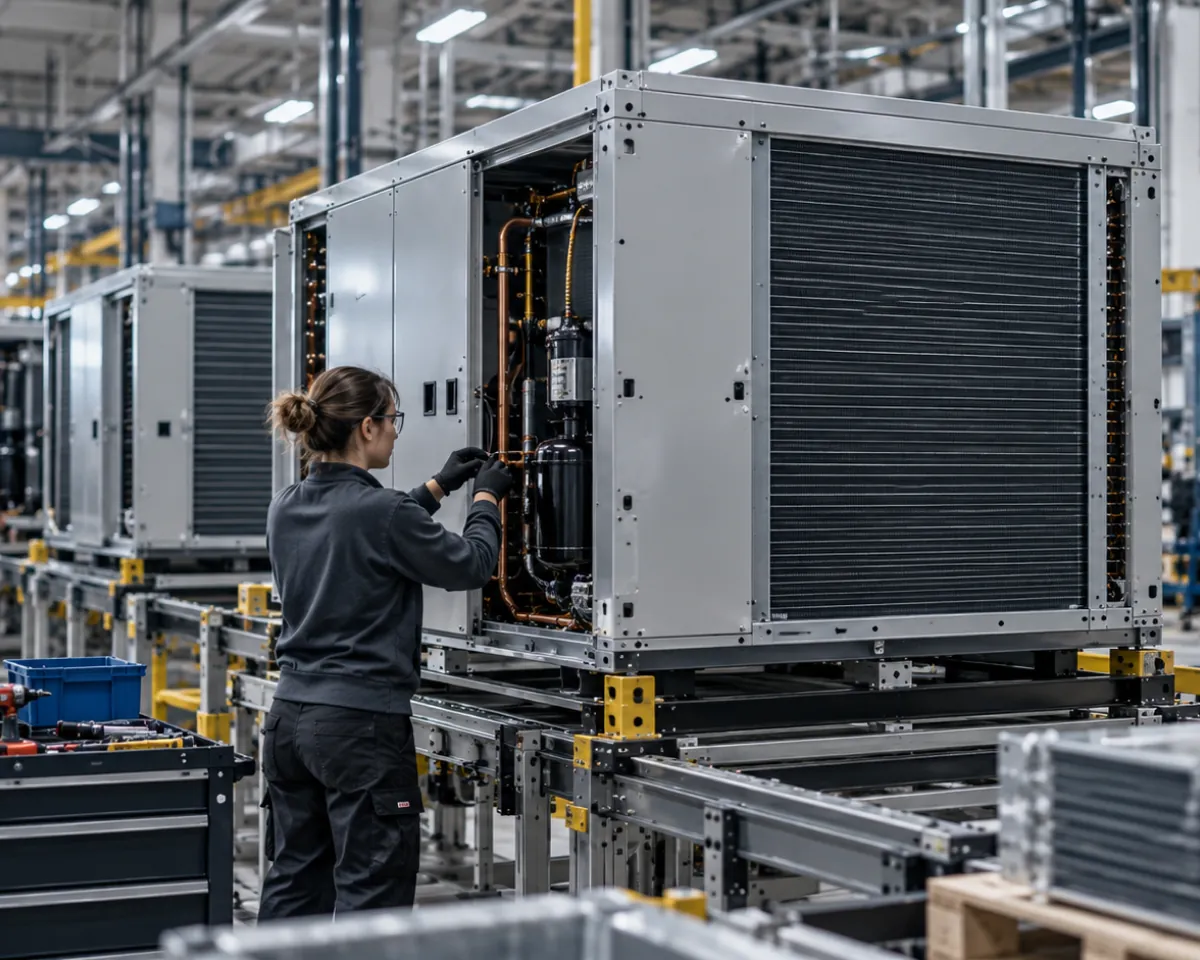
Envoyez dès le premier jour vos instructions de travail existantes; si un poste n’en a aucune d’écrite, Assembler AI vous aidera à les rédiger. La caméra est posée la première semaine : matériel conforme à la NDAA, fourni et configuré par Assembler AI, sur son propre sous-réseau, transmis par VPN chiffré. Rien ne change au poste. La deuxième semaine, on étalonne et on entraîne le modèle sur vos alertes. Ce que la caméra voit sans que vos fiches de méthode le prévoient est réglé avec votre équipe avant l’entrée en vigueur d’une règle, au quinzième jour. Deux semaines pour un poste à un opérateur, près de trois s’il est partagé à plusieurs. Les postes suivants s’installent en parallèle : une gamme de produits se couvre en semaines, pas poste par poste.
Voir à quoi ressemble un déploiementCommencez avec un poste. Les données gagnent en valeur à chaque ajout
Nul n’équipe une usine sur la parole d’un fournisseur. Commencez petit, au poste aux erreurs les plus tardives ou aux SKU les plus changeants. Deux semaines après, vos unités ont leurs données par étape.
Mieux vaut comprendre la suite avant de commencer. Ces données sont comparatives : chaque poste ajouté rend les autres plus utiles.
Un poste
Mieux vaut comprendre la suite avant de commencer. Ces données sont comparatives : chaque poste ajouté rend les autres plus utiles.
La ligne d'assemblage
Sur un assemblage de poste en poste, équiper toute la ligne transforme un défaut découvert au poste quatre en défaut arrêté au poste un. Les postes au même travail deviennent aussi directement comparables.
L'usine
Quarts et gammes de produits se comparent, et chaque changement de procédé se mesure au fonctionnement antérieur du poste.
Entre les sites
Une unité faite dans deux usines devient comparable pour la première fois, vidéos des deux à l'appui. La meilleure méthode devient la norme du groupe.
Une unité faite dans deux usines devient comparable pour la première fois, vidéos des deux à l'appui. La meilleure méthode devient la norme du groupe.
Les questions de votre équipe
Non, c’est l’environnement pour lequel Operator Vision a été conçu. Il apprend le poste et les étapes, pas un seul produit fini, et si les SKU diffèrent visuellement, il reconnaît celui en production et bascule automatiquement au changement de série.
Les deux sont normaux et ressortent dans les deux premières semaines. L'étalonnage compare la vidéo au document et révèle souvent un mélange d'étapes que plus personne ne fait et d'étapes faites par vos opérateurs, absentes de la fiche.
C’est l’assemblage visé par cette page. Chaque poste est équipé séparément et les données se rejoignent sur toute la ligne. Si un poste dépasse le champ d’une caméra, ou si un opérateur travaille des deux côtés d’une unité, il reçoit plusieurs caméras.
Une caméra couvre environ dix pieds sur dix. Les grands postes reçoivent plusieurs caméras, et Assembler AI planifie la couverture avec vous lors de la visite.
Ils n’ont pas à le consulter comme un document. La caméra consigne l’assemblage en direct, donc personne ne note les étapes à la main, et l’écran ne réagit que si quelque chose cloche pour ce SKU. Sur le plancher, on réagit en général d’abord à la paperasse qu’il supprime.
Non. Vos instructions de travail sont la seule donnée requise. Assembler AI offre des intégrations MES et ERP si vous voulez que les données circulent dans les deux sens.
Les modèles de vision industrielle exclusifs d’Assembler AI démarrent vers 80 % de précision sur un nouveau poste et atteignent environ 95 % après l’étalonnage initial. Les deux premières semaines y mènent sur vos assemblages, pas en démo.
À vous. Chiffrée en transit et au repos, isolée par client, avec une conservation de douze mois par défaut que vous pouvez modifier ou exporter en tout temps.
Visez le poste où les erreurs vont le plus loin
Proposez-nous celui où l’erreur du début n’apparaît qu’à la fin. Operator Vision tourne en deux semaines, et vous voyez sa fréquence sur vos unités, en vidéo.
Aucune intégration MES requise, et un déploiement facile sur tous vos sites.
Comment les fabricants utilisent Assembler AI pour améliorer le temps de cycle et la qualité
Restez au fait des dernières nouvelles, idées et mises à jour du produit.