La dernière étude de temps manuelle
Continuous Improvement Insights mesure chaque étape à chaque poste et à chaque cycle, et joint la vidéo à chaque valeur aberrante. Ni chronomètre ni planchette, ni opérateur qui travaille autrement parce qu’on le chronomètre.
En service en deux semaines. Aucune intégration MES requise. Fonctionne sur le même flux vidéo que le reste d'Operator Vision
L'étude prend des mois et le chiffre est faux de toute façon
Demandez à un ingénieur en amélioration continue ce qui lui gruge son année : toujours la même réponse. Les études de temps. Des semaines debout à un établi, chronomètre en main, puis des semaines à nettoyer les données, sur une fraction des postes visés. Le résultat pose trois problèmes. Il couvre quelques cycles, pas un quart. Deux ingénieurs sur un même poste obtiennent deux chiffres différents. Et l’opérateur qui se sait chronométré change sa façon de faire : l’étude décrit un audit, pas le travail. Puis elle se périme. La ligne et la combinaison de produits changent, et la norme au mur ne colle plus au plancher. Vos documents d’équilibrage de ligne vieillissent pareil, fondés sur les chiffres d’une étude jamais refaite. Personne ne le voit avant qu’on la refasse.
Ce qu'une étude doit montrer
- Un portrait complet du quart
- Données constantes, répétables
- Le travail tel qu'il se fait
- Une norme qui reste à jour
Une norme fiable pour équilibrer la ligne.
Ce qui se passe vraiment
- Seuls quelques cycles
- Autre ingénieur, autres chiffres
- Être observé change le travail
- Les données deviennent vite périmées
Le processus réel s'éloigne du processus écrit.
Des données par étape qui arrivent sans arrêt
Chaque étape minutée par cycle
Moyenne, minimum et maximum par étape, par poste, par quart et par SKU. Ni échantillon ni instantané
La vidéo de chaque écart
Quand un cycle s'étire, la séquence vidéo de ce cycle est à un clic du chiffre. Vous voyez ce qui s'est passé au lieu de le déduire
Distribution, pas que moyenne
La moyenne masque le problème. Ce qui compte, c'est la dispersion et la fréquence des grands écarts.
Écarts entre quarts, postes et sites
Le même travail comparé à lui-même, la seule comparaison qui vous apprend quelque chose.
La valeur ajoutée face au reste
L'attente, les déplacements, la recherche d'un outil et les retouches sur place sont tous séparés du travail qui assemble réellement l'unité.
Les questions encore sans réponse dans votre usine

La ligne du temps des étapes montre quelle étape a dépassé, et la vidéo, ce qui s'est passé.
Nous avons entendu ce chiffre exact dans une usine où le jour prenait vingt-cinq minutes et la nuit quatre-vingt-dix, sans que personne sache pourquoi. Les données par étape des deux quarts ramènent cela à une étape d’un poste précis, vidéo à l’appui.
Parce que quelque chose diffère, et jusqu'ici personne ne voyait quoi. Deux usines au même assemblage deviennent directement comparables pour la première fois.
Comparez le poste à lui-même avant et après, à chaque cycle plutôt que le jour où quelqu'un a pris des mesures.
Vos instructions, puis des données par étape
- ÉTAPE 01
Vous envoyez les instructions de travail que vous avez déjà
Operator Vision les lit et apprend les étapes de ce poste.
- ÉTAPE 02
Assembler AI s'étalonne sur votre plancher
Deux semaines d'observation, puis une revue de chaque point où la vidéo et le document divergent. Les étapes que vos opérateurs font réellement sont conciliées avec celles que décrit le document
- ÉTAPE 03
Chronométrage à chaque cycle
Chaque quart, même celui que personne n'observe. Après environ une semaine, la caméra n'est plus nouvelle et les données décrivent le travail plutôt que l'audit
- ÉTAPE 04
Les données vont là où votre équipe travaille
Tableaux de bord par poste, quart, étape et SKU, avec comparaisons dans le temps et export CSV vers vos propres rapports.
L'opérateur corrige sur-le-champ
Les temps de cycle servent aux rapports, mais mieux vaut repérer une dérive en cours, et l’opérateur sait souvent pourquoi avant tous.
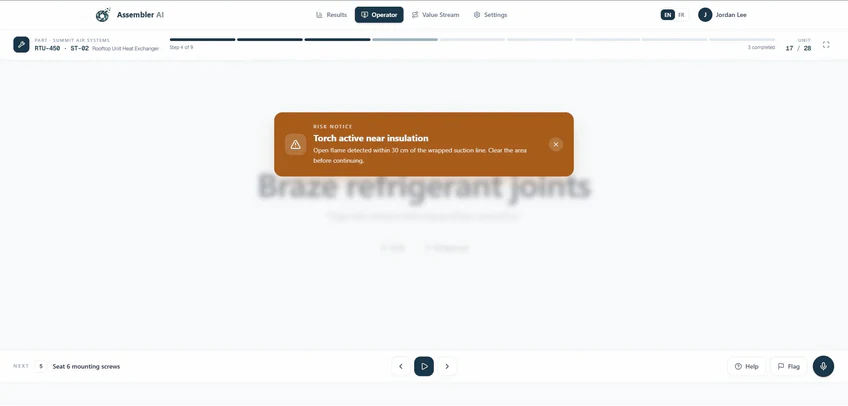
D'ABORD
L'opérateur
Quand une étape sort largement de sa plage, l'alerte s'affiche sur l'écran de guidage du poste pendant que le travail est encore devant l'opérateur.
retour
L'opérateur répond
Sur le même écran, il peut vous dire ce qui se passe vraiment. En attente de matériel. Bloqué par le poste en amont. Un outil qui ne fonctionne pas. Le chiffre devient une explication, et elle vient de la personne la plus proche du problème
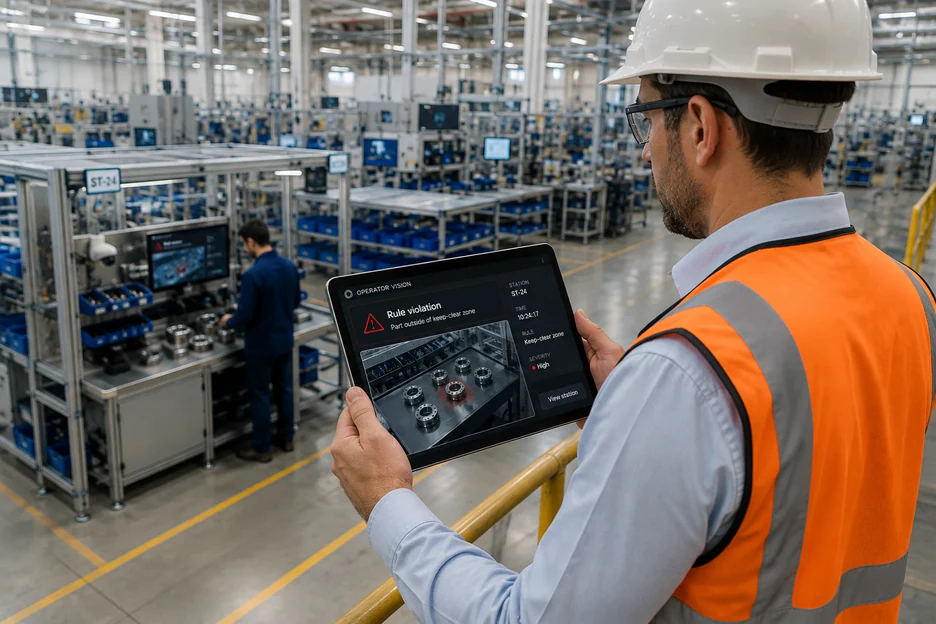
ensuite
Votre superviseur
Si rien ne revient du poste, l'alerte est transmise à l'échelon supérieur avec la vidéo jointe.
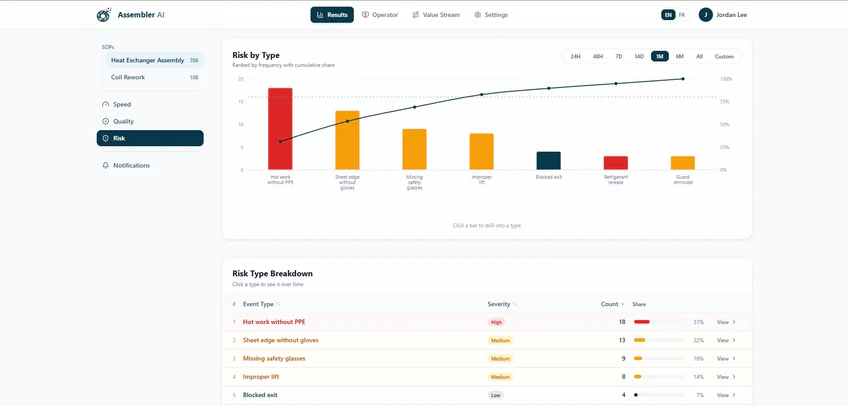
TOUJOURS
Le tableau de bord
L'alerte arrive au poste dès qu'elle se déclenche, la pièce encore sur l'établi, quand corriger coûte quelques secondes de plus. L'écran montre ce qui l'a déclenchée et permet à l'opérateur de répondre, d'accuser réception ou de dire à l'ingénierie d'ajuster la règle.
Où vous récupérez des heures

Moitié moins d'études de temps Assembler AI vise un objectif simple : rendre à un ingénieur en amélioration continue la moitié du temps passé aux études manuelles. Les postes jamais étudiés sont couverts par la même caméra que celui que vous avez étudié. L'équilibrage de ligne sans montage vidéo D'habitude, on capte trois cycles par poste, on les sépare à la main, on monte une vidéo par étape, puis on charge tout dans un logiciel d'équilibrage pour la moyenne. Operator Vision produit les mêmes temps par étape en continu, sans montage. Des normes qui tiennent Quand un opérateur bat toujours les instructions de travail en procédant autrement, vous avez la vidéo. Parfois, il faut modifier les instructions, et vous pouvez maintenant prouver dans quel sens trancher. Débit Agir sur les écarts par étape selon le SKU, le quart, le poste et l'usine, c'est là que le temps récupéré devient de la production plutôt qu'un rapport.
Là où les études de temps font le plus mal
Aérospatiale et défense
Longs assemblages sur plusieurs postes : temps de passage et d'assemblage divergent, et nul ne voit où vont les heures
Voir l'aérospatialePièces automobiles
Écarts de réglage entre opérateurs et quarts, lignes déjà sous clause de baisse de prix
Voir l'automobileMatériel médical
Travail manuel sous BPF, où normaliser la méthode compte autant que la mesurer
Voir les dispositifs médicauxHVAC
Forte variété : chaque commande diffère un peu, et la norme est la moyenne de cas qui n'arrivent jamais deux fois
Voir HVAC
Si une personne au poste peut le voir, Operator Vision aussi
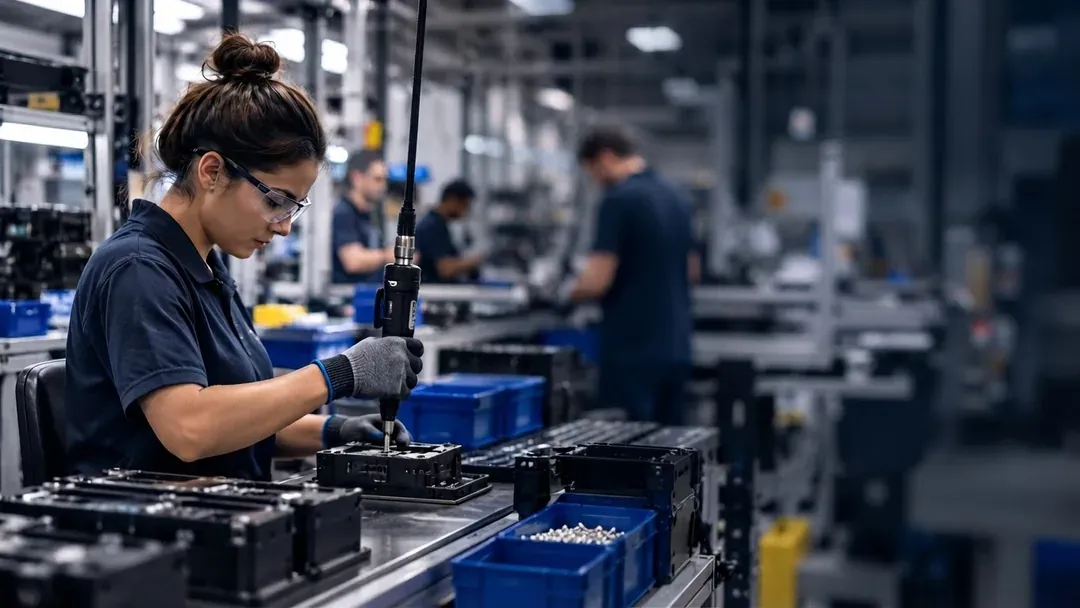
Chaque étape et sa durée
À chaque cycle, à chaque quart, sans que personne ne reste là
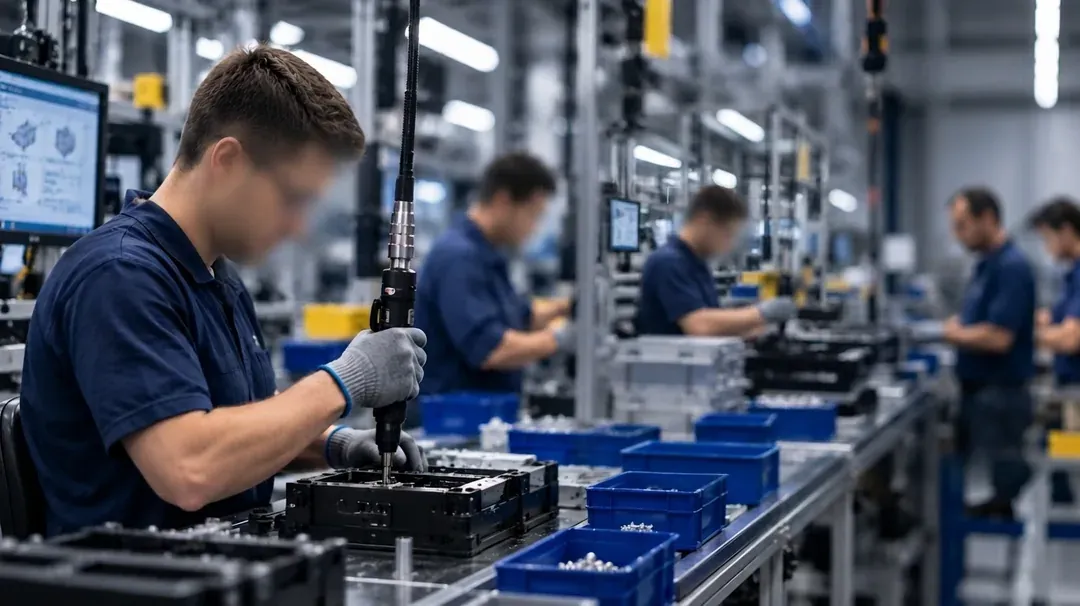
Qui il n’identifie pas
Les visages sont floutés par défaut. Operator Vision ne recueille ni le nom ni l’identifiant des opérateurs, et les données sont rattachées à un poste et à un quart. Les écarts entre personnes apparaissent comme des écarts entre séries, ce qui mène à une meilleure norme plutôt qu’à une conversation difficile.
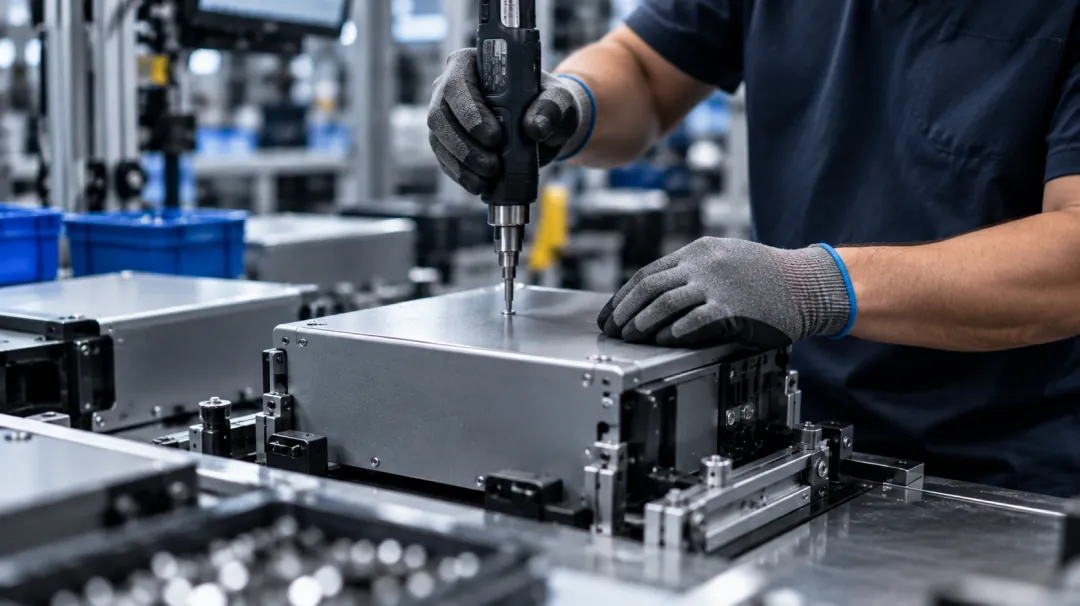
Ce qui se trouve dans un boîtier fermé
Un superviseur sur place ne le voit pas non plus. Ce qui est chronométré, c'est le travail autour.
Le niveau de détail que votre poste permet
Les étapes vraiment indiscernables d’en haut ressortent à l’étalonnage, pas après la mise en service : Assembler AI aime mieux dire qu’une étape est inséparable que mal la chronométrer.


Un poste en service en deux semaines
Envoyez vos instructions de travail le premier jour. La caméra est posée la première semaine : matériel conforme à la NDAA, fourni et configuré par Assembler AI sur son propre sous-réseau, diffusé par VPN chiffré. Deuxième semaine : étalonnage et entraînement du modèle sur votre poste. Données en ligne au jour 15. Deux semaines pour un poste à un opérateur, près de trois si plusieurs partagent un établi. Les postes suivants s’installent en parallèle : une ligne ou une usine se couvre en semaines, pas un poste à la fois.
Commencez avec un poste. Les données gagnent en valeur à chaque ajout
Nul n’équipe une usine sur la parole d’un fournisseur. Commencez petit, par le poste que vous étudieriez ensuite si vous aviez le temps. Deux semaines après, ses données par étape arrivent en continu, sans personne sur place.
Mieux vaut comprendre la suite avant de commencer. Ces données sont comparatives : chaque poste ajouté rend les autres plus utiles.
Un poste
Le travail réel face au travail écrit, et où va le temps.
La ligne
Les postes au même travail deviennent comparables. L'équilibrage n'est plus un exercice trimestriel, mais une vérification possible un mardi.
L'usine
Quarts et cellules se comparent entre eux. La question du quart de nuit trouve sa réponse, et les changements de procédé se mesurent par rapport au poste avant eux.
Entre les sites
Le même produit dans deux usines devient comparable pour la première fois. La meilleure méthode du groupe devient la norme partout, avec la vidéo de quelqu'un qui l'applique vraiment.
Un seul poste vous donne un chiffre. Une usine, une distribution. Un groupe d’usines, une référence qu’aucune étude de consultants ne pourrait produire et qui, contrairement à une étude, se met à jour à mesure que votre travail change. Si vous visez plusieurs sites, prévenez Assembler AI tôt : nous définirons l’authentification unique, les permissions par rôle et la séparation des données par site avec vos équipes TI et RH pendant que le premier poste fonctionne.
Les questions de votre équipe
Couverture et fidélité. Une étude manuelle couvre quelques cycles sur quelques postes, et l’opérateur travaille autrement pendant l’étude. Ici, chaque cycle de chaque quart est couvert; après environ une semaine, la caméra n’est plus nouvelle et les données décrivent le vrai travail.
Oui, les données en CSV, avec la vidéo. Les tableaux de bord couvrent poste, quart, étape et SKU, et comparent deux périodes côte à côte. Les chiffres et leurs vidéos peuvent aller dans l'outil de rapport que votre équipe utilise déjà.
Non. Les visages sont floutés, aucun nom ni identifiant n'est recueilli. Les écarts apparaissent entre séries et entre quarts, rattachés à un poste, pas à une personne.
Les temps sont ventilés par SKU. Si vos SKU diffèrent visuellement, Operator Vision détecte celui en production et bascule automatiquement aux changements de série.
Il la révèle. Étapes fantômes dans les instructions de travail : un des constats les plus courants des deux premières semaines, avec les gestes de vos opérateurs jamais consignés.
L'attente, les déplacements, les recherches et les retouches sur place sont séparés du travail qui assemble l'unité : c'est souvent là que se trouve le temps récupérable.
Les modèles de vision industrielle exclusifs d’Assembler AI démarrent vers 80 % de précision sur un nouveau poste et atteignent environ 95 % après l’étalonnage initial. Les deux premières semaines y mènent sur votre poste, pas en démo.
Si les étapes ne changent pas, une nouvelle forme de pièce convient d'habitude. Sinon, téléversez les nouvelles instructions de travail : Operator Vision est réentraîné.
Le prochain poste que vous étudieriez, si vous aviez le temps
Une caméra, deux semaines, et l'étude se fait toute seule ensuite.
Aucune intégration MES requise, et un déploiement facile sur tous vos sites.
Comment les fabricants utilisent Assembler AI pour améliorer le temps de cycle et la qualité
Restez au fait des dernières nouvelles, idées et mises à jour du produit.