Sept postes plus tard, c'est trop tard
Quand une étape oubliée arrive à l'inspection, l'unité est passée par sept autres paires de mains, et personne ne se rappelle laquelle. Real-Time Quality Alerts vérifie chaque étape selon vos instructions de travail, à chaque cycle. En cas d'erreur, l'opérateur est alerté quand la pièce est encore au poste, et la correction coûte quelques secondes plutôt qu'une boucle de retouches.
En service en deux semaines. Aucune intégration MES requise. Fonctionne sur le même flux vidéo que le reste d'Operator Vision
Un défaut se crée en secondes et se paie des semaines
Un composant est oublié. Une étape se fait dans le désordre. Une vérification au calibre est sautée parce que les pièces s’accumulent. Rien de tout cela n’est visible sur le moment, car rien, à un poste manuel, n’enregistre ce qui s’est passé. De 50 à 70 % des rebuts chez les fabricants à forte variété et faible volume viennent de la façon dont le travail a été exécuté, non des fournisseurs ou de la conception. C’est le plus gros coût contrôlable d’une ligne manuelle, et celui sur lequel personne n’a de données. La facture arrive en trois parties. Les rebuts, au prix de la pièce au moment où elle est rejetée. Les retouches, soit de la main-d’œuvre qualifiée payée deux fois pour une unité, plus les heures à remonter fiches suiveuses et souvenirs pour trouver l’étape en cause. Et le défaut qui vous échappe, qui coûte une relation client plutôt qu’une pièce. Un défaut se fait en quelques secondes. En trouver la cause coûte un après-midi, et ceux qui atteignent votre client coûtent encore longtemps après.
La liste des tâches
- Fixer le support au boîtier
- Serrer quatre fixations au couple, dans l'ordre
- Jauger l'alésage
- Étiqueter et placer dans le bac de sortie
Jamais écrite. Jamais mesurée. La plus coûteuse.
La liste des interdits
- Remettre sur la ligne une pièce tombée par terre
- Traverser la zone à garder libre avec un panneau fini
- Mettre un défectueux au bac conforme
- Laisser une unité à moitié montée pour y revenir
Écrite. Enseignée. Vérifiée.
Chaque étape, à chaque cycle, selon vos instructions de travail
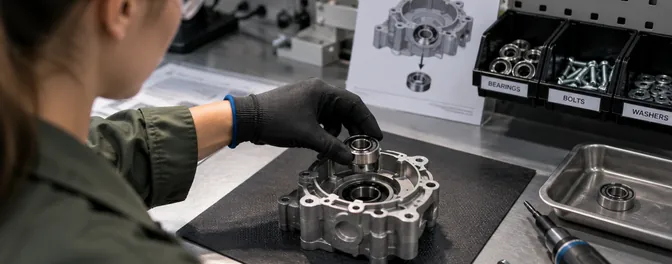
L'étape a été faite
Chaque étape est confirmée ou signalée. Les composants manquants et les opérations sautées ressortent à l'établi plutôt qu'à l'inspection finale.
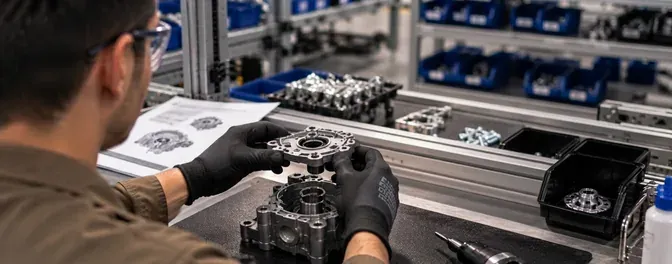
L'ordre était le bon
Hors séquence, un assemblage casse le rythme du poste : une étape trop tôt en fait refaire une autre, risque qualité et temps de cycle grimpent. Et ce sont ceux qui passent le plus l'inspection pour céder plus tard.
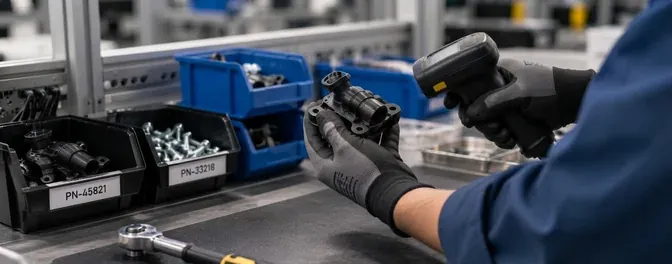
La bonne pièce et le bon outil
Mauvaise variante, fixation ou étiquette du carton, mauvais outil pour l'étape. Pièces symétriques dans la mauvaise boîte : l'erreur qui atteint le plus souvent les clients.
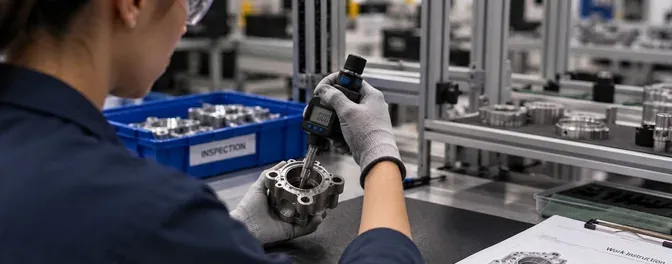
Les vérifications bâclées
Une durée minimale, pour qu’une inspection d’une seconde ne compte pas comme telle. Les contrôles au calibre sautés quand le travail s’empile.
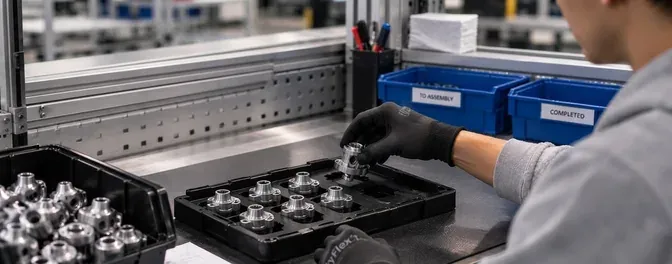
Le compte
Combien de vis posées, combien de pièces dans le bac, combien d'unités sur la palette.
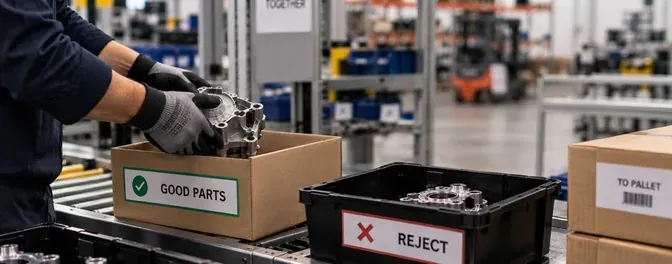
L'unité finie est allée au bon endroit
Bon plateau, bonne boîte, bonne palette, et la pièce défectueuse au bac de rejet, pas au bac conforme.


Rien de cela ne figure dans vos instructions de travail, car elles décrivent quoi faire. C'est l'autre liste, et bien des usines ne l'ont jamais écrite. Dans les deux premières semaines, Assembler AI vous aide notamment à la rédiger.
Seule entrée : vos instructions de travail
- ÉTAPE 01
Vous envoyez les instructions de travail que vous avez déjà
Operator Vision les lit et apprend les étapes, les outils et les pièces de ce poste.
- ÉTAPE 02
Assembler AI s'étalonne sur votre plancher
Deux semaines d'observation avant toute alerte, puis l'examen de chaque écart entre séquences vidéo et document. Ressortent alors les étapes fantômes, écrites mais inexécutées depuis des années, et celles que vos opérateurs font sans que le document les mentionne.
- ÉTAPE 03
Vérifications à chaque cycle
Ni échantillonnage, ni tournée, ni inspecteur sur place. Chaque unité de ce poste est vérifiée de la même façon à chaque quart.
- ÉTAPE 04
L'opérateur est alerté d'abord, preuve à l'appui
Chaque alerte arrive avec sa vidéo source et un horodatage. Personne n'a à la croire sur parole, puisque les séquences vidéo l'accompagnent.
L'opérateur corrige sur-le-champ
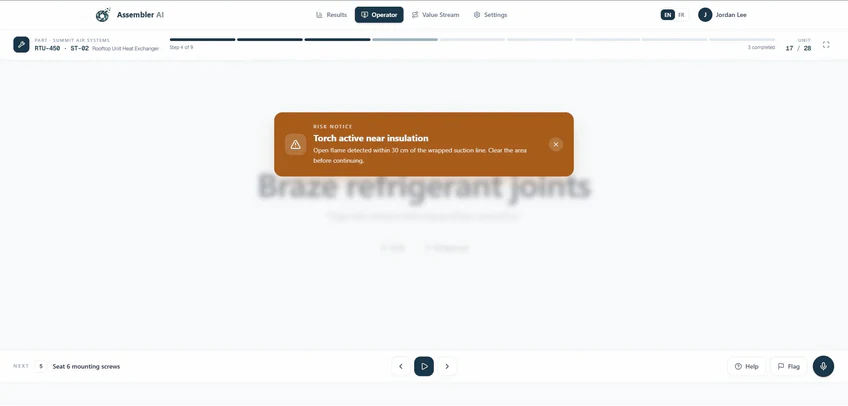
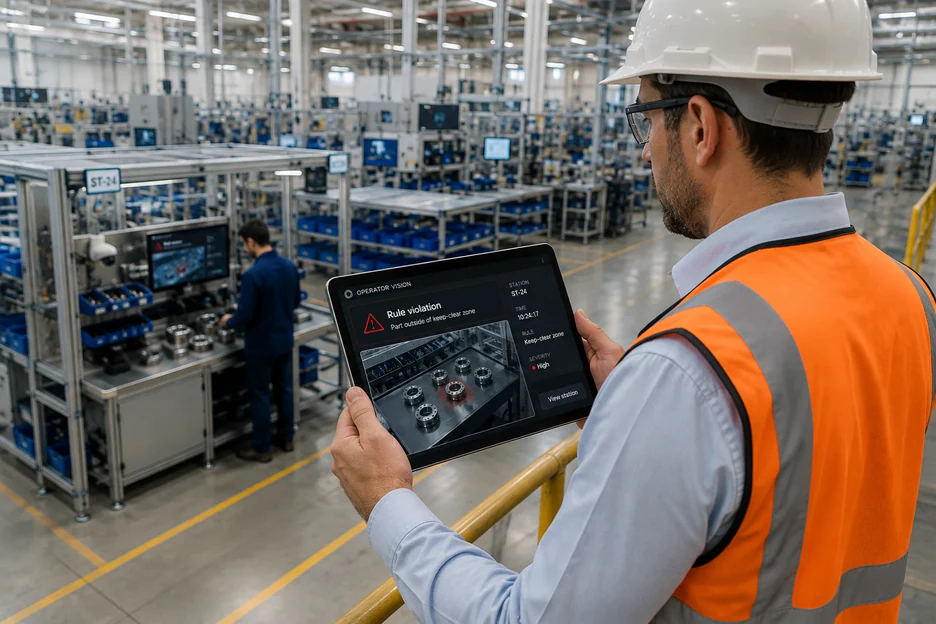
D'ABORD
L'opérateur
L'alerte arrive au poste dès son déclenchement, pièce encore à l'établi, quand corriger ne coûte que quelques secondes. L'écran du poste en montre la cause; l'opérateur peut réagir, en accuser réception ou dire à l'ingénierie d'ajuster la règle.
Ensuite
Votre superviseur
Si elle n’est pas traitée au poste, l’alerte remonte avec la vidéo jointe, pendant qu’il est encore temps de retenir l’unité plutôt que de la rattraper en aval.
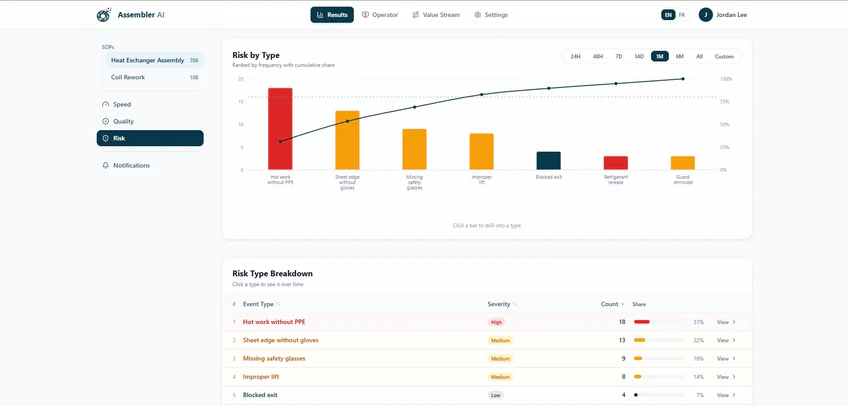
TOUJOURS
Le tableau de bord
Tout événement est consigné, réglé en cinq secondes ou remonté à un gestionnaire. Une alerte isolée est du bruit. La même quarante fois au 2e quart est un constat.
Operator Vision n’envoie que les alertes dont il est très sûr, parce qu’un système d’alertes auquel personne ne fait confiance est pire que pas de système du tout. Assembler AI accompagne votre équipe pendant les premières semaines pour déterminer quels événements comptent, qui les reçoit et ce qui se passe ensuite. Si quelque chose d’important pour vous n’atteint personne, le seuil s’élargit. Si une règle se déclenche sur du bruit, il se resserre.
L'après-midi en salle de réunion devient une vidéo
Quand un défaut apparaît, la question est toujours la même. Quelle unité, quel poste, quelle étape, et ce qui s'est vraiment passé. Aujourd'hui, on la reconstitue : en salle, avec fiches suiveuses et paperasse, on remonte d'une pièce finie à un moment sans témoin. Des heures, pour une conclusion qui reste une supposition. Operator Vision garde la vidéo de chaque cycle signalé à ce poste, indexée par étape et horodatée. Vous ouvrez le cycle, regardez l'étape, et le débat est clos. L'analyse des causes fondamentales qui retenait une salle jusqu'à 20 h se règle en minutes, et la mesure corrective vise ce que vous voyez, pas ce que vous déduisez. Le même registre répond à la question de votre client en audit : non pas si vous avez une procédure, mais si elle a été suivie sur les unités qu'il a achetées.

Là où le chiffre bouge vraiment
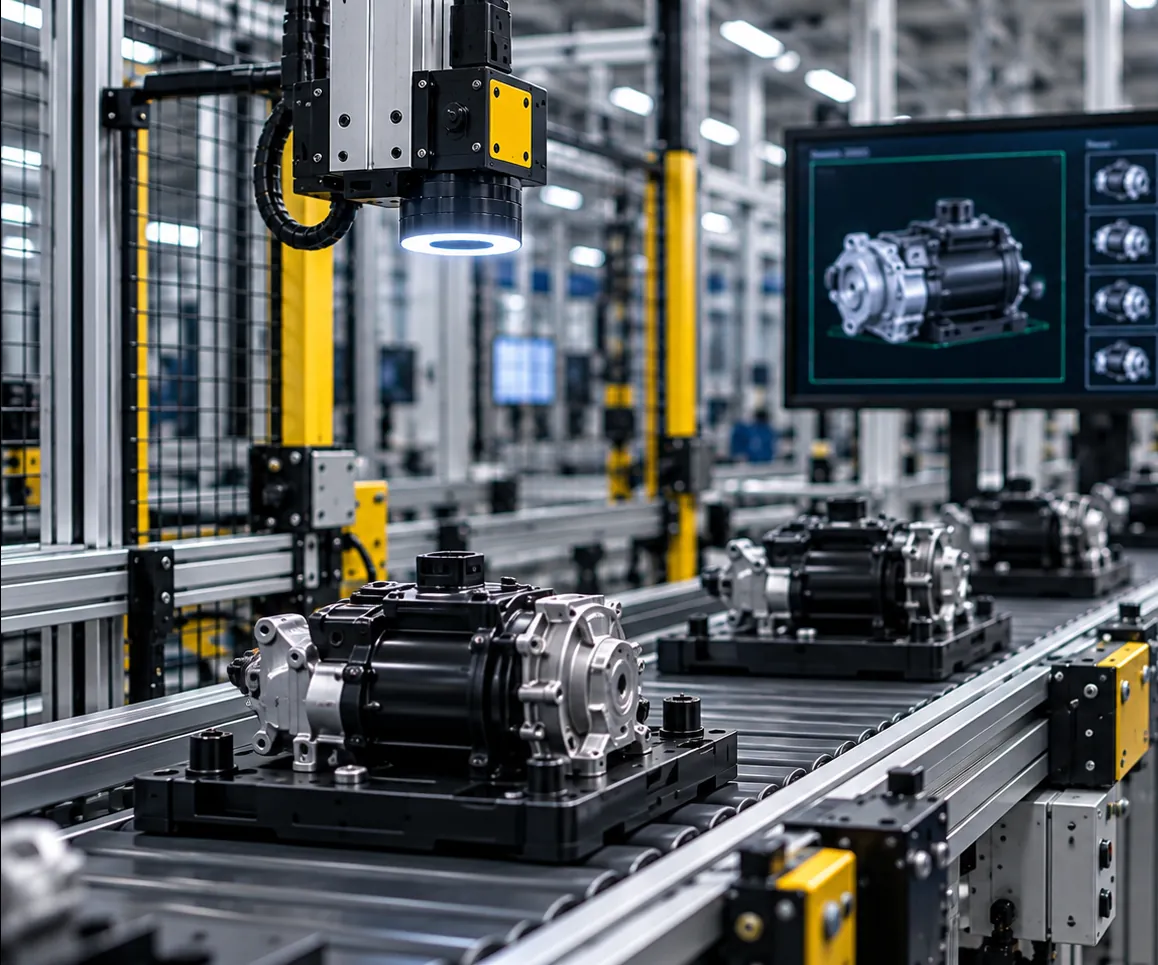
Le rendement au premier passage d’un nouveau produit part d’environ 65 % et monte à mesure que la ligne apprend. Ce sont surtout des gens qui découvrent, un défaut à la fois, ce qui compte dans la procédure. Operator Vision accélère cela. Chaque écart est détecté au cycle même : l’apprentissage se compte en jours, pas en mois, et les défauts qui auraient servi de leçon ne quittent jamais le poste. Sur une ligne rodée, c’est autre chose. Le rejet se stabilise à un faible taux, et personne ne sait pourquoi il ne baisse pas. Les données par étape le disent : les défauts résiduels se concentrent dans quelques étapes, sur quelques quarts.
Où les alertes qualité se rentabilisent d'abord
Aérospatiale et défense
Des pièces de dizaines de milliers de dollars où l'erreur coûte retouches, nouvel essai et lente quête de cause.
Voir l'aérospatialePièces automobiles
Variantes miroirs, comptes par palette, un client qui voit chaque défaut non détecté
Voir l'automobileMatériel médical
Séquence et exécution sous BPF, où le dossier compte autant que l'assemblage
Voir les dispositifs médicauxHVAC
Forte variété, configurations variant par commande, mauvaise pièce en bonne boîte
Voir HVAC
Si un opérateur au poste peut le voir, Operator Vision aussi
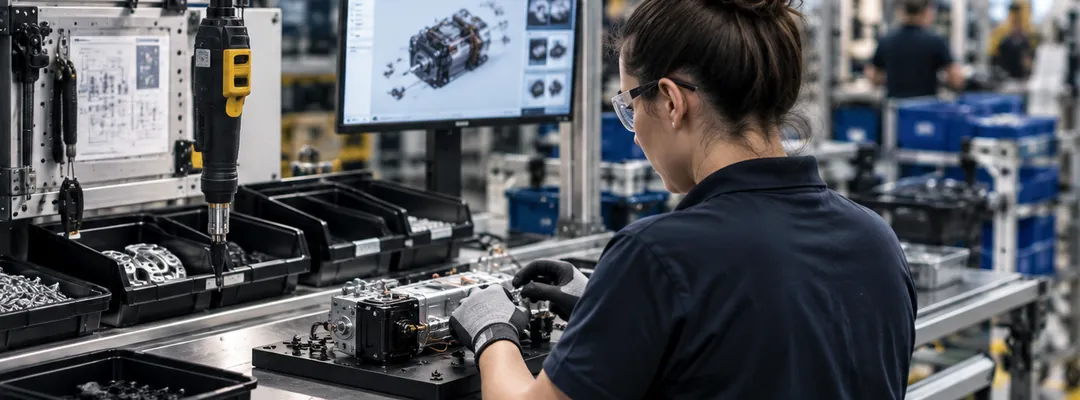
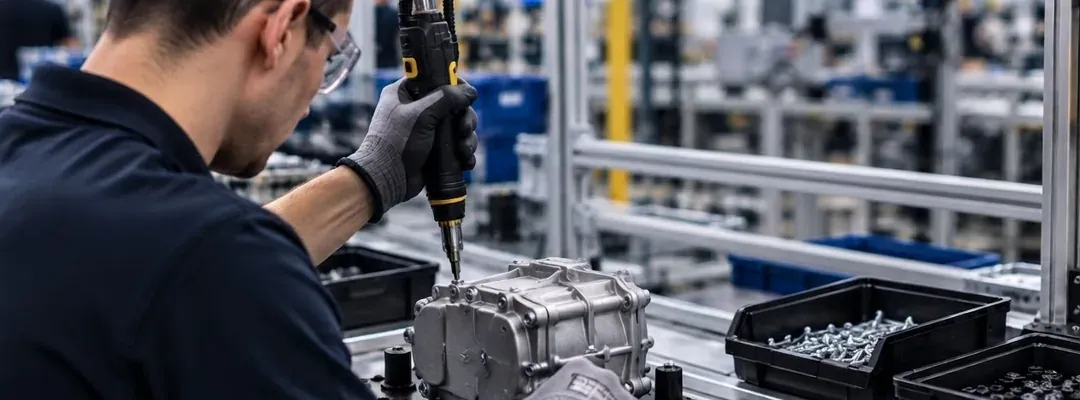
Tout ce qui se voit au poste
Étapes, séquence, pièces, outils, positionnement, décomptes et durée, à chaque cycle et pas seulement sur un échantillon.
Ce qui se trouve dans un boîtier fermé
Pas visible non plus pour un superviseur sur place, donc pas pour la caméra. Ce qui est vérifié, c’est la séquence qui l’a placé là.
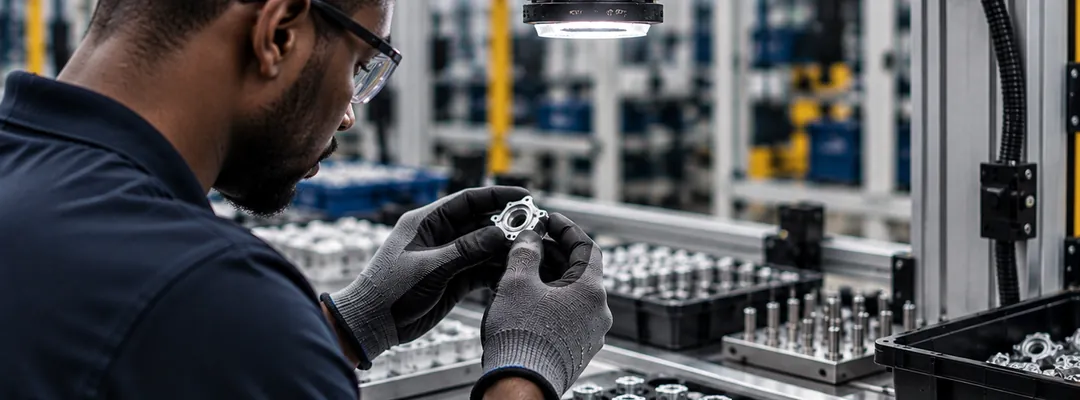
Le niveau de détail que votre poste permet
Très petites pièces et marquages fins dépendent de la position de la caméra : Assembler AI confirme ce qui est discernable à l’étalonnage plutôt qu’après la mise en service.

Un poste en service en deux semaines
Jour 1 : envoyez vos instructions de travail. Semaine 1 : pose de la caméra, matériel conforme NDAA fourni et configuré par Assembler AI sur son propre sous-réseau, transmis par VPN chiffré. Semaine 2 : étalonnage et entraînement du modèle sur vos alertes. Ce que la caméra voit sans que vos documents le prévoient se règle avec votre équipe avant qu’une règle entre en service au jour 15. Deux semaines pour un poste à un opérateur, près de trois si plusieurs personnes partagent un établi. Les postes suivants s’installent en parallèle : une ligne ou une usine se couvre en semaines, pas poste par poste.
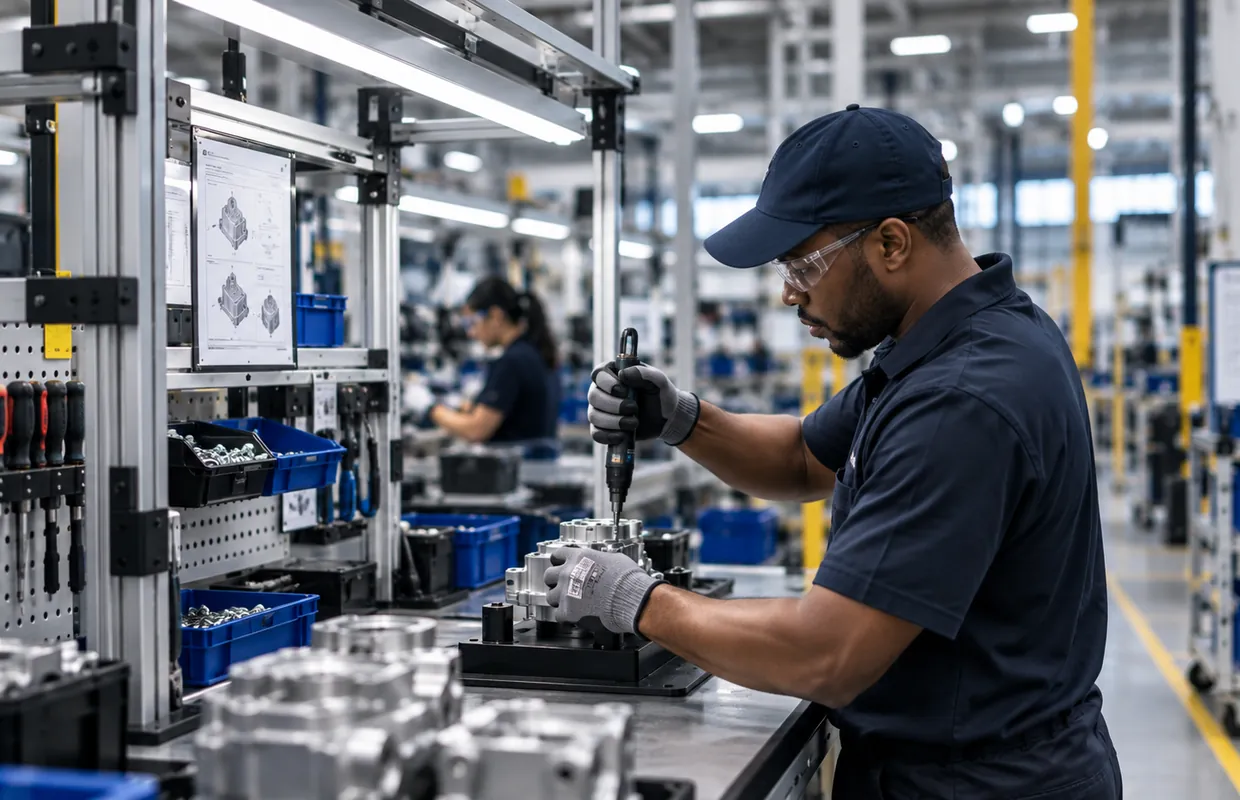
Commencez avec un poste. Les données gagnent en valeur à chaque ajout
Nul n’équipe une usine sur la parole d’un fournisseur. Commencez petit, par le poste qui a le plus de retouches ou de défauts échappés. Deux semaines après, vous voyez chaque cycle réel, sur vos pièces, en vidéo.
Mieux vaut comprendre la suite avant de commencer. Ces données sont comparatives : chaque poste ajouté rend les autres plus utiles.
Un poste
Quelles étapes sont oubliées, à quelle fréquence et sur quel quart
La ligne
Le même contrôle sur plusieurs établis vous montre si un défaut relève d’un seul poste
L'usine
Quarts et cellules se comparent entre eux. Le rendement au premier passage n’est plus un chiffre mensuel, mais une donnée en direct reliée à une étape.
Entre les sites
Le même assemblage dans deux usines devient comparable pour la première fois. Un défaut réglé dans une usine devient un défaut réglé partout, avec la vidéo de ce qui l’a réglé.
Si vous visez plusieurs sites, prévenez Assembler AI tôt : nous planifierons l’authentification unique, les permissions par rôle et la séparation des données par site avec vos équipes TI et RH pendant que le premier poste fonctionne.
Les questions de votre équipe
Assembler AI le suppose d’emblée. Les deux premières semaines servent à l’étalonnage : comparer les séquences vidéo au document et régler les écarts avec votre équipe avant toute alerte. Étapes fantômes et non documentées ressortent, et d’habitude vos instructions de travail s’améliorent avant la première alerte.
Moins que prévu : Operator Vision n’envoie que ce dont il est très sûr. Dans les premières semaines, Assembler AI fixe avec votre équipe les événements qui comptent et leurs destinataires. Une règle qui réagit au bruit est resserrée; si un événement important ne passe pas, elle est assouplie.
Courant, et c’est pour ce contexte qu’Operator Vision a été conçu. Si vos SKU diffèrent visuellement, il reconnaît lequel est en production et bascule seul aux changements de série.
Les modèles de vision industrielle propriétaires d’Assembler AI débutent vers 80 % de précision sur un poste neuf et atteignent le milieu des 90 % après l’étalonnage. Les deux premières semaines les y mènent, sur vos pièces, pas en démo.
L’opérateur reçoit l’alerte au poste; les superviseurs, par courriel avec la vidéo jointe. Dans tous les cas, tout arrive au tableau de bord, et vous décidez qui est sur quelle liste.
Si les étapes ne changent pas, une nouvelle forme de pièce passe en général, et les variantes s’enseignent pareil. Sinon, vous téléversez les nouvelles instructions de travail et Operator Vision est réentraîné.
Oui. Les tableaux de bord couvrent poste, quart et étape, avec comparaisons dans le temps et exportation CSV pour les rapports de votre équipe.
Installez-le sur le poste qui génère le plus de retouches
Une caméra, deux semaines, et vous saurez quelle étape produit vos défauts au lieu de le deviner.
Aucune intégration MES requise, et un déploiement facile sur tous vos sites.
Comment les fabricants utilisent Assembler AI pour améliorer le temps de cycle et la qualité
Restez au fait des dernières nouvelles, idées et mises à jour du produit.