D'ABORD AU POSTE
Le poste
L'alerte atteint d'abord le poste, pièce encore là, quand corriger ne coûte que quelques secondes. La plupart s'arrêtent là.
Une inspection, c'est la vérification qui empêche un défaut de quitter votre usine, et aussi l'étape qu'on bâcle quand les pièces arrivent plus vite qu'une personne peut les traiter. Operator Vision observe chaque inspection au poste, confirme qu'elle a duré assez pour avoir eu lieu et compte ce qui passe ou non. L'opérateur est alerté quand la pièce est encore là.
En service en deux semaines. Aucune intégration MES requise. Vos instructions de travail sont la seule donnée dont Operator Vision a besoin.
Un établi, une pièce qui arrive, une série de vérifications et une décision. Parfois les deux côtés de la pièce, parfois un calibre, parfois une comparaison visuelle avec une référence. Ensuite, la pièce va dans un sac, un plateau, un carton ou sur une palette, avec une étiquette et un décompte.
C'est le dernier poste avant que l'unité appartienne à votre client, et c'est généralement celui sur lequel on a le moins de données. Les rejets vont dans un bac à côté de l'établi et sont comptés à la fin du quart, si quelqu'un les compte. L'inspection elle-même ne laisse aucune trace, à part une pièce qui avance.
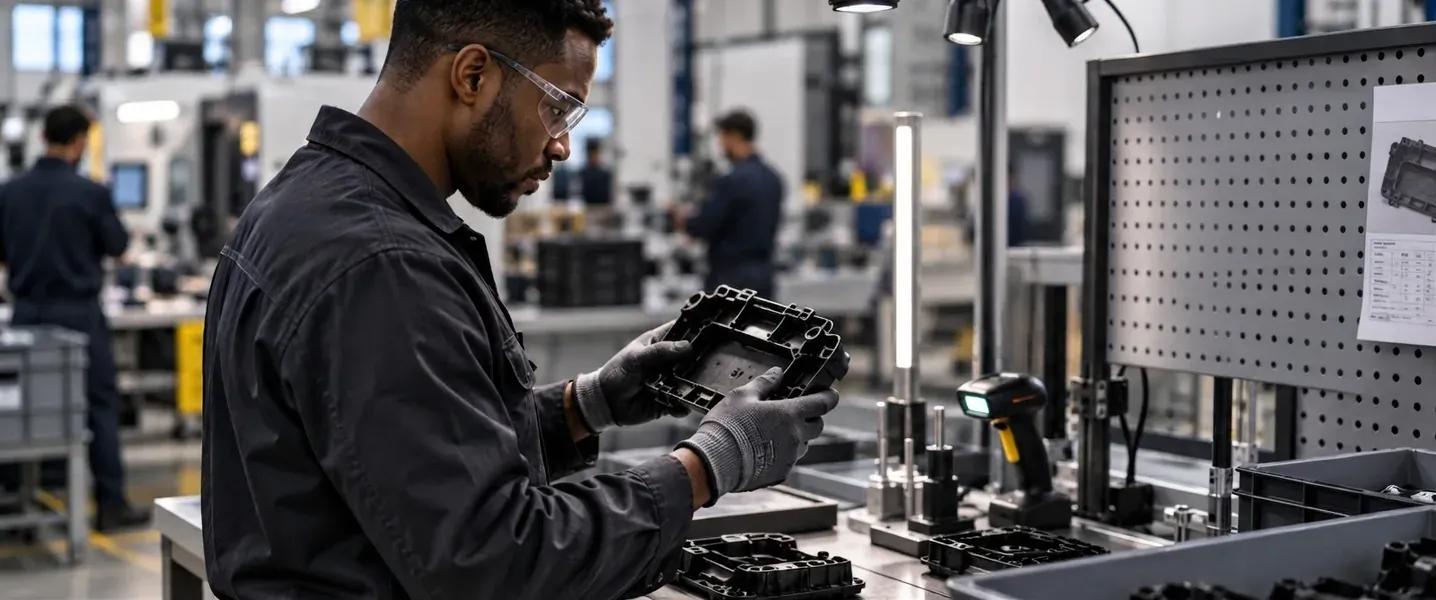
L'inspection est répétitive par nature, et c'est justement ce qui la rend fragile. Quand le travail s'accumule, l'opérateur suit la cadence : la vérification de cinq secondes en prend une, et la pièce avance quand même. Rien dans vos registres ne distingue les deux. Une version du problème est structurelle, pas humaine. Là où les inspecteurs ont aussi leur propre production, ils inspectent entre leurs tâches, et l'inspection rivalise avec le travail sur lequel on les évalue. La double inspection sur laquelle tous comptent ne garantit pas que les défauts sont trouvés. L'emballage échoue autrement. Un décompte qui manque d'une unité, une étiquette sur le mauvais carton, une étape d'emballage sautée n'abîment pas la pièce. Cela devient une plainte client, un écart de facturation et des heures de correction administrative imprévues au budget.
50-70 %
des rebuts des fabricants à forte variété et faible volume viennent du travail exécuté, pas des fournisseurs ni de la conception
15-30 %
du débit perdu quand l'opérateur s'écarte de la norme
La moitié
le temps que vos ingénieurs en amélioration continue consacrent aux études de temps manuelles, récupéré. C'est l'objectif visé par Assembler AI
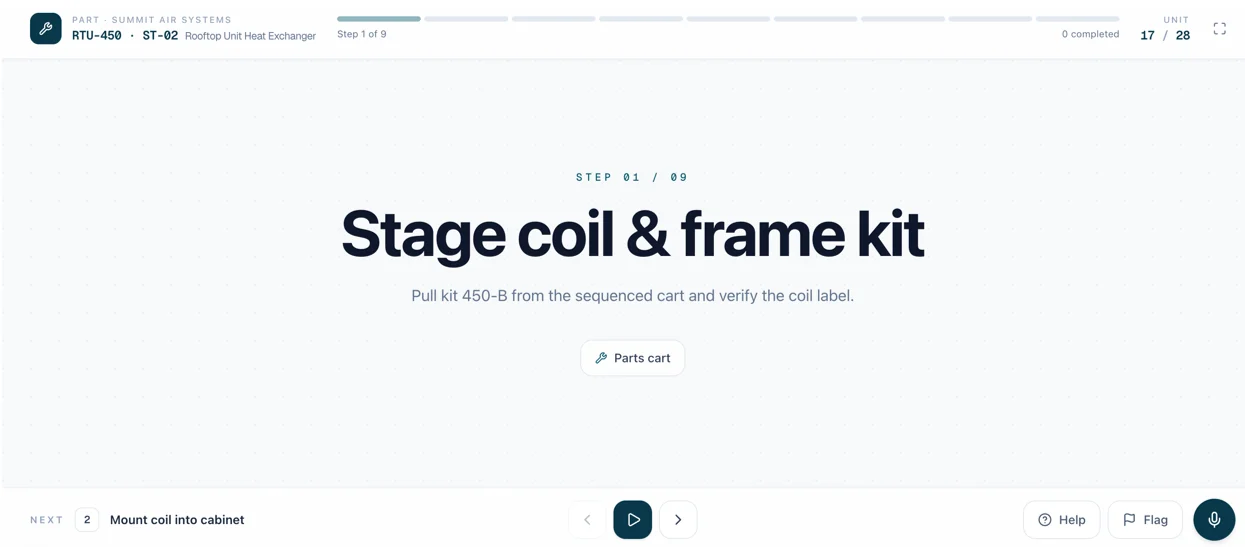
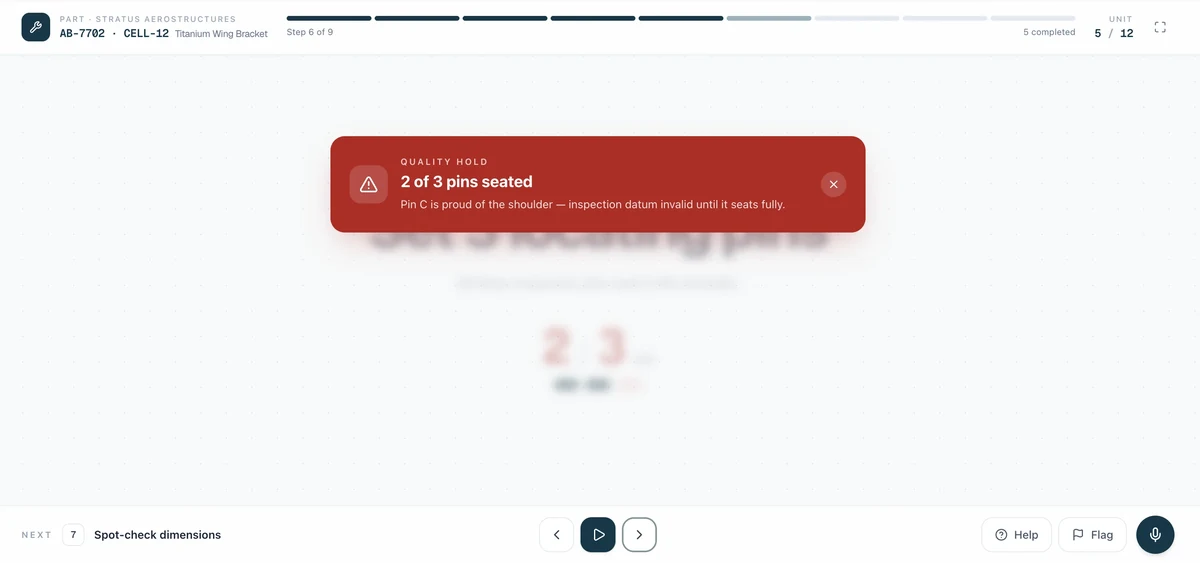
Rien n'a avancé sans vérification
La pire défaillance à cet établi, c'est la pièce qu'on n'a jamais regardée. Une unité qui arrive à l'emballage sans son inspection est interceptée ici plutôt que chez votre client.
Durée comparée à un seuil
Vous fixez le minimum et le maximum d'une vérification. Une inspection de moins de deux secondes est signalée comme impossible, et une qui dépasse nettement aussi, car c'est souvent une pièce qui laisse quelqu'un dans le doute.
Les deux côtés de la pièce
Lorsque la vérification exige de retourner la pièce, Operator Vision confirme qu'elle l'a été.
Le calibre a vraiment été utilisé
Pas que la lecture était conforme, ce qui relève du calibre, mais que l'opérateur l'a pris et appliqué au bon moment plutôt que de sauter l'étape quand la file s'allonge.
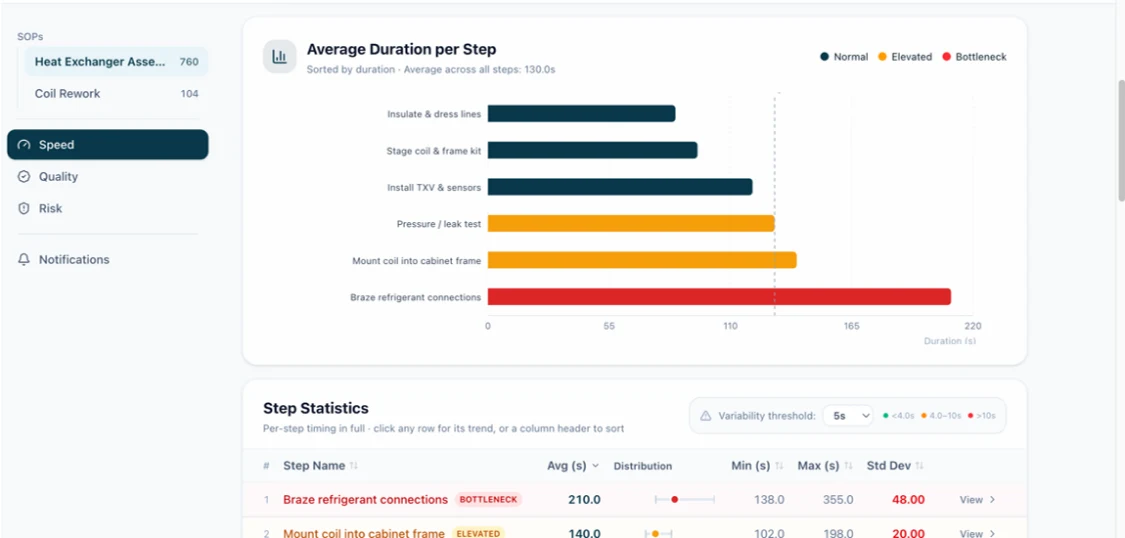
Le compte
Combien d'unités sont allées dans le carton, le plateau ou sur la palette, comparé à ce que la commande exige.
Le bon contenant et la bonne étiquette
La bonne boîte pour la variante, la bonne étiquette sur le carton, et une unité finie qui n'aboutit pas dans le mauvais plateau.
La séquence
Sac, étiquette, boîte, dans l'ordre défini par vos instructions de travail, sans rien sauter parce que la ligne avance.
Rebuts et conformes, comptage auto
Les rejets déposés dans le bac sont comptés au fur et à mesure : le chiffre de fin de quart est un relevé, pas une estimation.
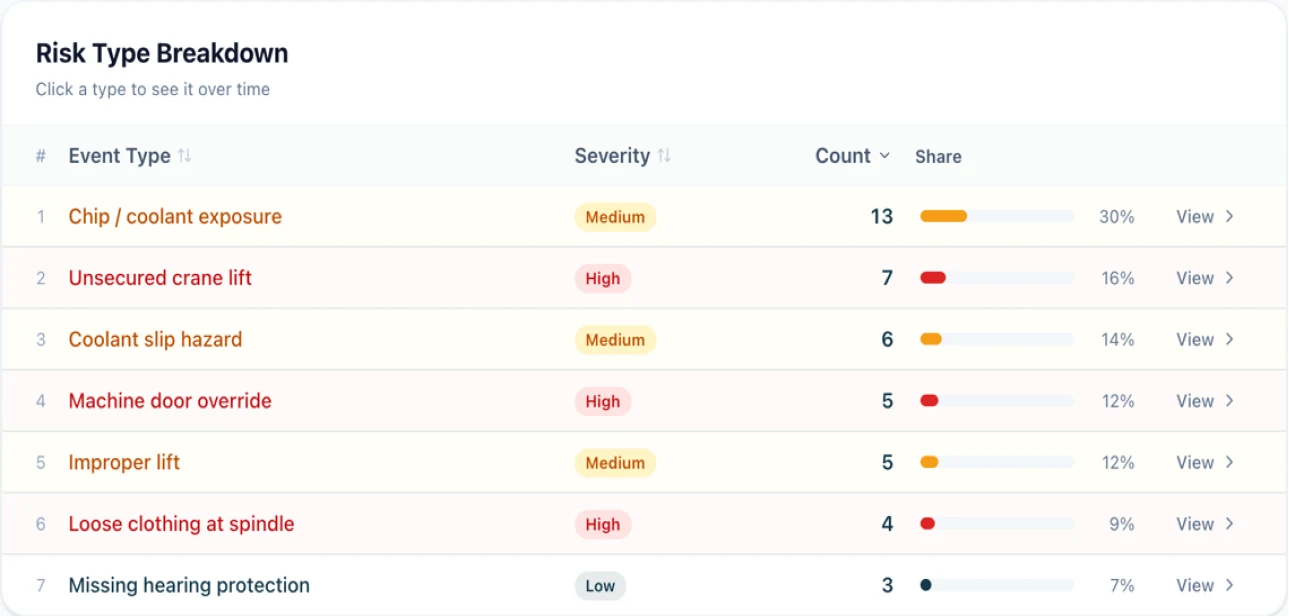
Chaque étape minutée, chaque cycle
Y compris le temps par palette ou par contenant si votre norme est établie ainsi, avec une alerte quand une palette dépasse nettement son temps standard et mérite une réinspection.
La liste que vous rédigez vous-même
Une pièce défectueuse dans le bac des bonnes pièces : celle qui arrive chez votre client. Une pièce mise de côté, reprise des minutes plus tard. Du travail qui s'empile plus vite qu'il n'est traité, d'où vient souvent la vérification bâclée.
D'ABORD AU POSTE
Le poste
L'alerte atteint d'abord le poste, pièce encore là, quand corriger ne coûte que quelques secondes. La plupart s'arrêtent là.
SI NON TRAITÉ
Le superviseur
Si elle n’est pas traitée à l’établi, l’alerte remonte à un superviseur avec la vidéo jointe, à temps pour retenir le carton au lieu de le pourchasser.
TOUJOURS
Le tableau de bord
Tout événement va au tableau de bord. Une alerte peut être du bruit; la même quarante fois au deuxième quart, un constat.
Le critère est simple. Si un superviseur à côté de l'opérateur peut le voir, Operator Vision le voit aussi.
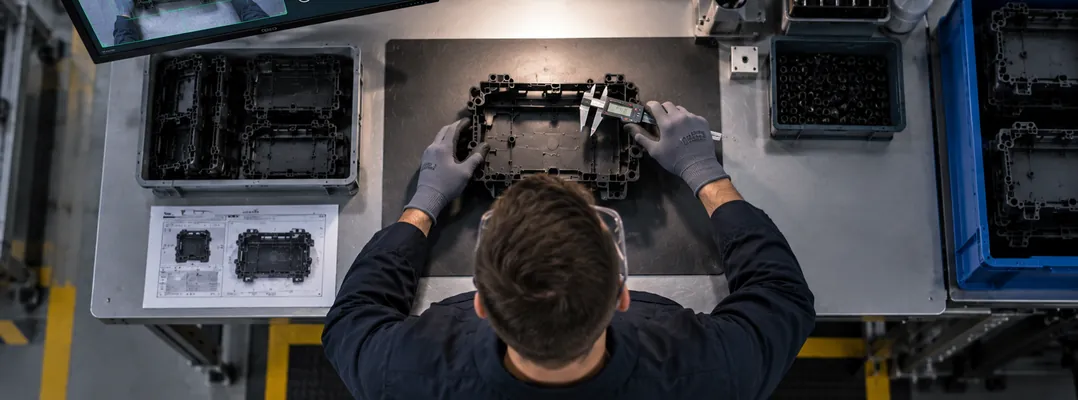
Le geste, la durée, la pièce retournée, le calibre pris et appliqué. Tout est visible d'en haut, et rien n'est enregistré actuellement.
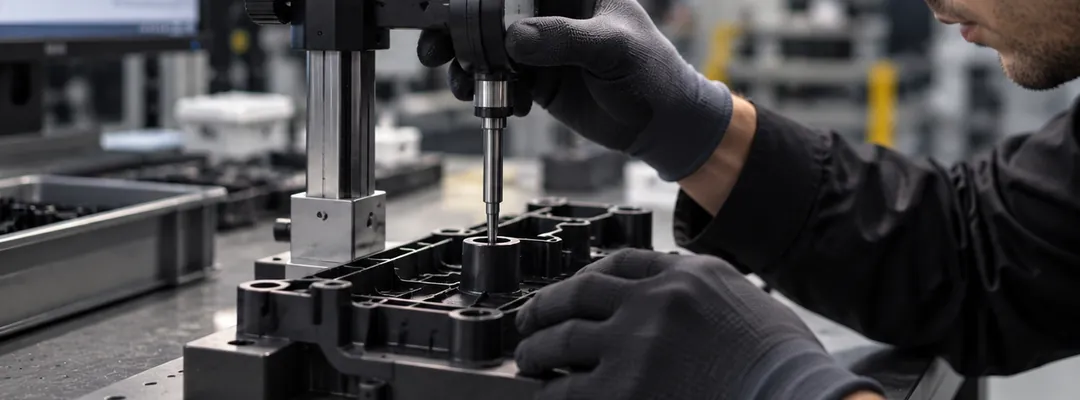
La conformité d'une mesure relève du calibre. Operator Vision confirme que le calibre a été utilisé au bon moment de la séquence, et c'est cette étape qu'on saute.

Ni inspection par vision des pièces, ni substitut à celle-ci : il confirme que la vérification humaine a eu lieu selon vos instructions de travail.

Très petites pièces et marquages fins dépendent de la position de la caméra; Assembler AI confirme ce qui est discernable à l'étalonnage, pas après la mise en service.
Un suivi continu des trois à cet établi, que quelqu'un soit affecté à la surveillance ou non.
Moyenne, min. et max., par quart et par pièce, vidéo de chaque anomalie.
Comptés au fur et à mesure et associés à l'étape et au quart qui les ont produits, au lieu d'être additionnés à la fin à partir d'un bac.
Un décompte incomplet ou une mauvaise étiquette devient une vidéo de l'emballage du carton plutôt qu'une dispute.
Pourquoi les temps d'inspection ont baissé sur le quart de soir. Pourquoi un établi est toujours plus rapide que son voisin pour la même vérification.
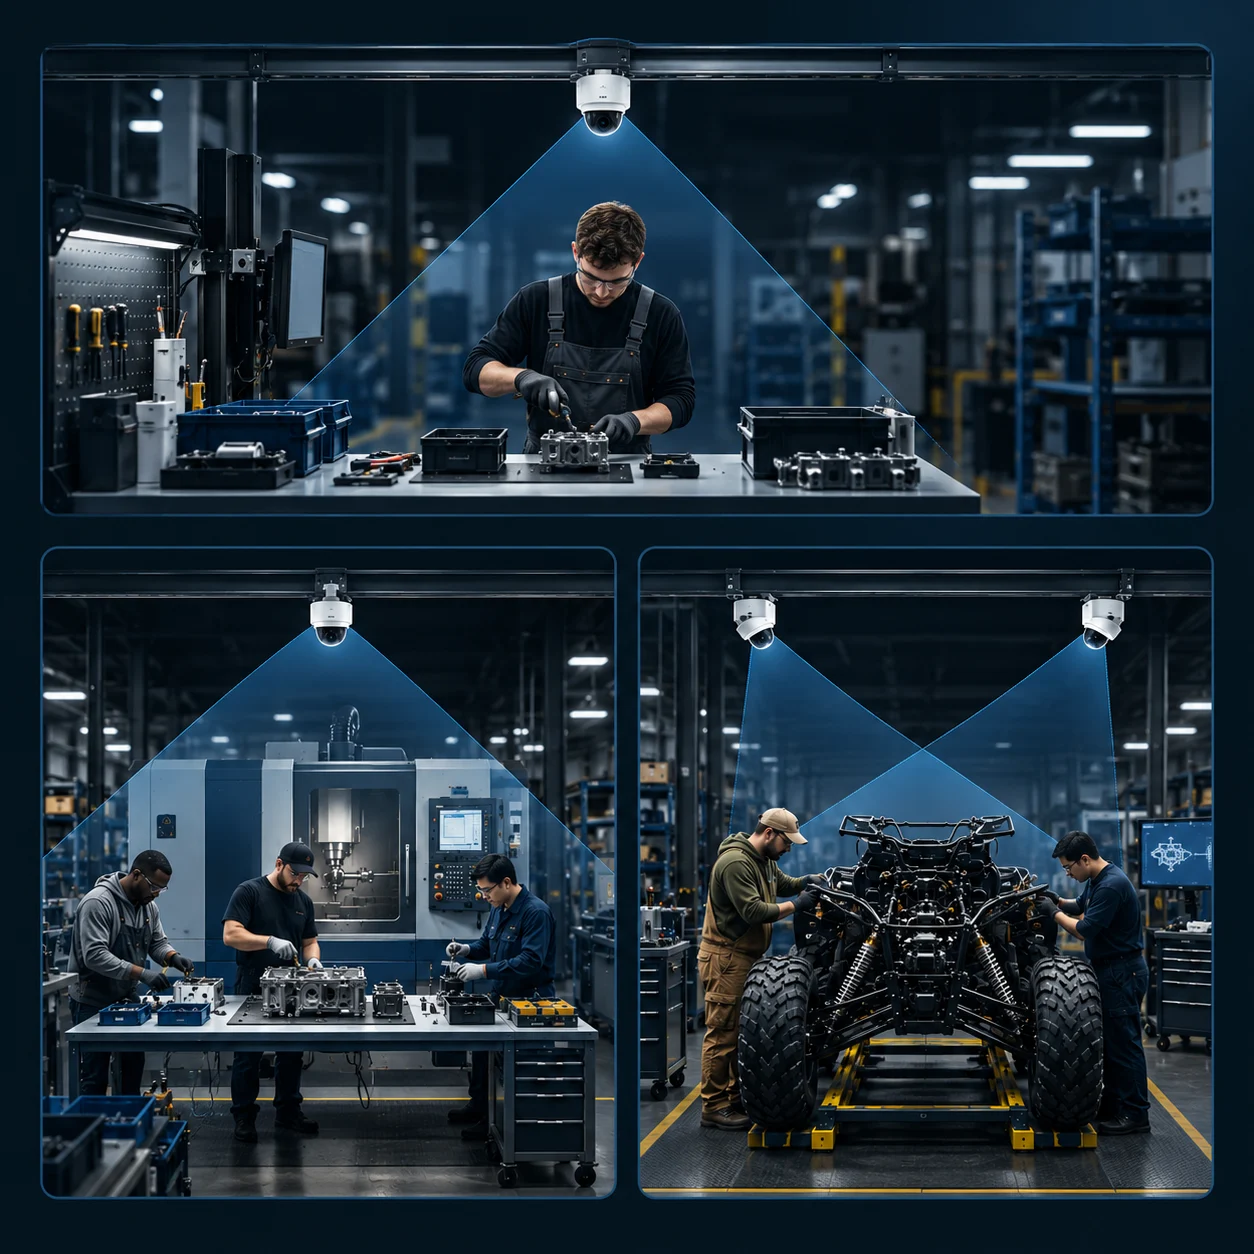
Une caméra montée au-dessus de l'établi, du commerce, conforme à la NDAA, fournie et configurée par Assembler AI. Elle est sur son propre sous-réseau et transmet en continu par un VPN chiffré, donc votre équipe TI n'ouvre qu'un seul chemin sortant, rien d'autre. Rien ne change à l'établi et rien n'est fixé à vos calibres.
Envoyez le jour 1 vos instructions de travail actuelles; si ce poste n'en a aucune par écrit, Assembler AI les créera avec vous. Semaine 1 : la caméra est installée. Semaine 2 : étalonnage et entraînement du modèle sur vos alertes, soit, à un établi d'inspection, convenir des seuils de durée avec votre équipe avant toute alerte.
Comptez deux semaines pour un établi avec un opérateur, plutôt trois lorsque plusieurs personnes le partagent. Les établis suivants sont installés en parallèle.
Personne n'équipe une usine sur une promesse de fournisseur. Commencez petit, avec l'établi où les défauts manqués coûtent le plus ou les décomptes sont le plus souvent faux. En deux semaines, vous savez combien de vérifications sont écourtées, sur vos pièces, vidéo à l'appui.
Mieux vaut comprendre la suite avant de commencer. Ces données sont comparatives : chaque poste ajouté rend les autres plus utiles.
La fréquence réelle de la vérification prévue, et le coût de son absence.
Les établis d'inspection à la même vérification deviennent comparables : une vérification bâclée, est-ce l'habitude d'une personne ou l'effet de la ligne sur tous?
Quarts et cellules se comparent entre eux. Les rebuts ne sont plus un chiffre mensuel, mais quelque chose que vous retracez jusqu'à un poste et une étape.
La même inspection dans deux usines devient comparable pour la première fois, avec la vidéo des deux.
Si vous visez plusieurs sites, dites-le tôt à Assembler AI et nous définirons l'authentification unique, les permissions par rôle et la séparation des données par site avec vos équipes TI et RH pendant que le premier poste fonctionne.
Non. Le système confirme que l'inspection faite par votre personnel a vraiment eu lieu comme prévu, et compte ce qu'elle révèle. Il élimine la feuille de pointage et le décompte de fin de quart, pas le jugement.
Non, et elles règlent des problèmes différents. L'inspection des pièces par vision regarde la pièce et vous dit qu'il y a un défaut. Operator Vision regarde le poste et vous dit si la vérification a eu lieu.
C’est courant, et c’est l’une des raisons pour lesquelles les vérifications sont écourtées. Operator Vision chronomètre l’inspection elle-même, pour que vous puissiez voir ce qui arrive à sa durée quand la même personne a aussi un objectif de production.
Dites-le-nous à l'étalonnage, puis nous ajustons. Les seuils sont fixés par étape : un contrôle visuel de deux secondes et un au calibre de trente secondes ont chacun leur plage.
Oui, si les rejets vont dans un bac ou un contenant défini au poste. C’est une configuration courante, et l’une des premières que les clients demandent.
Les deux. Si votre cycle se mesure par contenant, les temps aussi, et une palette bien au-delà de la norme peut déclencher une alerte qui justifie une réinspection.
Mêmes étapes : une nouvelle forme de pièce passe en général. Contrôle modifié : téléversez les nouvelles instructions de travail, Operator Vision s'y réentraîne.
Non. Les visages sont floutés et aucun nom ni identifiant n'est recueilli. Les écarts sont associés à un poste et à un quart.
Une caméra, deux semaines, et vous saurez combien de vos inspections ont réellement lieu.
Aucune intégration MES requise, et un déploiement facile sur tous vos sites.
Restez au fait des dernières nouvelles, idées et mises à jour du produit.