D'ABORD À LA MACHINE
Le poste
L'alerte arrive d'abord au poste, quand la pièce est encore dans le gabarit et que corriger coûte quelques secondes, pas une pièce au rebut et une reprise. La plupart des alertes s'arrêtent là : c'est tout l'intérêt.
À une fraiseuse ou à une découpeuse laser, l'opérateur charge une pièce, attend la machine, la retire, l'inspecte, l'ébavure, la calibre et la prépare pour l'opération suivante. La commande enregistre la coupe. Tout ce que l'opérateur fait autour n'est pas enregistré, et c'est de là que vient la variabilité sur votre ligne. Operator Vision surveille la moitié humaine du cycle et alerte l'opérateur au poste.
En service en deux semaines. Aucune intégration MES requise. Vos instructions de travail sont la seule donnée dont Operator Vision a besoin.
Un opérateur travaille à une machine. Une fraiseuse, un tour, une découpeuse laser, une rectifieuse. Il charge une pièce, la machine tourne, puis il la retire et s'en occupe : il l'inspecte, la mesure, l'ébavure, la nettoie, l'étiquette et la prépare pour l'étape suivante.
Sur un plancher à forte variété, un opérateur s'occupe souvent de plusieurs machines et passe de l'une à l'autre à mesure qu'elles terminent. Entre les commandes, il y a un changement de série, et sur certaines machines, ça prend des heures.
Ce que la commande enregistre, c'est la coupe. Ce que personne n'enregistre, c'est tout ce que l'opérateur a fait avant et après.
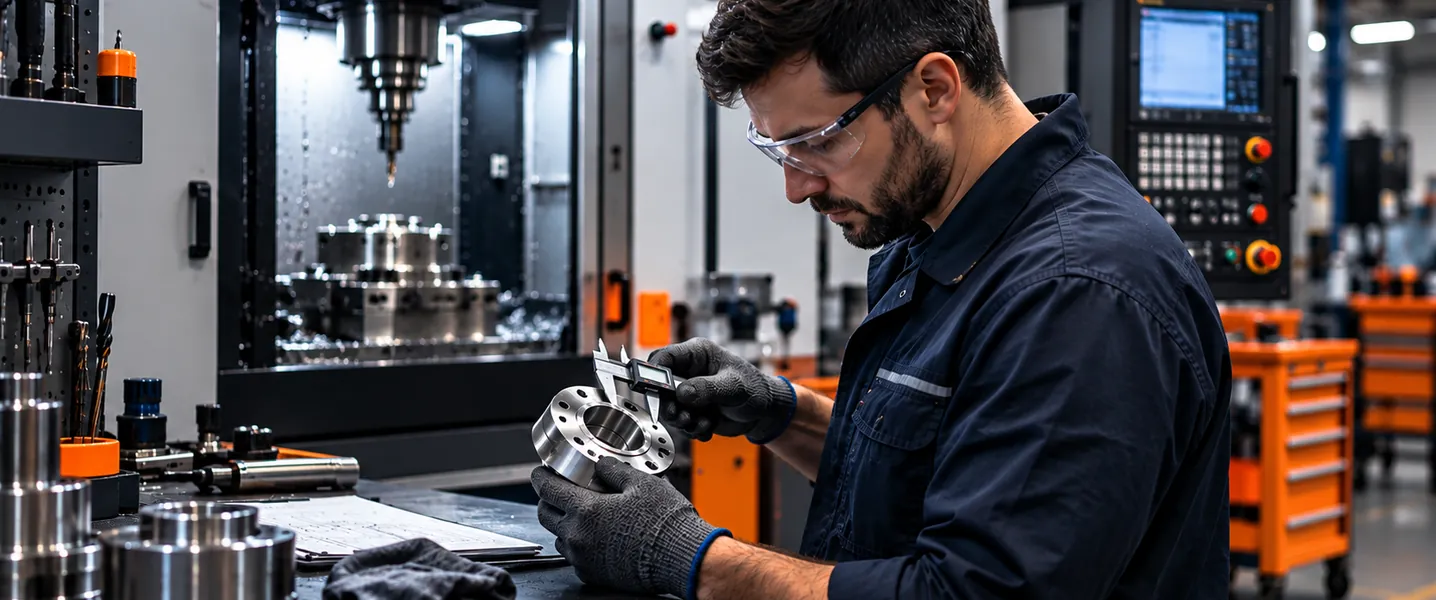
Réglée et lancée, la machine prend le relais et signale tout changement. Avant et après, c'est une personne, et les personnes varient. Deux opérateurs qui font la même pièce sur la même machine la chargent autrement, la déchargent à des moments différents et passent plus ou moins de temps à l'inspection et à l'ébavurage. Sur un quart, la même machine sort un nombre de pièces différent, sans que personne sache quelle partie du cycle l'explique. Il y a aussi le temps où la machine ne coupe pas. Une machine à l'arrêt parce que l'opérateur est à une autre, attend du matériel ou finit sa paperasse, c'est de la capacité déjà payée. Cet écart est évident vu d'en haut et invisible ailleurs. Puis les vérifications. Un contrôle au calibre est sauté quand la file s'allonge. Une pièce entre mal orientée dans le gabarit. Un ébavurage est oublié et la pièce continue, l'air finie. Rien de cela n'est dans les données machine, car rien de cela n'est la machine.
50-70 %
des rebuts des fabricants à forte variété et faible volume viennent du travail exécuté, pas des fournisseurs ni de la conception
15-30 %
du débit perdu quand l'opérateur s'écarte de la norme
La moitié
le temps que vos ingénieurs en amélioration continue consacrent aux études de temps manuelles, récupéré. C'est l'objectif visé par Assembler AI.
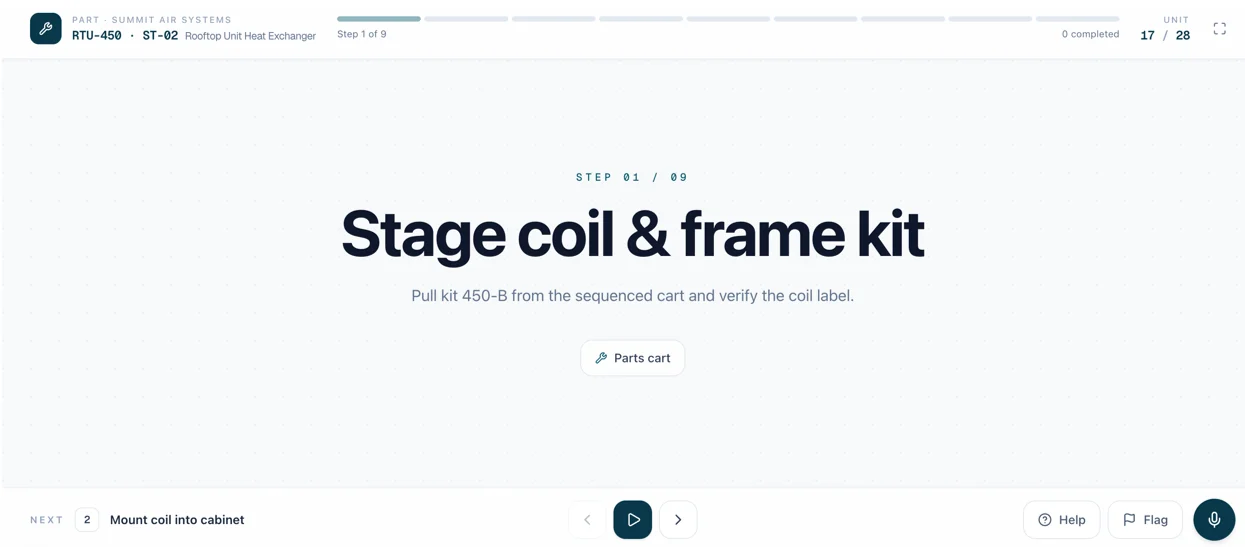
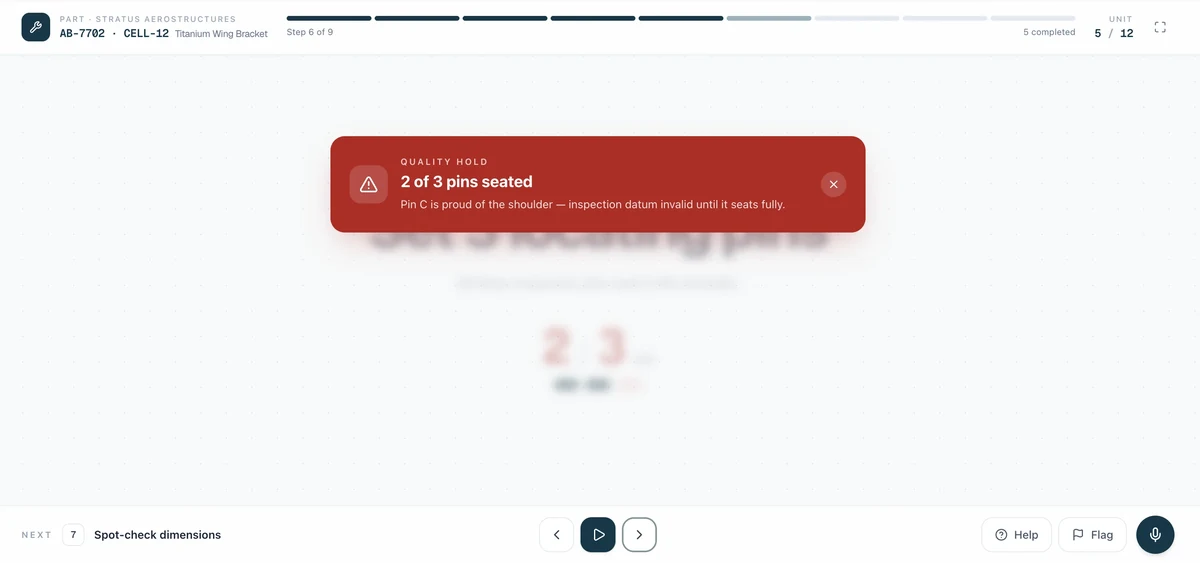
Chargement et orientation de la pièce
À l’envers dans le gabarit, une pièce est correcte à tous autres égards, d’où son passage jusqu’à ce que, plus loin, quelque chose ne s’ajuste pas.
Le contrôle au calibre a eu lieu
Pas la lecture, qui se trouve dans le calibre, mais le fait que l'opérateur l'a pris et utilisé plutôt que de sauter le contrôle quand la file s'allonge.
Ébavurage, nettoyage et étiquetage
Les étapes de finition qui semblent facultatives à la fin d’un long cycle, mais qui ne le sont pas.
Où la pièce est allée ensuite
Le bon bac, le bon chariot, la bonne zone pour l'opération suivante.
Séquence
Les étapes autour de la machine exécutées dans l'ordre défini par vos instructions de travail.
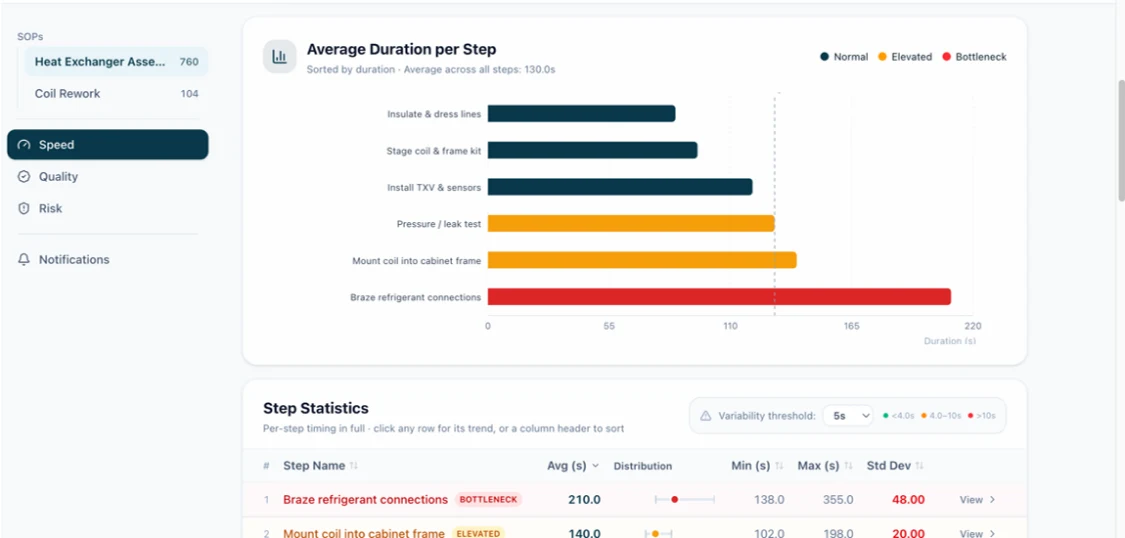
Chaque geste minuté, à chaque cycle
Charger, décharger, inspecter, mesurer, ébavurer, préparer, sur chaque pièce, pas celles qu'on a observées. Moyenne, minimum, maximum par quart, vidéo de chaque cas aberrant.
Temps d'arrêt machine
Combien de temps une machine reste à l'arrêt entre les pièces, et ce qui se passait autour. Le temps mort sur une capacité déjà payée est l'écart le plus coûteux d'un plancher d'usinage.
Temps de réglage et de changement
Operator Vision voit quand un changement de série commence et quand la production reprend : vous obtenez la durée totale de chaque changement sur chaque machine, et une distribution plutôt qu’un chiffre trimestriel. Les étapes d’un réglage ne sont pas suivies.
Où vont vraiment les heures
Attente, déplacements, recherche d'outil ou de gabarit et étapes refaites sont isolés du travail qui fait avancer la commande.
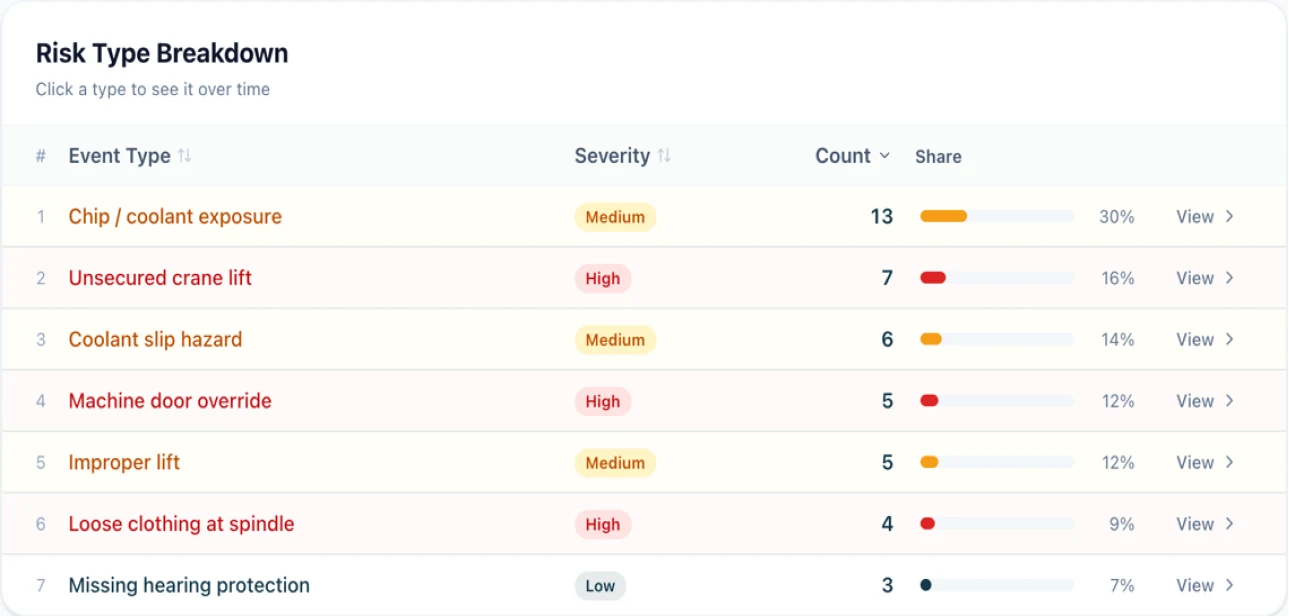
Les gestes jamais notés comme étapes
Une pièce tombée et remise dans le gabarit. Une pièce finie dans le mauvais bac ou sur le mauvais chariot. Copeaux ou liquide de coupe manipulés contre votre procédure. Une machine laissée en marche sans surveillance à tort.
D'ABORD À LA MACHINE
Le poste
L'alerte arrive d'abord au poste, quand la pièce est encore dans le gabarit et que corriger coûte quelques secondes, pas une pièce au rebut et une reprise. La plupart des alertes s'arrêtent là : c'est tout l'intérêt.
SI NON TRAITÉ
Le superviseur
Si elle n’est pas traitée à la machine, elle passe à un superviseur avec la vidéo jointe.
TOUJOURS
Le tableau de bord
Dans tous les cas, l'événement apparaît au tableau de bord : une alerte vous renseigne sur un moment, la même alerte quarante fois au deuxième quart, sur votre processus.
Le critère est simple. Si un superviseur debout à côté de l’opérateur peut le voir, Operator Vision peut le voir
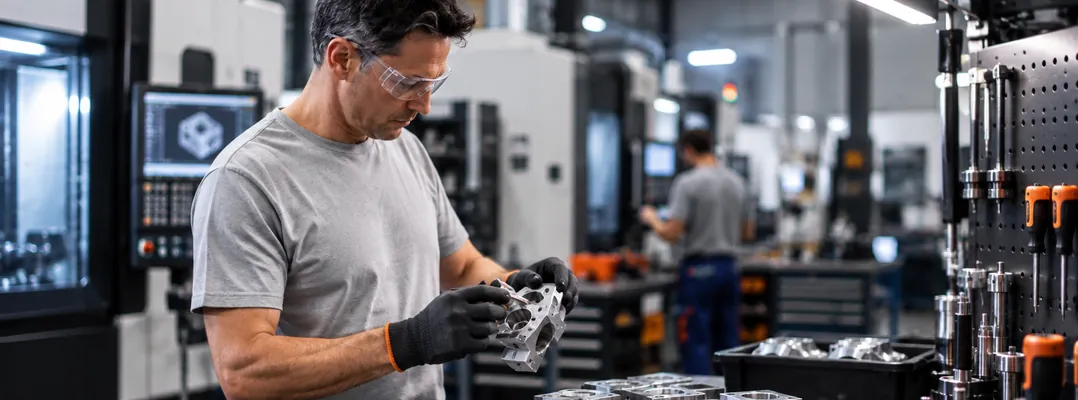
Chargement, déchargement, mesure, ébavurage, inspection, étiquetage et préparation. Tout est visible de l'extérieur de la machine et rien n'est enregistré actuellement.
La coupe relève de la machine et de sa propre surveillance. Operator Vision couvre la moitié humaine du cycle, celle qui n'a aucune donnée.

La conformité d'une cote relève du calibre ou de la MMT. Operator Vision confirme que le contrôle a été fait au bon moment, et c'est justement lui qu'on saute.
Operator Vision voit quand un changement de série commence et se termine, donc vous obtenez sa durée sur chaque machine. Les étapes individuelles ne sont pas suivies.
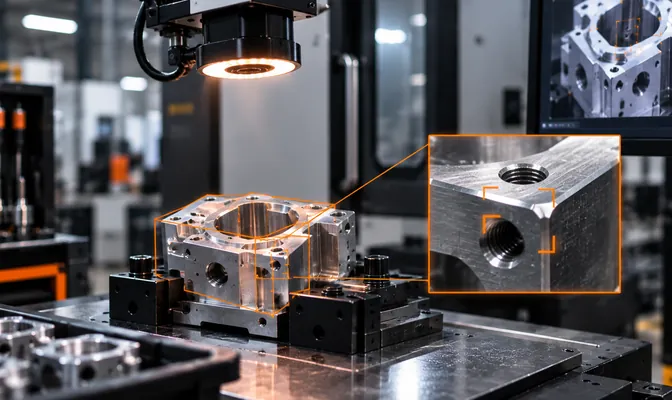
Les marquages fins et les très petits détails dépendent de la position de la caméra; Assembler AI confirme ce qui est discernable à l'étalonnage plutôt qu'après la mise en service.
Un suivi continu des trois dans cette cellule, que quelqu'un soit affecté à la surveillance ou non.
Chargement, déchargement, mesure, ébavurage, préparation : chaque cycle chronométré, pas juste ceux observés. La dispersion prime sur la moyenne, et vous la voyez pour la première fois.
Le temps d'attente de chaque machine entre deux pièces, et sa variation par quart. Quand un opérateur tient plusieurs machines, c'est souvent là qu'est la capacité récupérable.
Quand un opérateur sort systématiquement plus de pièces de la même machine, les données par étape montrent où est la différence. Cela devient la méthode que tous apprennent, appuyée par la vidéo de quelqu'un qui l'applique.
À quelle fréquence le contrôle est sauté, sur quel quart et dans quelles conditions.
Le temps total de chaque changement de série plutôt qu'un échantillon trimestriel, pour voir quelles machines et quelles commandes s'étirent.
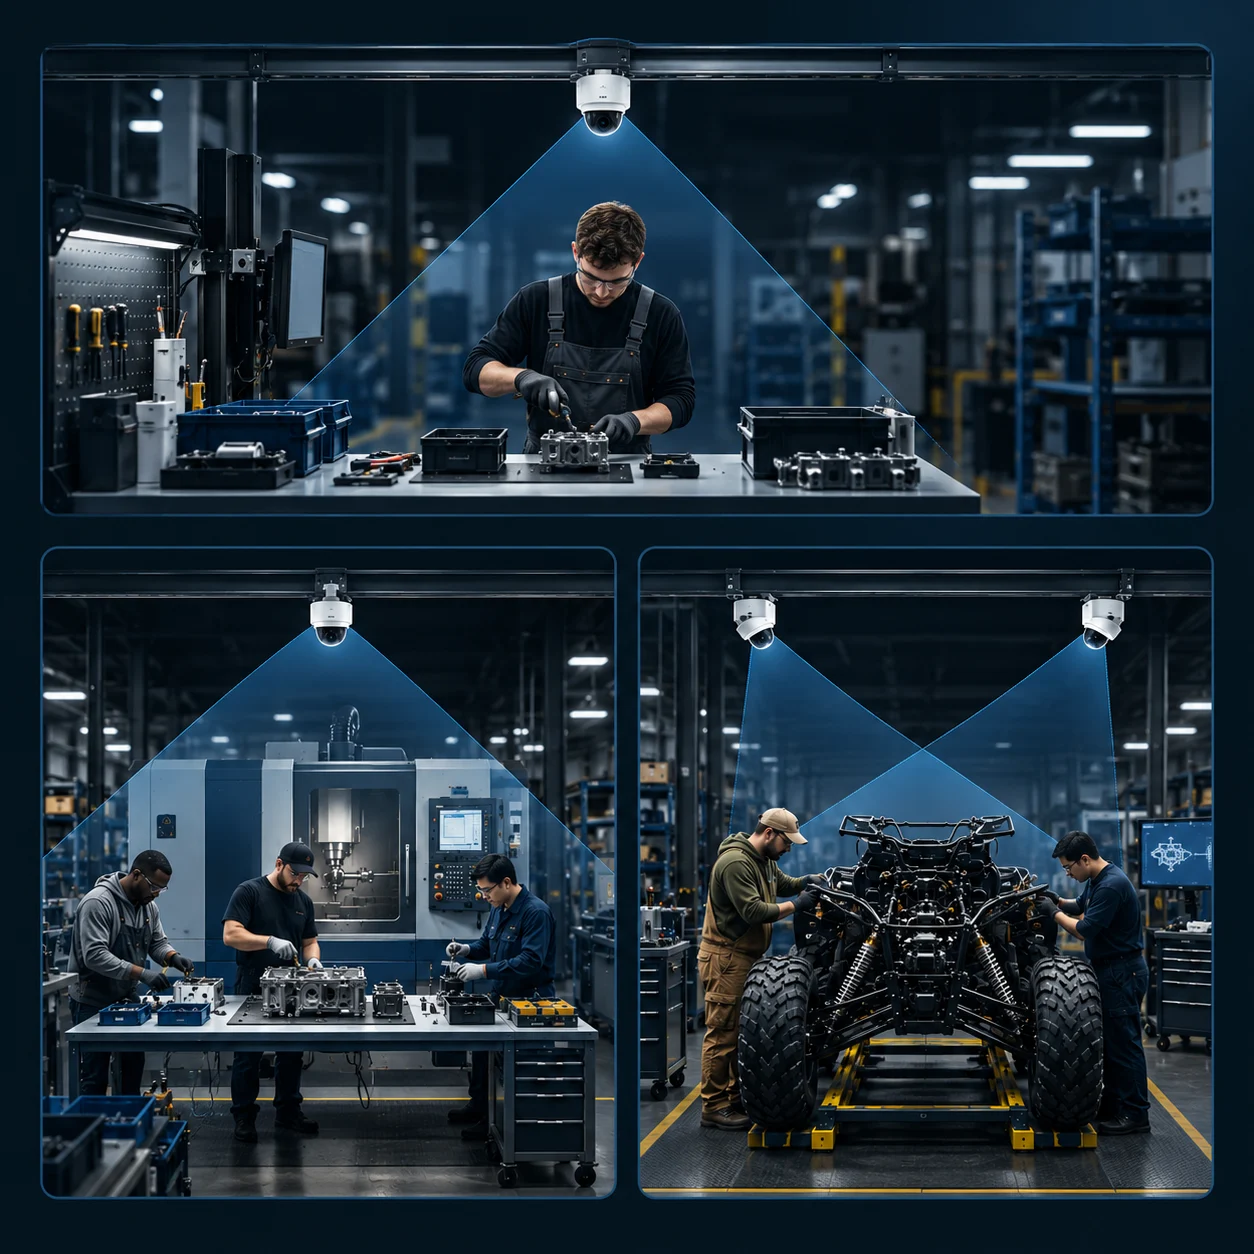
Une caméra du commerce, conforme à la NDAA, montée pour couvrir la zone de travail de l'opérateur, fournie et configurée par Assembler AI. Elle observe l'opérateur plutôt que la machine : rien ne se branche à la commande, rien n'entre dans l'enceinte et aucune intégration machine n'est requise. La caméra est sur son propre sous-réseau et transmet par un VPN chiffré.
Envoyez le jour 1 vos instructions de travail actuelles. Si cette cellule n'en a aucune par écrit, Assembler AI vous aidera à les créer. Semaine 1 : la caméra est installée. Semaine 2 : l'étalonnage et l'entraînement du modèle sur vos alertes.
Comptez deux semaines pour une cellule à un opérateur, plutôt trois si un opérateur s'occupe de plusieurs machines. Les cellules suivantes s'installent en parallèle.
Nul n'équipe une usine sur une promesse de fournisseur. Commencez petit, par la machine où la production varie le plus entre opérateurs ou où l'arrêt dure le plus. Deux semaines après, vous avez des données par étape sur vos cycles.
Mieux vaut comprendre la suite avant de commencer. Ces données sont comparatives : chaque poste ajouté rend les autres plus utiles.
Comment se déroule vraiment la part du cycle qui revient à l'opérateur, où est le temps d'arrêt et où vont les heures.
Les machines au travail semblable deviennent comparables directement. Une machine lente : est-ce la machine, la commande ou la méthode? Personne ne peut le distinguer aujourd'hui.
Les quarts et les ateliers se comparent entre eux, et un changement de procédure de réglage est mesuré par rapport à la cellule avant.
La même commande, dans deux usines, devient enfin comparable, avec la vidéo des deux. La meilleure méthode du groupe devient sa norme.
Si vous visez plusieurs sites, dites-le tôt à Assembler AI et nous définirons l'authentification unique, les permissions par rôle et la séparation des données par site avec vos équipes TI et RH pendant que le premier poste fonctionne.
Non. Operator Vision observe la zone de travail de l'opérateur, pas la machine : aucune intégration à la commande, rien n'entre dans l'enceinte. Votre surveillance machine continue son travail, et ceci couvre la moitié qu'elle ne voit pas.
Au contraire. La surveillance machine vous dit ce que la broche a fait. Operator Vision vous dit ce qui s’est passé autour : chargement, vérifications, finition et temps d’arrêt de la machine entre les deux. Sur un plancher à forte variété, c’est souvent là qu’est le problème de débit.
Courant en usinage, et ça fonctionne. Chaque cellule est équipée séparément, et Assembler AI dimensionne les caméras à la visite pour que le travail de l’opérateur à chaque machine soit bien dans le champ.
Il confirme que le calibre ou le comparateur a été utilisé au bon moment de la séquence. La lecture elle-même vient du calibre ou de la MMT, et méfiez-vous de tout fournisseur qui prétend qu'une caméra seule peut vous donner une cote.
Operator Vision a été conçu pour ce contexte. Il apprend les étapes de réglage, pas une seule pièce finie, et si les commandes diffèrent à l’œil, il reconnaît celle en cours.
Operator Vision voit quand un changement de série commence et quand la production reprend, donc vous obtenez sa durée totale sur chaque machine et pour chaque commande. Les étapes individuelles d’un réglage ne sont pas suivies : vous obtenez donc un chiffre fiable et une distribution plutôt qu’une ventilation étape par étape.
Oui, et c’est une des premières choses sur lesquelles les clients agissent. Vous voyez le temps d’arrêt par machine et par quart, et ce qui se passait autour.
Vous téléversez la nouvelle version et Operator Vision est réentraîné sur celle-ci.
Non. Les visages sont floutés et aucun nom ni identifiant n'est recueilli. Les écarts sont associés à une cellule et à un quart, ce qui mène à une meilleure méthode standard plutôt qu'à une conversation difficile.
Une caméra, deux semaines, et vous saurez où vont vraiment les heures autour de cette machine.
Aucune intégration MES requise, et un déploiement facile sur tous vos sites.
Restez au fait des dernières nouvelles, idées et mises à jour du produit.