D'ABORD AU POSTE
Le poste
L'alerte atteint d'abord le poste, pièce encore là, quand corriger ne coûte que quelques secondes. La plupart s'arrêtent là.
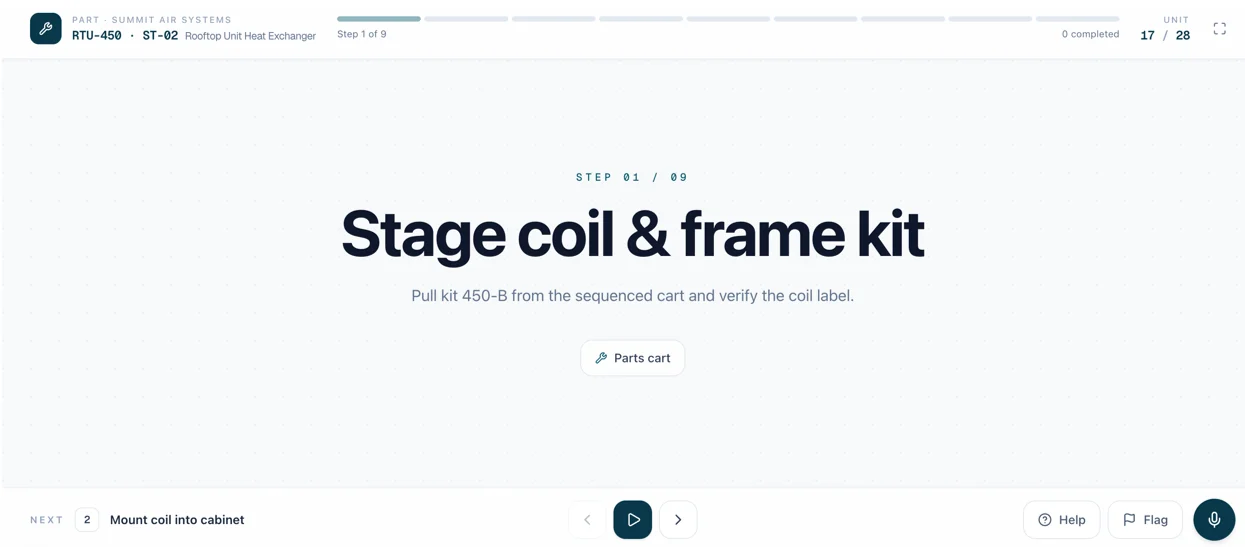
La machine est l'élément le plus instrumenté de la cellule. Le travail après la sortie de la pièce (couper la carotte, inspecter, ensacher, étiqueter, mettre en boîte) n'est enregistré nulle part. Operator Vision vérifie chacune de ces étapes à chaque cycle et alerte l'opérateur tant que la pièce est devant lui.
En service en deux semaines. Aucune intégration MES requise. Vos instructions de travail sont la seule donnée dont Operator Vision a besoin.
Une presse à mouler, par injection ou par soufflage, souvent avec un robot derrière qui dépose les pièces sur un convoyeur ou une table, et un opérateur qui les reçoit. L'opérateur coupe la carotte, inspecte la pièce, l'ensache, y ajoute une étiquette et la place dans une boîte précise. Puis la suivante.
Une usine peut compter quinze ou vingt cellules qui font exactement cela, chacune sur une pièce différente. Cycle après cycle, quart après quart, à un rythme dicté par la machine plutôt que par l'opérateur.
Tout ce qui concerne l'injection est mesuré. Tout ce que la personne fait ensuite ne l'est pas.
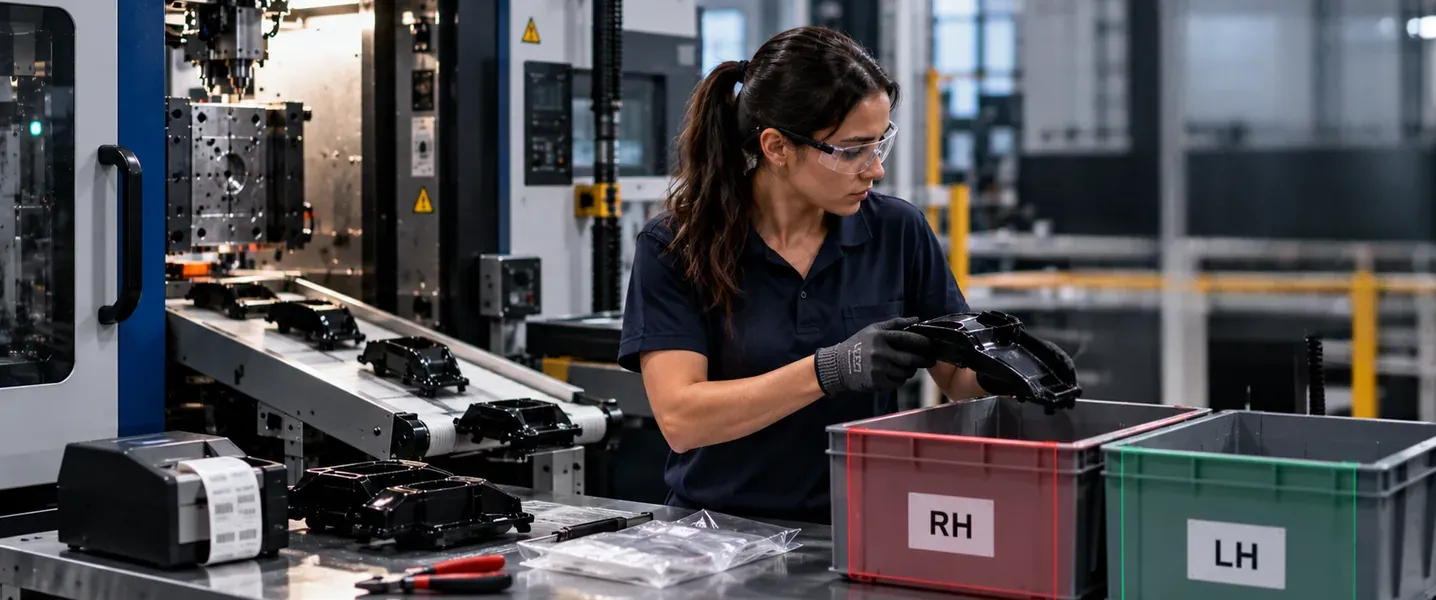
La première, c'est une pièce non conforme jamais rejetée. Quand la machine produit un défaut, c'est l'opérateur qui doit le repérer à l'inspection manuelle, faite au rythme de la machine. Écourtez-la, et la pièce va dans la boîte au lieu du bac de rejets : un problème de production arrive chez votre client comme plainte qualité. La deuxième, c'est une bonne pièce au mauvais endroit. Le cas type : les pièces symétriques. Une aile gauche dans une boîte de droite, une moulure de portière dans le mauvais carton. La pièce est conforme à tous égards, rien en aval ne l'arrête, et les boîtes sont côte à côte sur un établi où l'opérateur suit le rythme d'une machine. Les deux s'aggravent avec le volume. Même à un taux d'erreur très faible, une cellule qui tourne des milliers de cycles par semaine finit par en rater une, et en automobile, votre client les repère toutes.
50-70 %
des rebuts des fabricants à forte variété et faible volume viennent du travail exécuté, pas des fournisseurs ni de la conception
15-30 %
du débit perdu quand l'opérateur s'écarte de la norme
La moitié
le temps que vos ingénieurs en amélioration continue consacrent aux études de temps manuelles, récupéré. C'est l'objectif visé par Assembler AI.
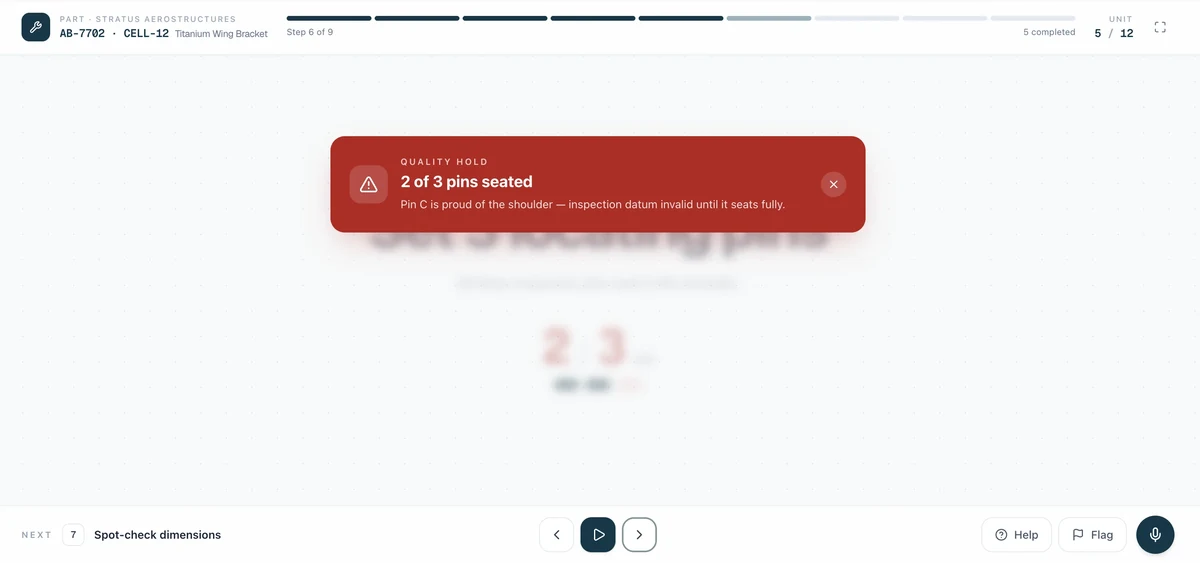
La carotte a été coupée, et bien coupée
Confirmé sur chaque pièce, plutôt que présumé parce que l'opérateur a de l'expérience.
L'inspection a eu lieu, et a duré assez longtemps pour compter
Avec une durée minimale, pour qu'une vérification écourtée par l'arrivée d'une pièce ne compte pas comme une vérification. C'est l'étape qui intercepte un défaut produit par la machine.
Sac, étiquette, boîte, dans le bon ordre
Étapes d'emballage sautées et étiquettes sur le mauvais sac sont interceptées à la cellule.
La bonne boîte
Gauche contre droite, variante contre variante, et le bon contenant pour la pièce réellement en main. C'est la vérification qui garde les pièces symétriques loin de votre client.
Le compte
Combien de pièces sont allées dans la boîte, comparé à ce que cette boîte doit contenir.
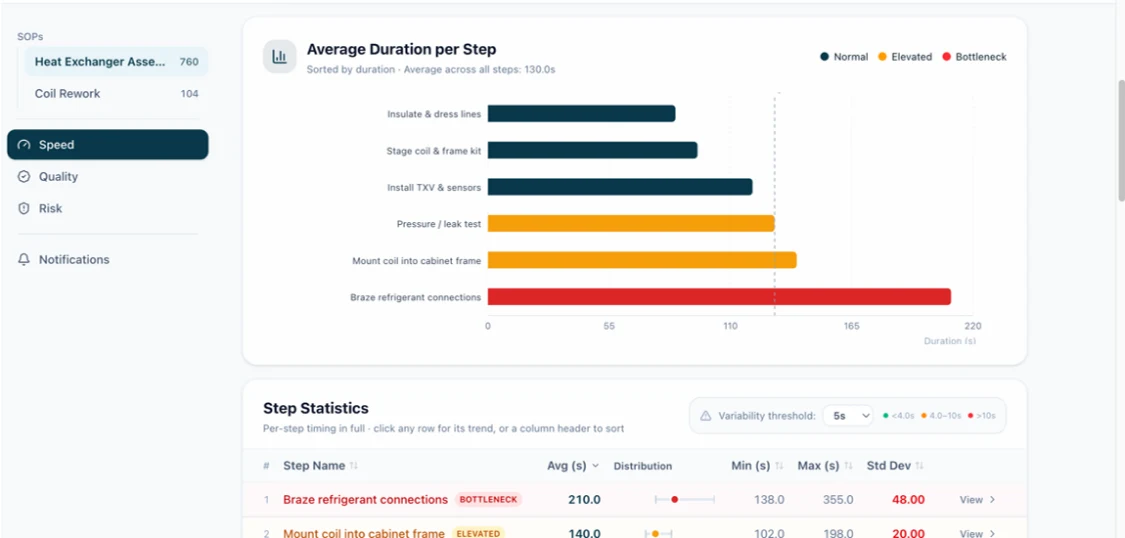
Chaque étape minutée, chaque cycle
Moyenne, minimum et maximum par étape, avec vidéo pour chaque valeur aberrante. Sur une cellule où la machine impose le rythme, c'est là que vous voyez si l'opérateur suit la cadence ou s'il prend discrètement du retard.
Accumulation
Des pièces qui arrivent plus vite qu'elles ne sortent, la condition même qui entraîne l'inspection bâclée deux étapes plus loin.
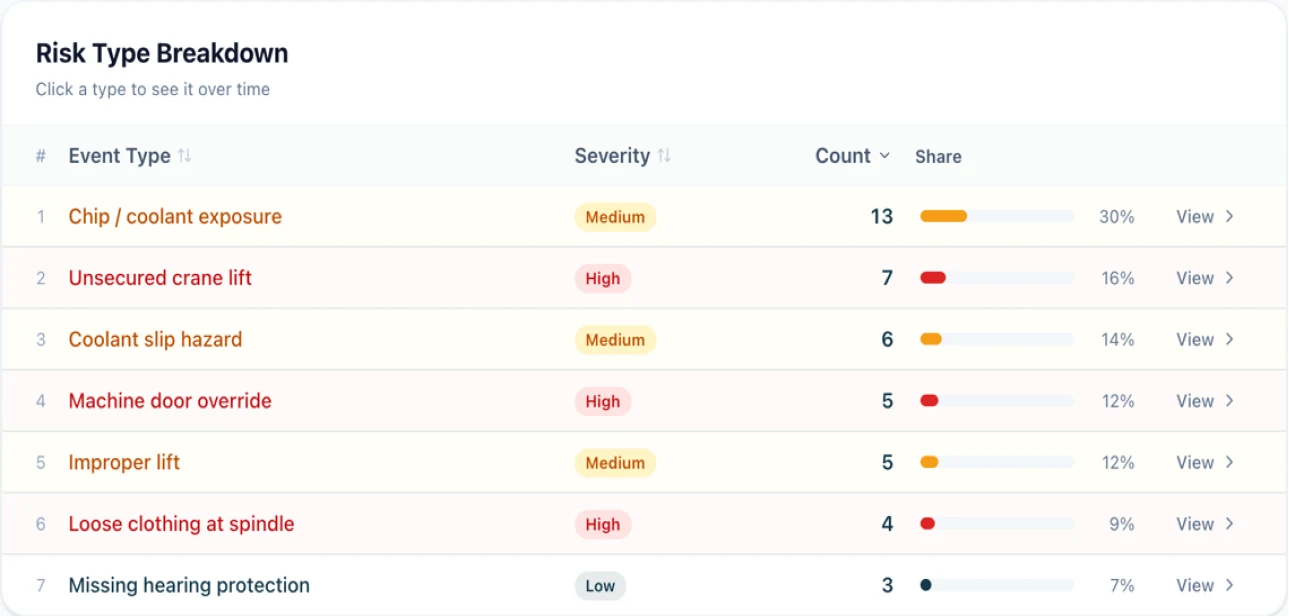
Les gestes jamais notés comme étapes
Une pièce ramassée par terre et remise sur la ligne. Une pièce défectueuse dans le bac des bonnes, celle qui arrive chez votre client. Une pièce mise de côté puis reprise quelques minutes après. Une pièce manipulée avant d'avoir refroidi.
D'ABORD AU POSTE
Le poste
L'alerte atteint d'abord le poste, pièce encore là, quand corriger ne coûte que quelques secondes. La plupart s'arrêtent là.
SI NON TRAITÉ
Le superviseur
Si elle n’est pas traitée à la cellule, l’alerte remonte à un superviseur avec la vidéo jointe, à temps pour retenir la boîte plutôt que de la rappeler.
TOUJOURS
Le tableau de bord
Tout événement va au tableau de bord. Une alerte peut être du bruit; la même quarante fois au deuxième quart, un constat.
Le critère est simple. Si un superviseur à côté de l'opérateur peut le voir, Operator Vision le voit aussi.
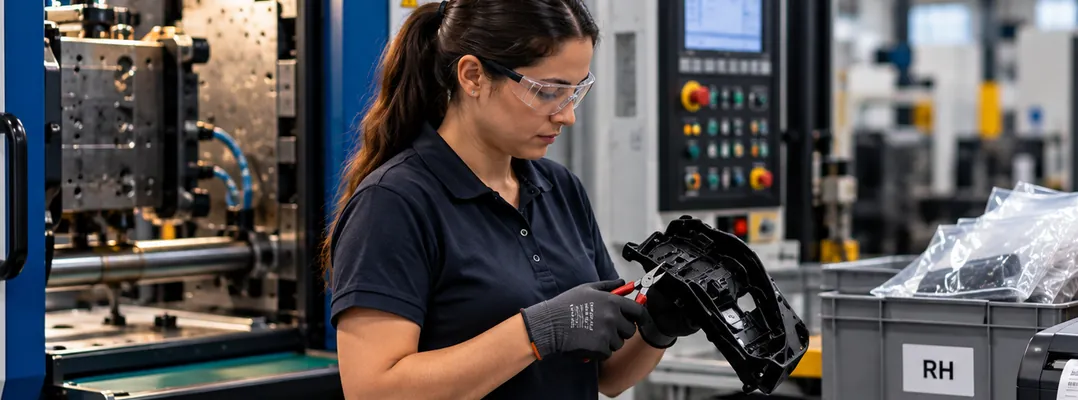
Réception, coupe, inspection, ensachage, étiquetage, placement. Tout est visible d'en haut, et rien n'est enregistré actuellement.
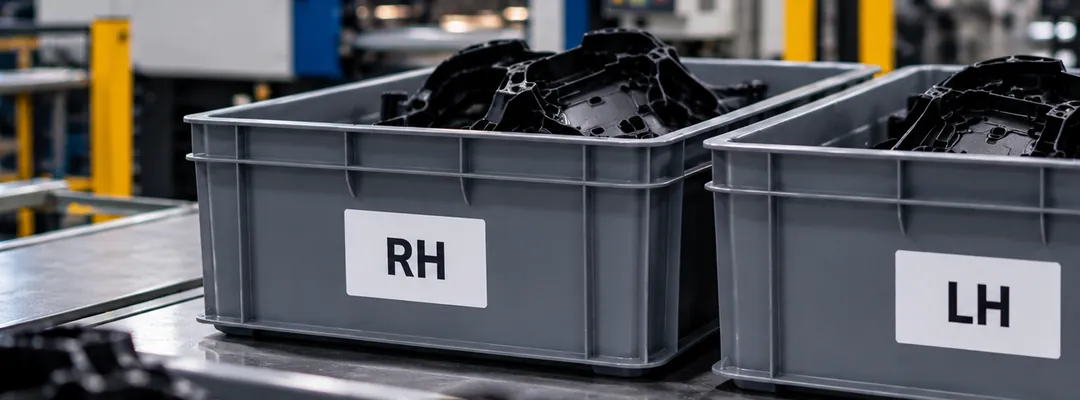
Si les variantes diffèrent visuellement, Operator Vision identifie la pièce en production et le contenant qui lui revient, et bascule automatiquement aux changements de série.
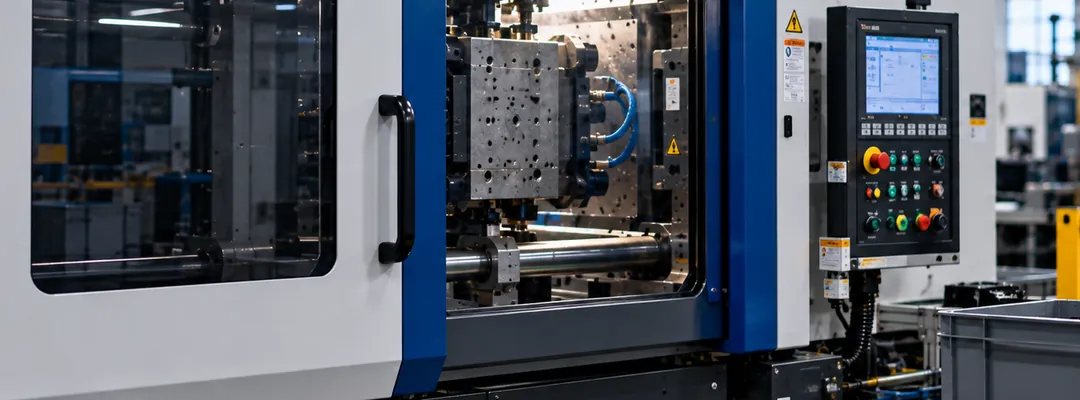
L'injection, la température du fourreau et la minuterie de cycle relèvent de la machine et de sa propre surveillance. Operator Vision couvre le volet humain de la cellule.
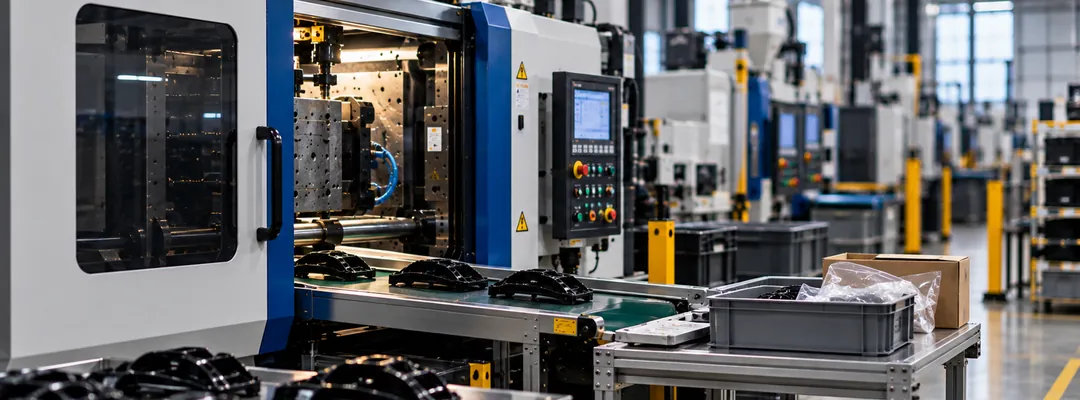
Pas une inspection des pièces par vision : il confirme que le contrôle a eu lieu selon vos instructions de travail.
Un suivi continu des trois à cette cellule, que quelqu'un soit affecté à la surveillance ou non
Quinze cellules au travail similaire, directement comparables pour la première fois, y compris celles qui tardent sur la presse, et quand.
Pas un incident découvert lors de l'appel d'un client, mais un décompte que vous voyez évoluer après avoir modifié l'aménagement
Une mauvaise pièce dans une boîte devient une vidéo de l'emballage de la boîte.
Pourquoi une cellule est plus lente que sa voisine sur la même pièce. Pourquoi l'inspection raccourcit dans la dernière heure du quart.
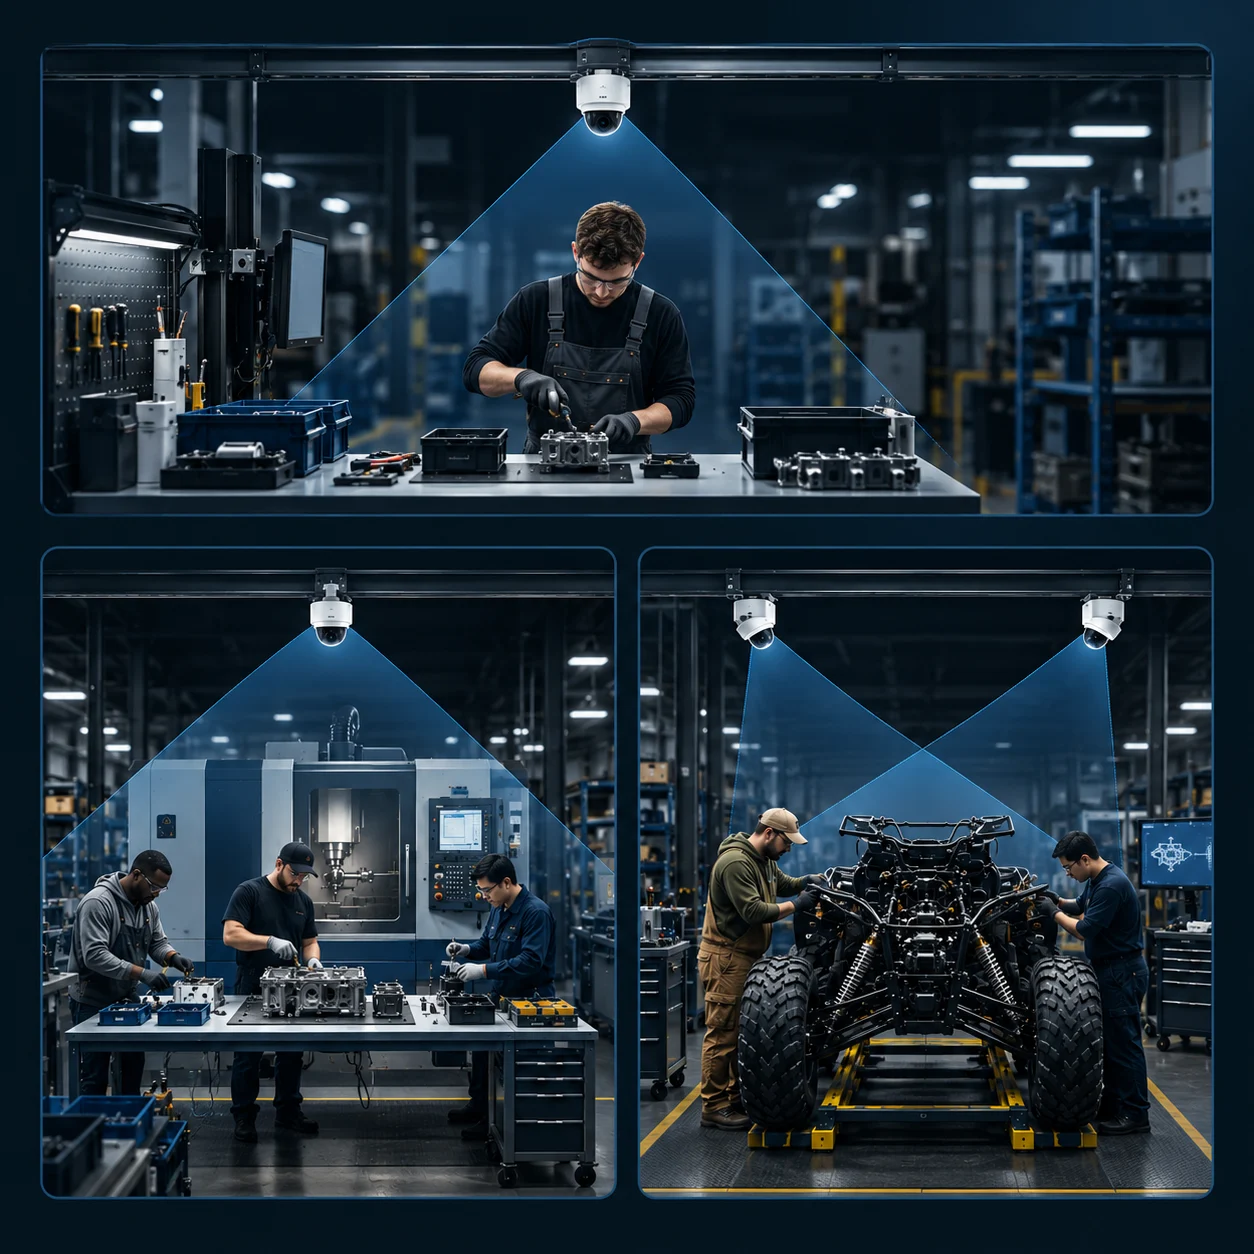
Une caméra du commerce montée au-dessus de la zone de travail de l'opérateur, conforme à la NDAA, fournie et configurée par Assembler AI. Elle observe l'établi, pas la machine : rien n'approche la presse et aucune intégration PLC n'est requise. Si vous voulez des données machine en parallèle, c'est une intégration sur mesure à définir avec vous. La caméra est sur son propre sous-réseau et transmet par un VPN chiffré.
Envoyez le jour 1 vos instructions de travail; si la cellule n'en a aucune par écrit, Assembler AI les créera avec vous. Semaine 1 : la caméra est installée. Semaine 2 : étalonnage et entraînement du modèle sur vos alertes, y compris les variantes qui partagent un établi.
Deux semaines pour une cellule à un opérateur, près de trois si deux cellules partagent un opérateur. Les suivantes s'installent en parallèle : couvrir un plancher de moulage prend des semaines.
Personne n'équipe une usine sur une promesse de fournisseur. Commencez petit : la cellule aux confusions ou aux rebuts les plus fréquents. En deux semaines, vous savez combien de fois ça arrive, sur vos pièces, vidéo à l'appui.
Ce qui se passe ensuite mérite d'être compris avant de commencer. Ces données sont comparatives, donc chaque cellule ajoutée rend plus utiles celles que vous avez déjà.
Le travail réel face à ce qui est écrit, et la fréquence à laquelle une pièce aboutit au mauvais endroit.
Quinze cellules qui suivent le même flux sur des pièces différentes : le cas idéal pour comparer. Vous découvrez quelles cellules suivent la presse, lesquelles décrochent, et si l'écart vient de la pièce, de l'aménagement ou du quart.
Quarts et cellules se comparent entre eux, et un changement d'aménagement se mesure par rapport à la cellule avant.
La même pièce moulée dans deux usines devient comparable pour la première fois, avec la vidéo des deux.
Si vous visez plusieurs sites, dites-le tôt à Assembler AI et nous définirons l'authentification unique, les permissions par rôle et la séparation des données par site avec vos équipes TI et RH pendant que le premier poste fonctionne.
Pas par défaut. Operator Vision observe la zone de travail de l'opérateur, pas la machine : aucune intégration PLC requise, rien de physique près de la presse. Pour joindre des données machine à ce que voit la caméra, Assembler AI peut définir avec vous une intégration sur mesure.
Cette page est conçue autour de ce cas, la vérification que la plupart des mouleurs veulent d’abord. Les variantes visuellement distinctes sont reconnues automatiquement; les versions gauche et droite quasi identiques s’apprennent à l’étalonnage.
C’est courant, et ça fonctionne. Dites-le à Assembler AI à la visite : un poste où l’opérateur passe d’un établi à l’autre peut exiger deux caméras, et nous préférons trancher ce dimensionnement dès le départ.
Non. Operator Vision regarde ce que l'opérateur fait avec la pièce après son arrivée, et un robot qui dépose les pièces n'est que la façon dont elle arrive là.
Il confirme que l'étape d'ébavurage a été effectuée et que la pièce a été inspectée ensuite. Savoir si une arête précise est conforme relève de l'inspection au niveau de la pièce, et Operator Vision s'y ajoute plutôt que de la remplacer.
Mêmes étapes : une nouvelle forme de pièce passe en général. Étapes modifiées (un moule qui ajoute un ébavurage, p. ex.) : téléversez les nouvelles instructions de travail, et Operator Vision est réentraîné.
Les cycles courts sont normaux ici, et chacun est chronométré. Indiquez-nous votre temps de cycle à la visite et nous le confirmerons pour votre pièce.
Non. Les visages sont floutés et aucun nom ni identifiant n'est recueilli. Les événements sont associés à une cellule et à un quart.
Une caméra, deux semaines, et vous saurez à quelle fréquence une pièce va dans la mauvaise boîte.
Aucune intégration MES requise, et un déploiement facile sur tous vos sites.
Restez au fait des dernières nouvelles, idées et mises à jour du produit.